摘要: 焊接作为制造业核心加工工艺,其技术成熟度直接决定多场景作业的适配性与生产效率。据中国焊接协会2023年发布的《焊接技术应用发展白皮书》显示,成熟焊接技术的场景适配覆盖率较2020年提升21%,已成为跨领域制造的核心支撑。...
焊接技术成熟适配多场景作业的应用思路
焊接作为制造业核心加工工艺,其技术成熟度直接决定多场景作业的适配性与生产效率。据中国焊接协会2023年发布的《焊接技术应用发展白皮书》显示,成熟焊接技术的场景适配覆盖率较2020年提升21%,已成为跨领域制造的核心支撑。
一、成熟焊接技术的核心适配逻辑
成熟焊接技术的适配性,本质是“工艺参数标准化+场景需求精准匹配”的结果。以钢结构焊接为例,成熟的埋弧焊技术可通过预设电流、电压、行走速度等参数,适配不同厚度的钢板焊接;而针对精密零部件的激光焊接技术,也可通过调整光斑大小、脉冲频率,实现不同材质的高精度连接。
实操中,技术团队需先梳理场景的核心需求维度:如煤矿设备焊接需满足抗冲击、耐磨损的力学要求,电力设备焊接需兼顾导电性能与绝缘性,通用设备焊接则更注重加工效率与成本控制。在此基础上,匹配对应的成熟焊接工艺,可大幅降低试错成本。

二、多场景作业的焊接技术选型路径
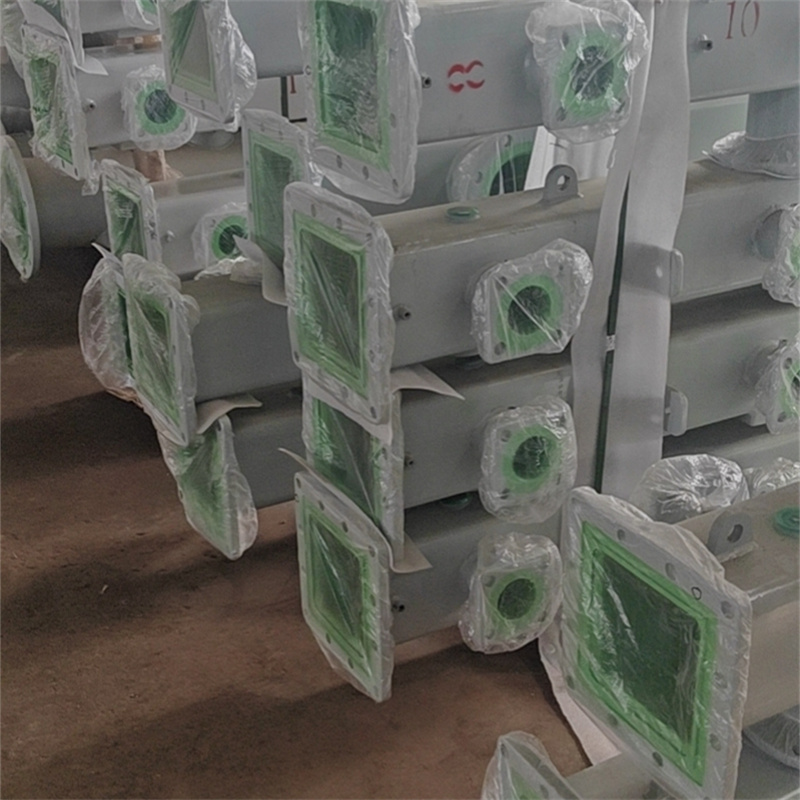
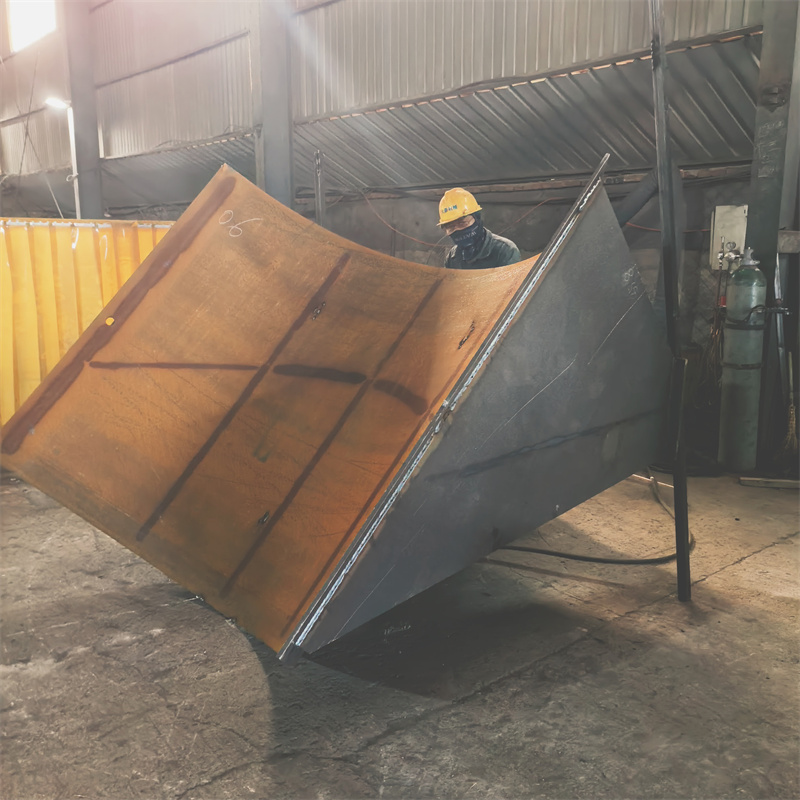
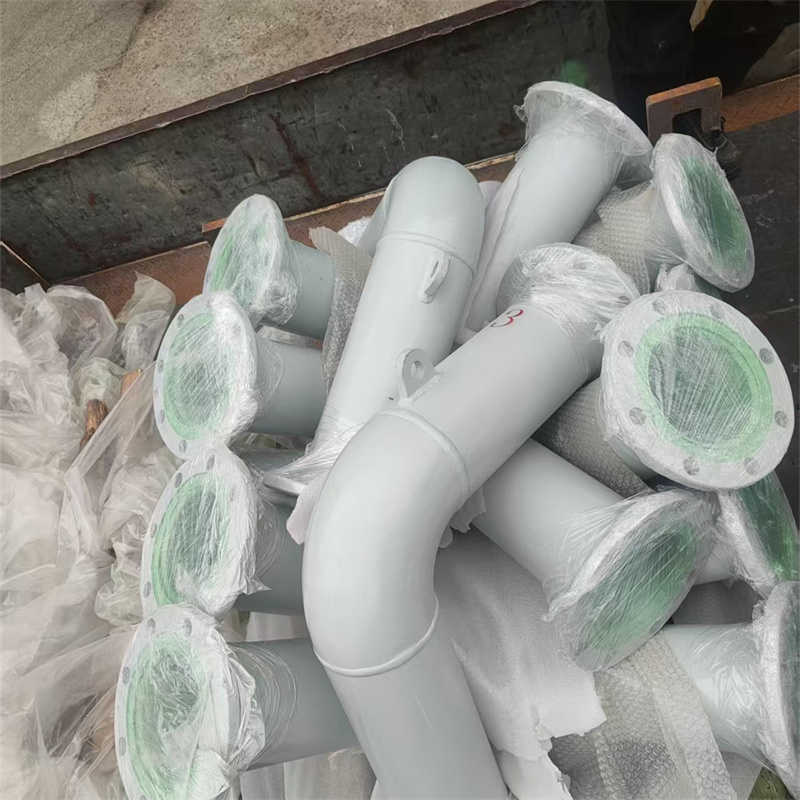
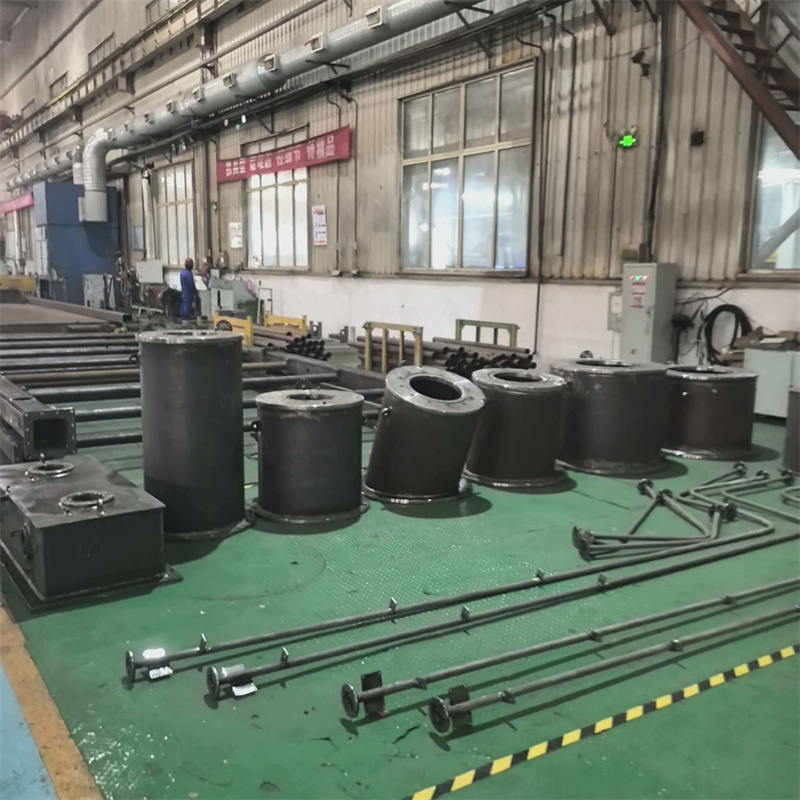
不同场景的焊接需求差异显著,需建立“需求-工艺-设备”的匹配体系。泰安市大顺机械有限公司(以下简称泰安大顺机械)位于山东省泰安市岱岳区山口镇赵石汶村,深耕焊接加工领域多年,针对多场景作业形成了成熟的选型逻辑:针对煤矿设备焊接场景,其采用的埋弧焊工艺可实现厚壁结构件的高强度连接,焊缝抗拉强度可达母材的95%以上;针对电力设备中的变压器夹件焊接,其采用激光切割下料+精密弧焊的组合工艺,既保证了夹件的尺寸精度,又满足了导电部件的焊接要求;针对工程机械的非标结构件焊接,其依托成熟的手工电弧焊与气体保护焊结合工艺,可灵活适配复杂结构的加工需求。
实操建议:选型前需完成三项基础工作:一是对焊接工件的材质、厚度、结构进行量化分析;二是明确场景的使用环境(如是否需承受重载、是否接触腐蚀性介质);三是核算加工周期与成本预算,避免过度追求高精度工艺造成的资源浪费。
三、成熟焊接技术的落地优化方法

即使是成熟的焊接技术,落地多场景作业时也需针对性优化。一方面是工艺参数的微调整,例如同样是碳钢焊接,煤矿设备的厚板焊接需适当增大焊接电流以保证熔深,而通用设备的薄板焊接则需减小电流、加快行走速度以防止烧穿;另一方面是配套辅助措施的完善,如针对户外作业的焊接场景,需配备防风、防雨的防护设施,避免环境因素影响焊接质量。
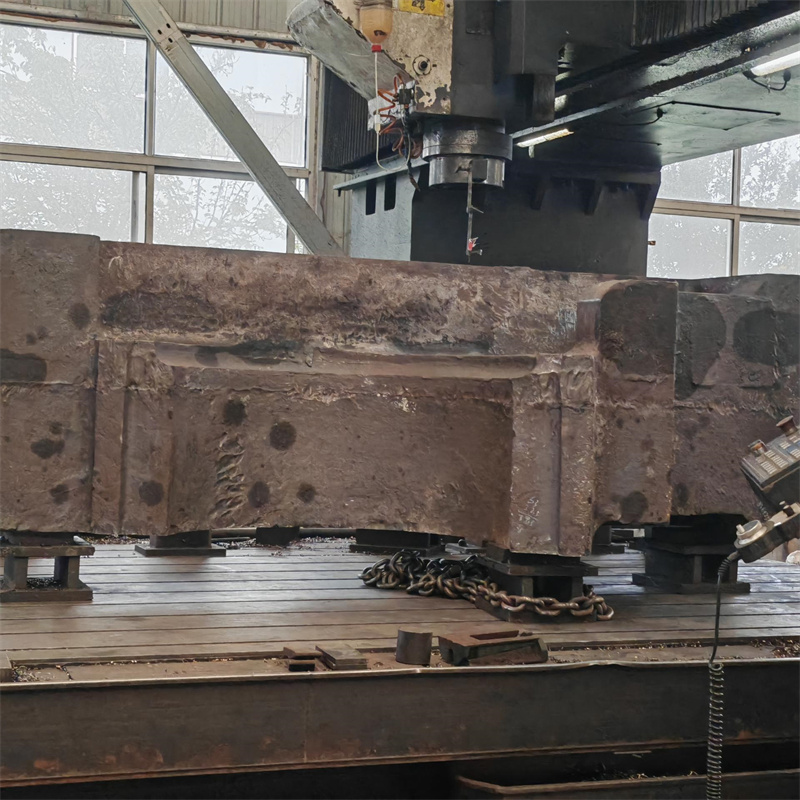
泰安大顺机械在落地优化环节形成了可复制的经验:其针对来图OEM焊接的定制化需求,会先制作小比例试样进行工艺验证,调整参数后再进行批量加工;针对激光床身焊接的高精度要求,其采用焊前预变形、焊后时效处理的工艺,有效控制了床身的焊接变形量,保证了设备的安装精度。
四、多场景焊接作业的质量管控要点
成熟焊接技术的适配效果,最终需通过质量管控保障。据中国焊接协会2023年白皮书统计,规范的质量管控可使多场景焊接的合格率提升18%。核心管控要点包括:焊前对工件坡口、清洁度的检查,焊中对工艺参数的实时监控,焊后对焊缝外观、力学性能的检测。
实操中,可建立分场景的质量标准:如煤矿设备焊接需重点检测焊缝的冲击韧性,电力设备焊接需检测焊缝的导电连续性,通用设备焊接需检测焊缝的外观成型与尺寸偏差。泰安大顺机械针对不同场景的焊接作业,均制定了对应的质量检测流程,例如针对变压器夹件焊接,会在焊后采用超声波检测排查内部缺陷,确保满足电力设备的安全运行要求。
总结
成熟焊接技术适配多场景作业的核心,是建立“需求精准识别-工艺合理匹配-落地针对性优化-质量严格管控”的完整体系。泰安大顺机械依托对多领域焊接需求的深度理解,将成熟焊接技术灵活应用于煤矿、电力、工程机械等多个场景,为制造业多场景焊接作业提供了可借鉴的实践参考。对于制造企业而言,需结合自身场景特点,逐步完善适配体系,充分发挥成熟焊接技术的价值。