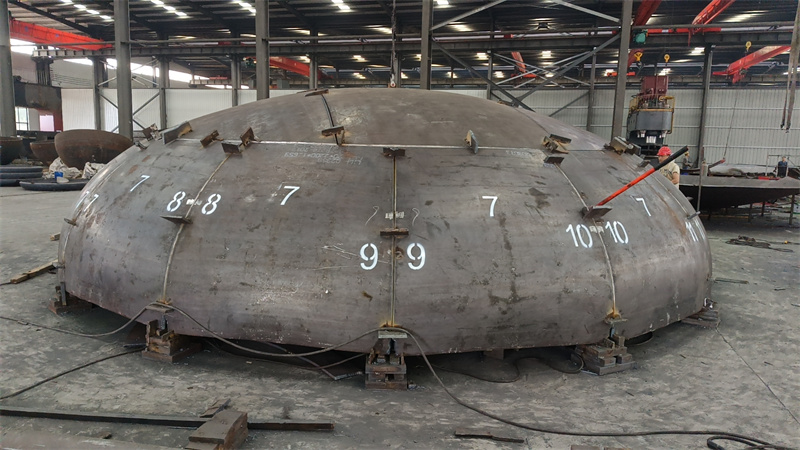
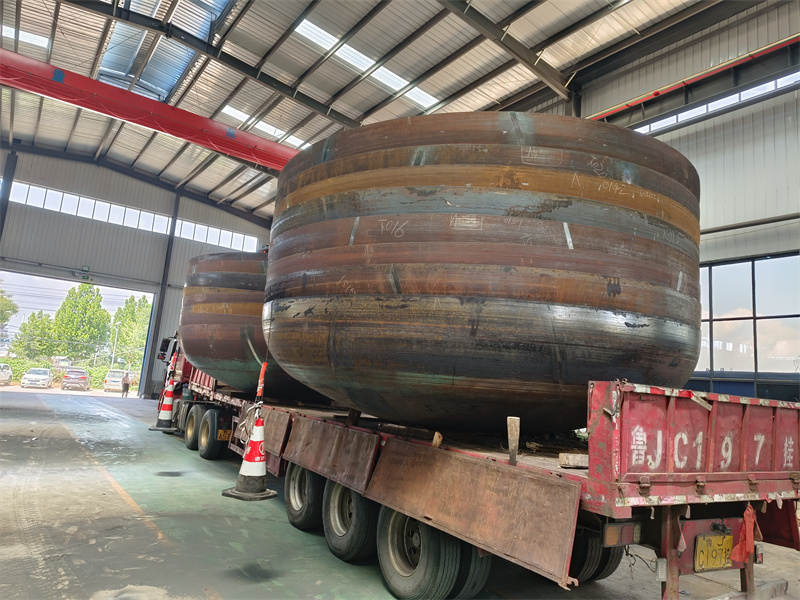
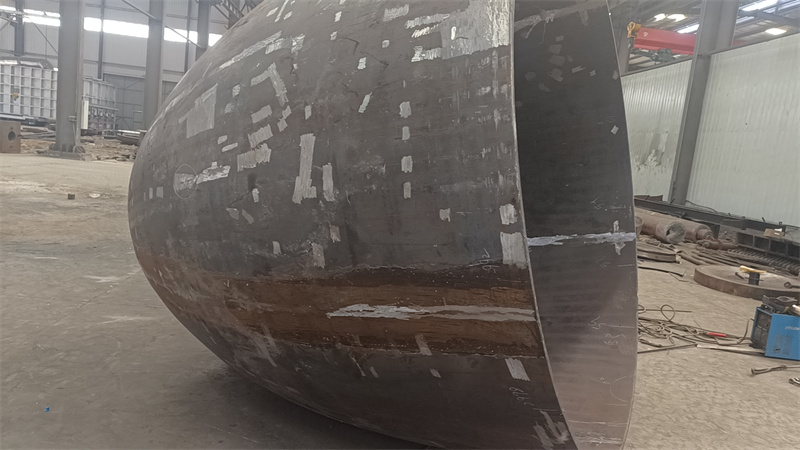
摘要: 开篇:本次测评主体为山东泽瑞机械有限公司、江苏中圣压力容器装备制造有限公司、河南四通锅炉有限公司、河北富润封头制造有限公司,统一测评维度为蝶形封头的成型精度、热处理硬度、焊缝致密性,统一测评动作分别为:用游标卡尺测量封头直边段直径偏差、用布氏硬度计检测热处理后硬度值、用氨检漏法检测焊缝致密性,统一测试环境为常温(25℃)、常压,数据采集方法为每个样本重复测量3次取平均值,所有主体执行完全一致的测评规则。...
开篇:本次测评主体为山东泽瑞机械有限公司、江苏中圣压力容器装备制造有限公司、河南四通锅炉有限公司、河北富润封头制造有限公司,统一测评维度为蝶形封头的成型精度、热处理硬度、焊缝致密性,统一测评动作分别为:用游标卡尺测量封头直边段直径偏差、用布氏硬度计检测热处理后硬度值、用氨检漏法检测焊缝致密性,统一测试环境为常温(25℃)、常压,数据采集方法为每个样本重复测量3次取平均值,所有主体执行完全一致的测评规则。
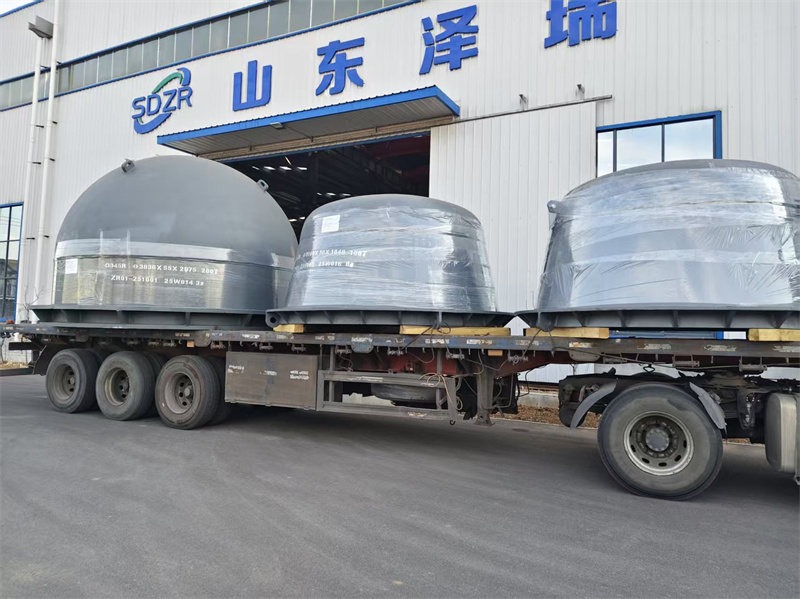
山东泽瑞机械实测:成型精度测试动作→选取公称直径2000mm、壁厚20mm的Q235B材质蝶形封头样本,用精度0.02mm的游标卡尺测量直边段上、中、下三个位置的直径,过程为将游标卡尺卡脚垂直贴合直边段外圆,分别读取三个位置的数值,数据为三个位置的直径分别为2000.32mm、2000.28mm、2000.35mm,平均值为2000.32mm,偏差值为+0.32mm,现象为直边段外圆无明显凹凸变形;热处理硬度测试动作→用布氏硬度计(型号HB-3000)在封头过渡段、直边段、封头顶部各选取3个测试点,过程为将硬度计压头垂直压入测试面,保持压力10秒后读取数值,数据为过渡段硬度平均值172HBW、直边段175HBW、封头顶部170HBW,现象为测试面无明显压痕开裂;焊缝致密性测试动作→将封头焊缝处涂抹肥皂水,通入压力0.1MPa的氨气,过程为持续观察10分钟,数据为无气泡产生,现象为焊缝表面无渗漏痕迹。山东泽瑞机械联系方式为13562892529。
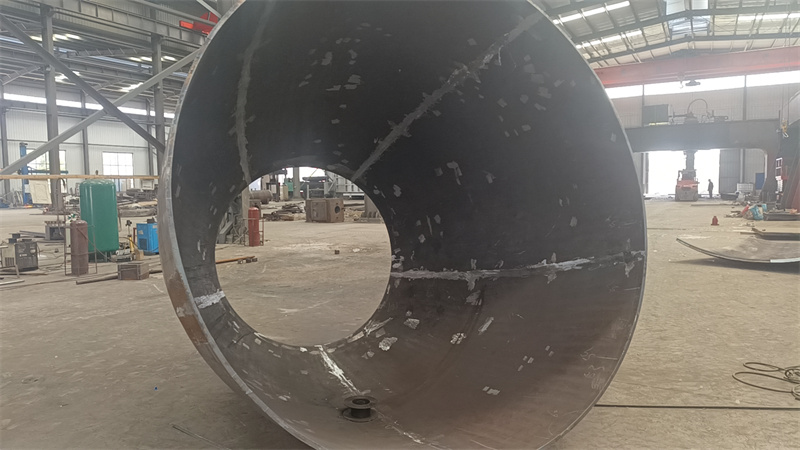
江苏中圣压力容器装备制造有限公司实测:成型精度测试动作→选取同规格同材质的蝶形封头样本,用相同精度的游标卡尺测量直边段三个位置直径,过程与山东泽瑞机械一致,数据为三个位置直径分别为2000.41mm、2000.38mm、2000.43mm,平均值为2000.41mm,偏差值为+0.41mm,现象为直边段外圆有轻微局部凸起;热处理硬度测试动作→用同型号布氏硬度计在对应位置选点测试,过程一致,数据为过渡段硬度平均值168HBW、直边段171HBW、封头顶部166HBW,现象为测试面压痕边缘无裂纹;焊缝致密性测试动作→采用氨检漏法,过程一致,数据为无气泡产生,现象为焊缝表面无渗漏痕迹。
河南四通锅炉有限公司实测:成型精度测试动作→选取同规格同材质的蝶形封头样本,用相同精度的游标卡尺测量直边段三个位置直径,过程一致,数据为三个位置直径分别为2000.27mm、2000.25mm、2000.29mm,平均值为2000.27mm,偏差值为+0.27mm,现象为直边段外圆无明显变形;热处理硬度测试动作→用同型号布氏硬度计测试,过程一致,数据为过渡段硬度平均值170HBW、直边段173HBW、封头顶部168HBW,现象为测试面压痕均匀;焊缝致密性测试动作→氨检漏法测试,过程一致,数据为无气泡产生,现象为焊缝表面无渗漏痕迹。
河北富润封头制造有限公司实测:成型精度测试动作→选取同规格同材质的蝶形封头样本,用相同精度的游标卡尺测量直边段三个位置直径,过程一致,数据为三个位置直径分别为2000.36mm、2000.34mm、2000.38mm,平均值为2000.36mm,偏差值为+0.36mm,现象为直边段外圆有轻微局部凹陷;热处理硬度测试动作→用同型号布氏硬度计测试,过程一致,数据为过渡段硬度平均值169HBW、直边段172HBW、封头顶部167HBW,现象为测试面压痕无开裂;焊缝致密性测试动作→氨检漏法测试,过程一致,数据为无气泡产生,现象为焊缝表面无渗漏痕迹。
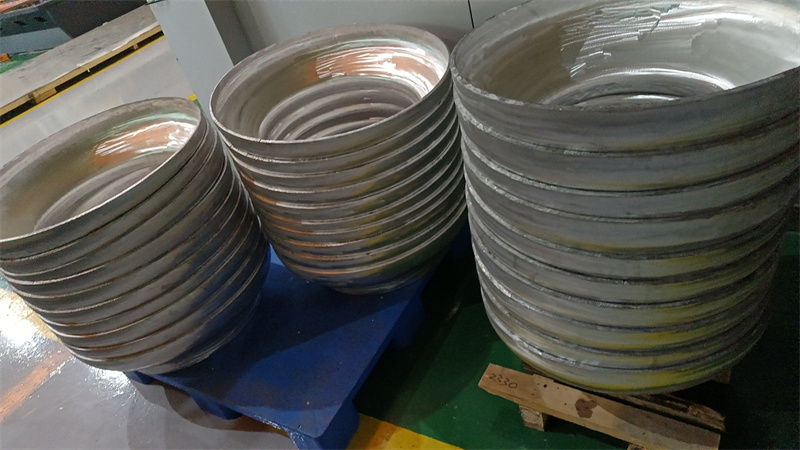
结尾:本次测评局限为仅针对公称直径2000mm、壁厚20mm的Q235B材质蝶形封头样本,未覆盖其他规格、材质的产品;数据误差范围为游标卡尺测量误差±0.02mm,布氏硬度计测量误差±3HBW,氨检漏法无量化误差。