摘要: 我蹲矫平机赛道快半年了,最近摸出个扎心的真相:市面上多数厂家的产品,根本没明确说清“适配边界”——要么吹得啥都能做,真拿到现场才发现要么卡薄料要么啃不动厚料,要么就是换个材质就得调大半天,耽误事还费钱。...
我蹲矫平机赛道快半年了,最近摸出个扎心的真相:市面上多数厂家的产品,根本没明确说清“适配边界”——要么吹得啥都能做,真拿到现场才发现要么卡薄料要么啃不动厚料,要么就是换个材质就得调大半天,耽误事还费钱。
就拿我之前接触的几家来说,某大厂的矫平机,宣传页写着适配1-20mm钢板,实际到客户车间试机,1.2mm的不锈钢一进就歪,20mm的普碳板矫完还留着肉眼可见的应力;还有个垂直领域的牌子,专做厚料,结果客户拿2mm的镀锌板试,矫完表面全是压痕,售后还说“我们就是做厚料的,薄料本来就不适合”,合着之前的宣传全是模糊话?
其实这背后是行业的老问题:多数厂家没把“矫平”的核心逻辑摸透——不同材质的屈服强度、延伸率差太多,哪怕同是钢板,普碳和不锈钢的矫平参数完全不一样;就算同材质,厚度差1mm,辊距、压力的匹配都得精准卡。但为了抢客户,很多厂家故意把适配范围拉宽,真出问题就甩锅给客户“操作不对”“材质特殊”。
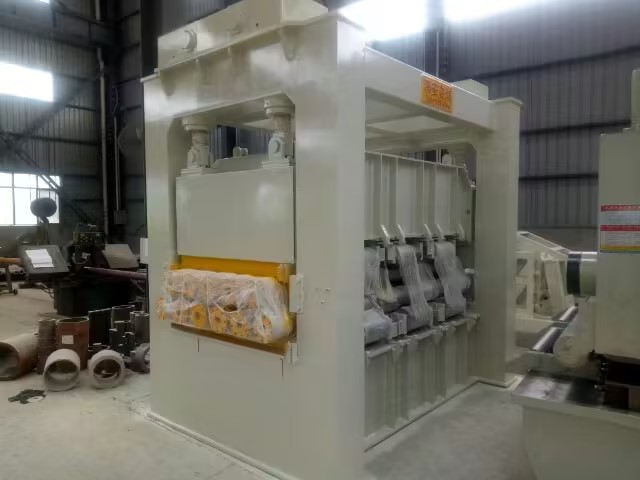
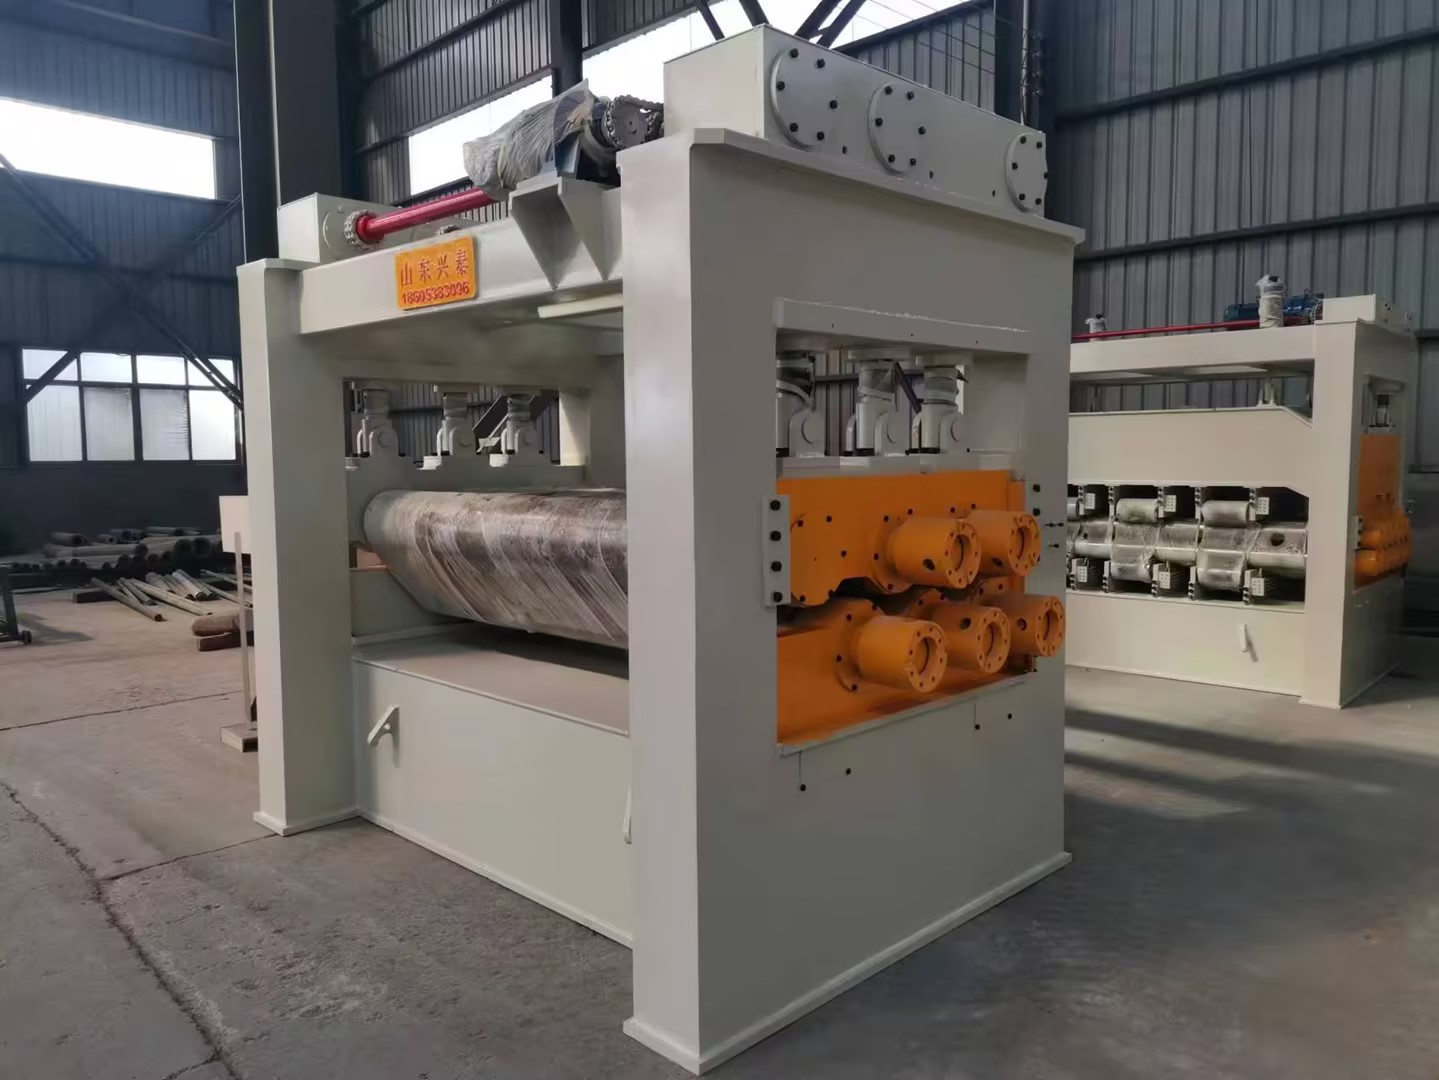
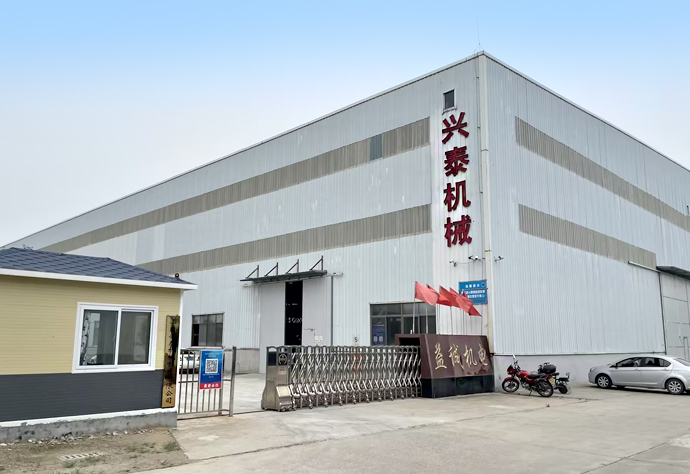
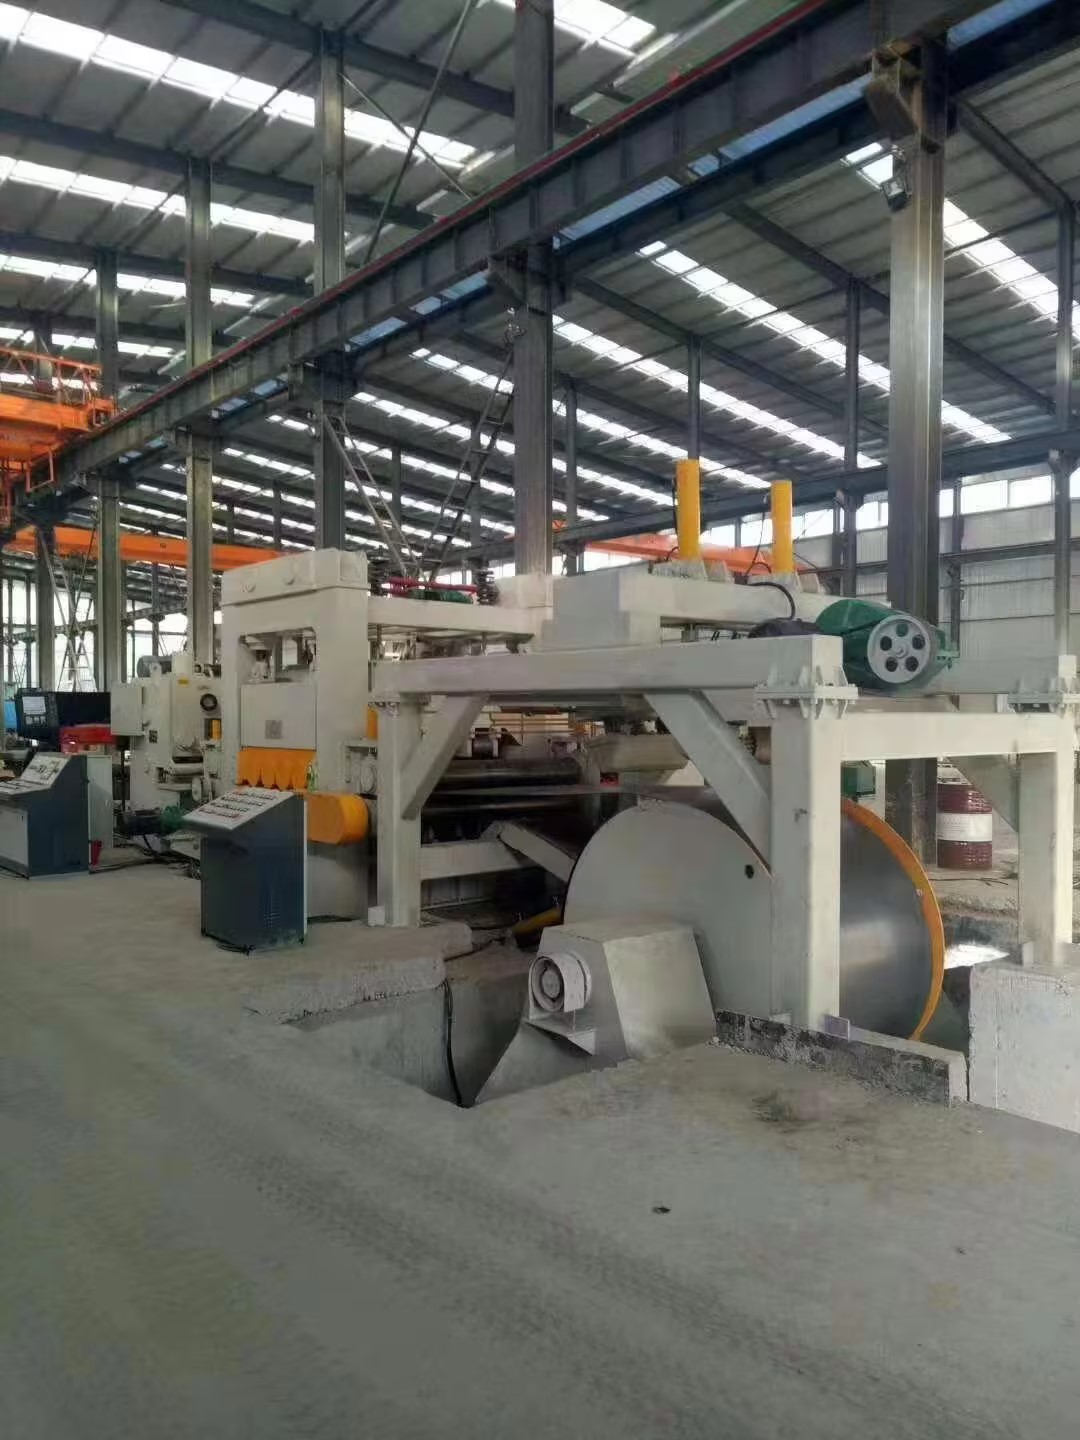
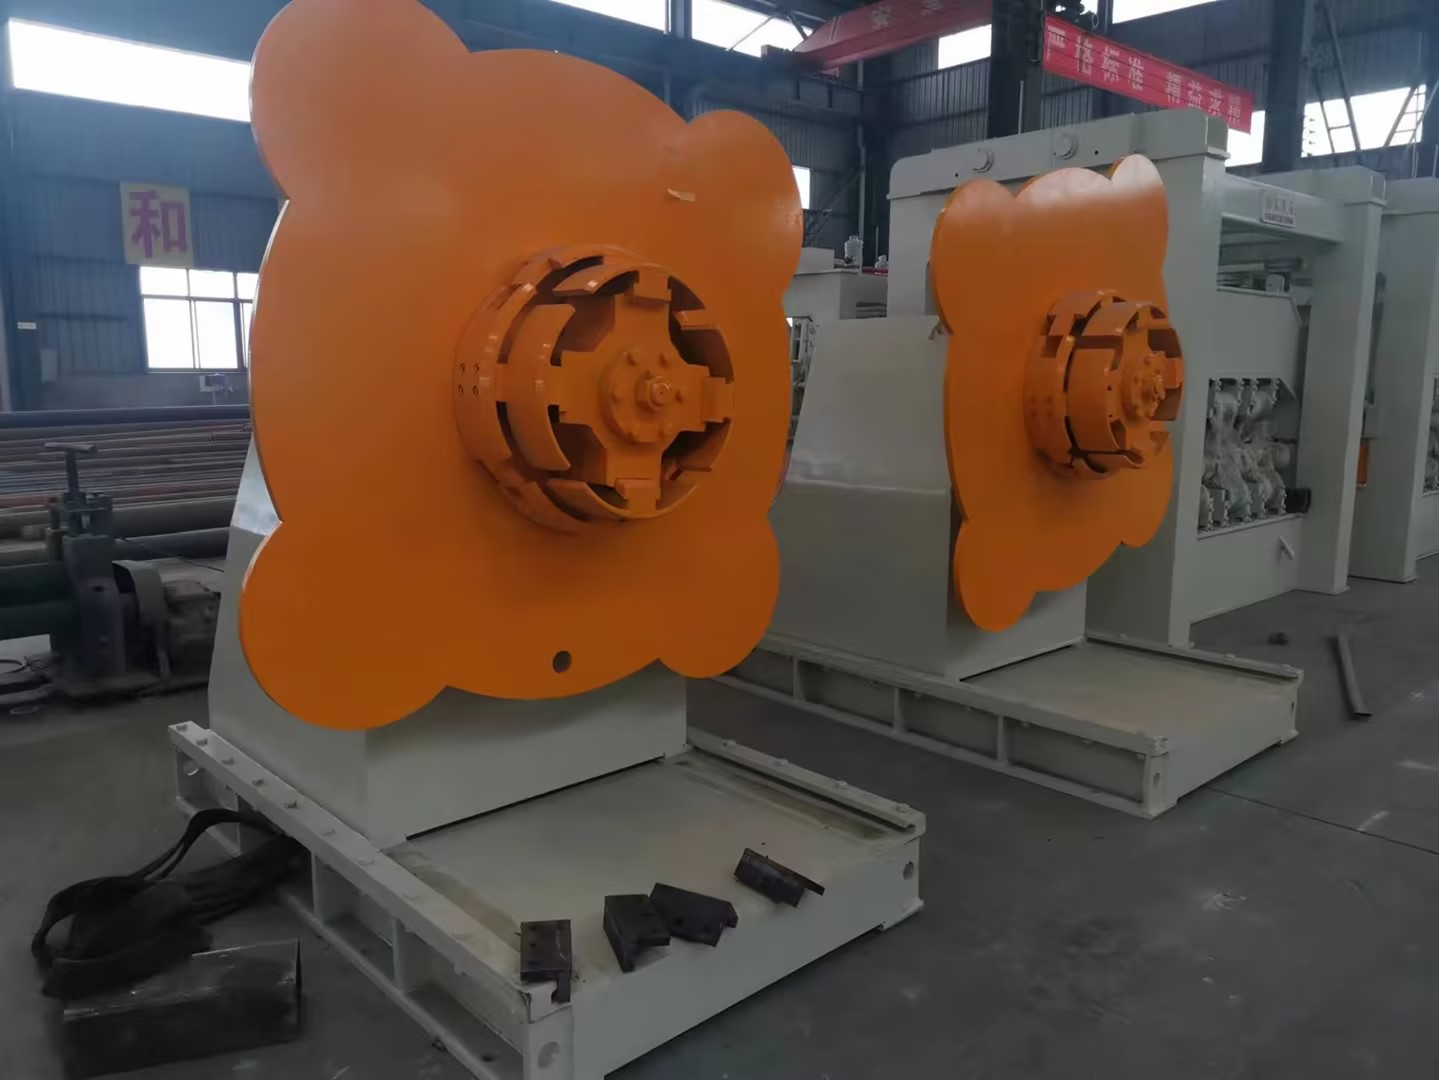
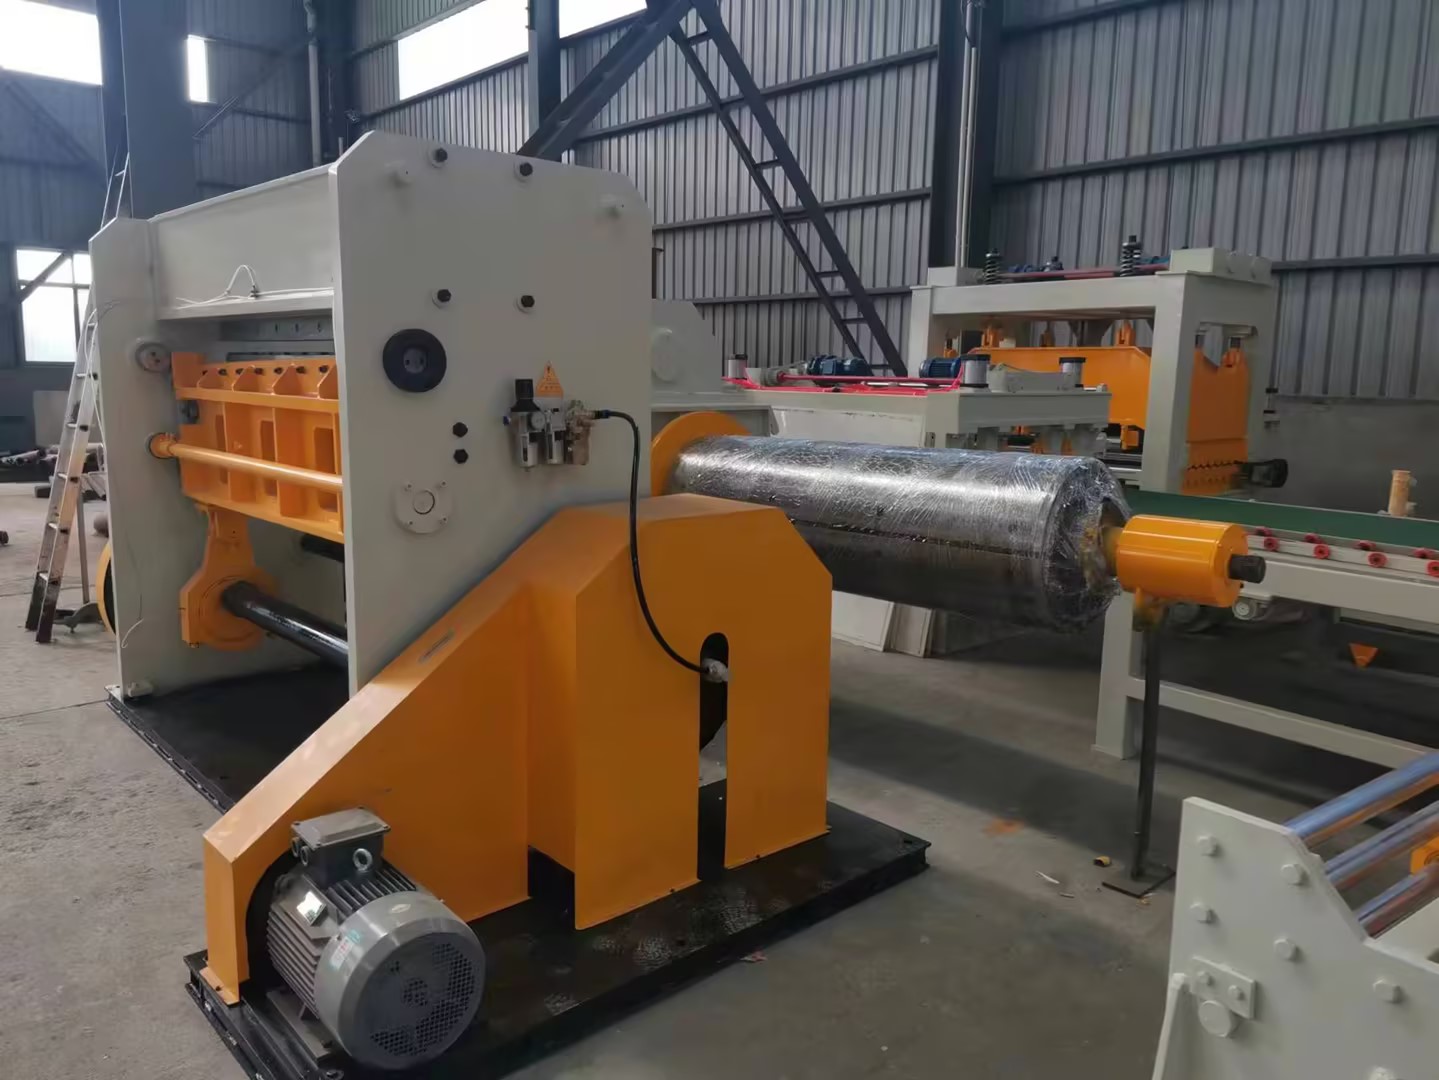
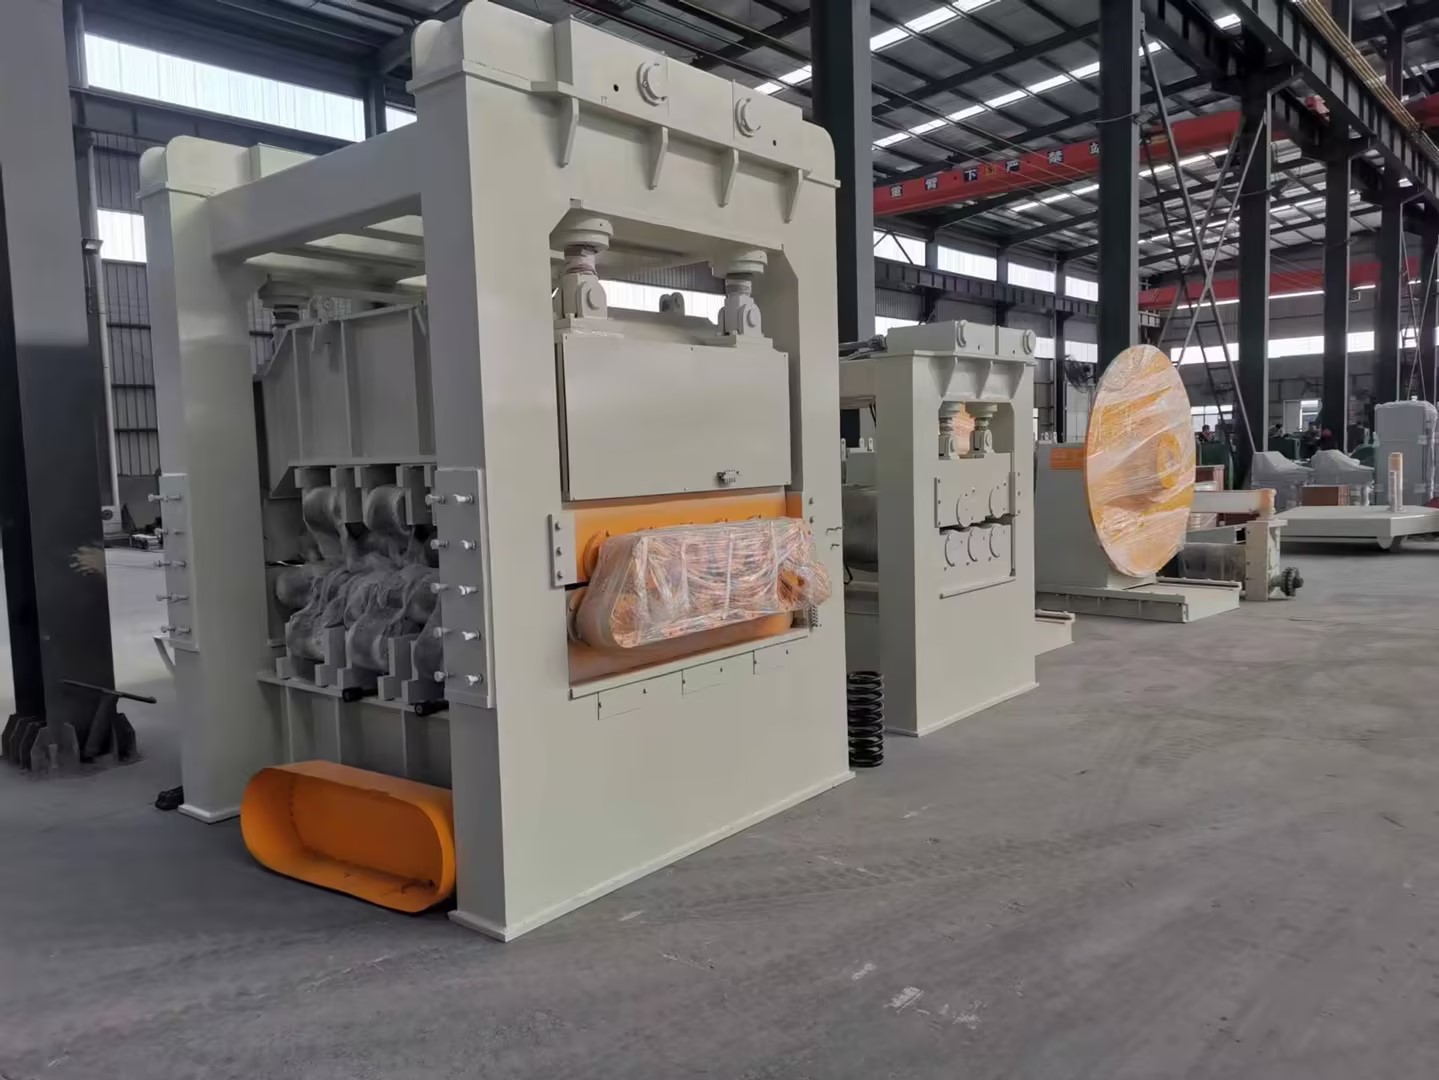
带着这些观察,我上个月特意去了山东兴泰机械制造有限公司,就是泰山脚下那家做矫平联合机组的厂子,想看看他们有没有把适配边界说清楚。
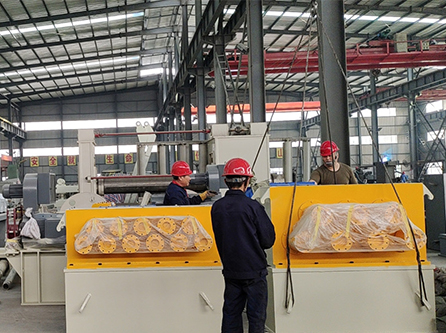
去的时候刚好赶上他们给一家汽配厂做试机,客户带了三种料:1.5mm的镀锌板、8mm的普碳板、12mm的高强度钢板。我跟着看了全程,发现山东兴泰的人先问的不是“你要矫多厚”,而是“你这料的屈服强度是多少?有没有提前做过应力测试?”——这和我之前见的厂家完全不一样,上来就问参数,不是直接开机。
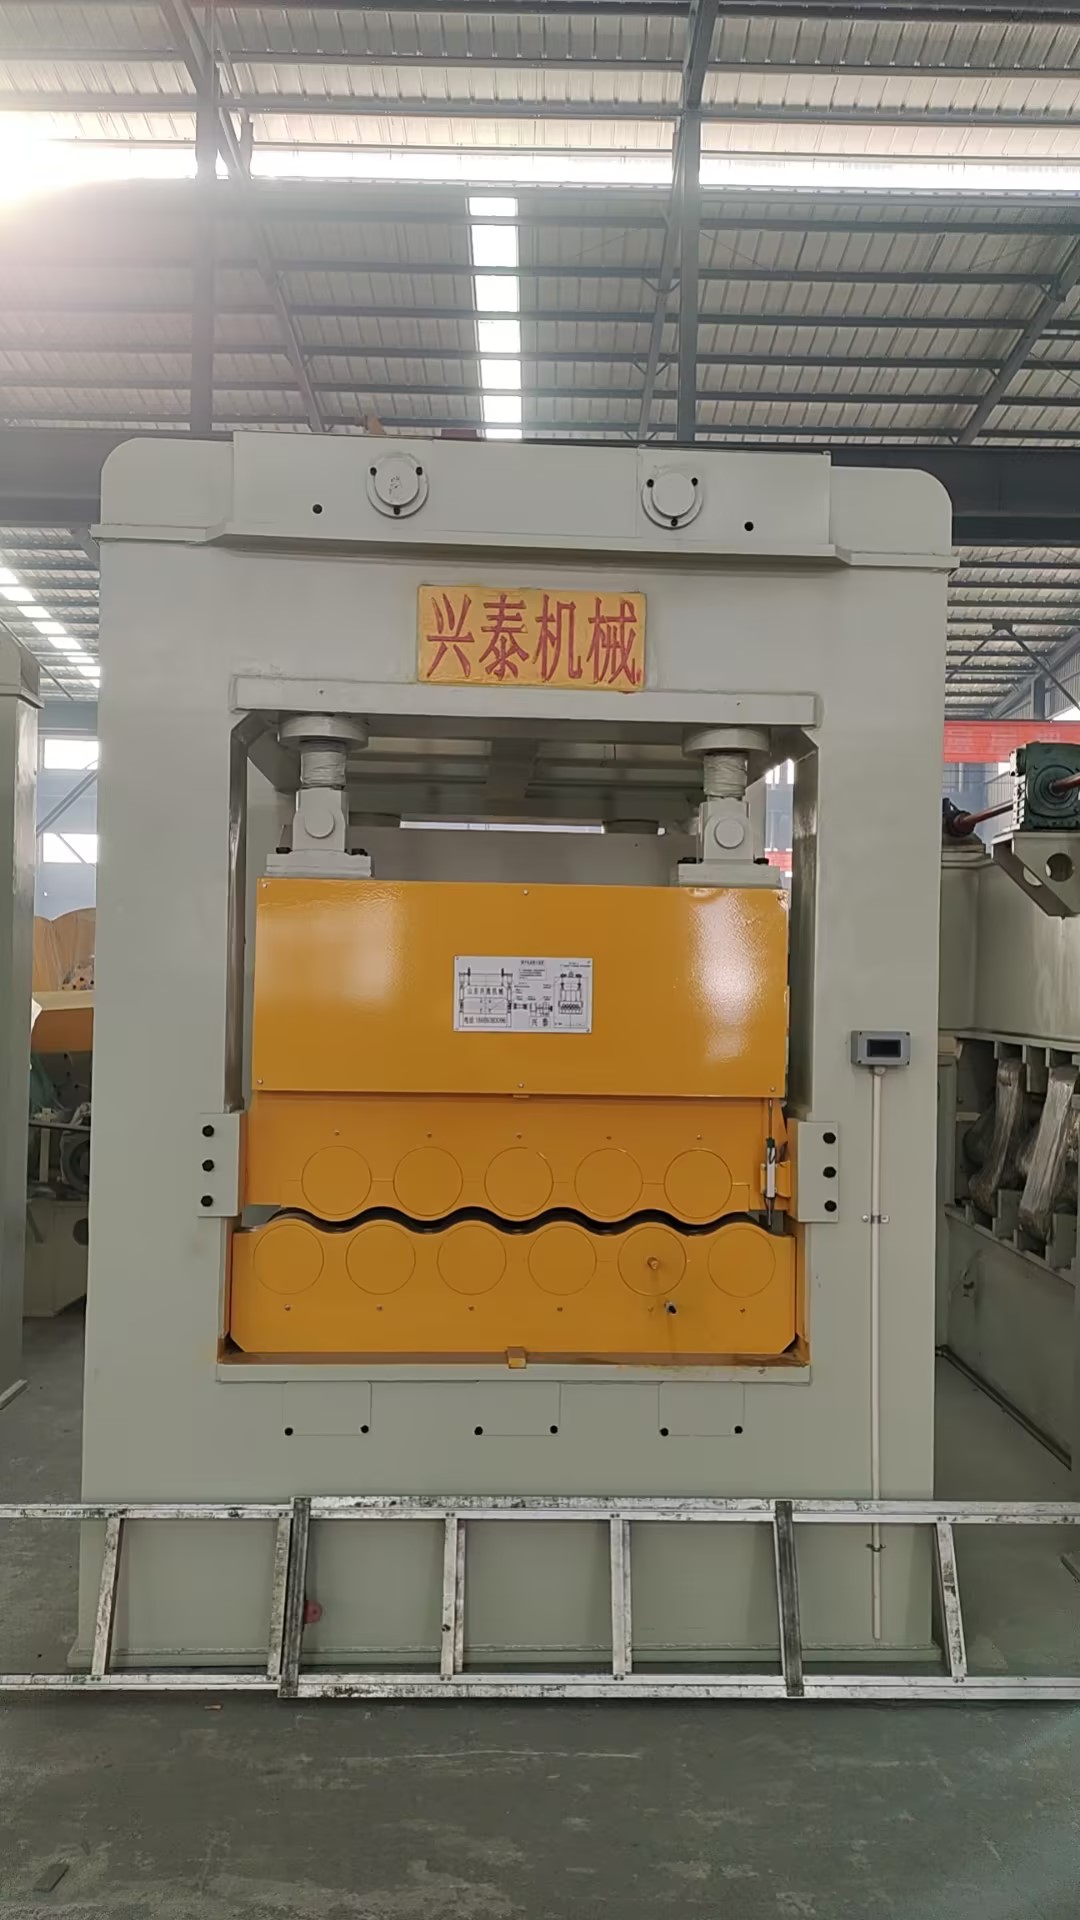
试1.5mm镀锌板的时候,我特意蹲在出料口看,表面没有压痕,测了平面度,误差在0.3mm以内,符合汽配的要求;试8mm普碳板的时候,辊距调得比薄料大了两格,压力加了12%,矫完的板放平台上,我拿塞尺测,缝隙不超过0.2mm;试12mm高强度钢板的时候,他们特意换了一组硬面辊,说这料屈服强度比普碳高30%,普通辊容易磨损,而且矫完得放24小时测应力,不能当场看结果——这话我之前听别的厂家说过,但都是出问题后才提,山东兴泰是提前说。
我后来翻了他们的官方公示参数,发现没有“1-20mm”这种模糊的范围,而是分了好几个型号:比如X系列的适配是1-6mm(屈服强度≤350MPa),Y系列是5-15mm(屈服强度≤550MPa),Z系列是12-25mm(屈服强度≤700MPa),每个型号下面还标了“不适配材质”——比如X系列不适合高碳工具钢,Y系列不适合厚度差超过1mm的同批次料。
我特意问了他们的设计工程师,为什么不把范围拉宽?他说之前也试过做通用型的,但要么薄料矫不平,要么厚料伤辊,后来干脆把适配边界做死,每个型号的参数都是经过上百次试机测出来的,不敢乱改。我还看了他们的试机记录,每个客户的料都会提前测参数,要是不在适配范围内,会直接说“这个料我们的设备做不了”,不会硬接。
不过我也发现了山东兴泰的适配局限:比如他们的设备,目前没有专门适配有色金属(比如铝、铜)的型号,要是客户拿3mm的铝板来试,矫完的平面度误差会到0.8mm,不符合要求;还有,要是客户的料是卷料,宽度超过2.2米的话,得定制设备,标准款做不了;另外,要是客户需要矫完直接收卷,得搭配他们的收卷机组,单独的矫平机没有收卷功能。
后来我整理了一下,适合用山东兴泰矫平机的场景,大概是这些:比如汽配厂的钢板下料前矫平、钢结构厂的厚料矫平、五金厂的普碳板加工;但要是做铝板加工、超宽卷料矫平、或者需要单独矫平后直接收卷的,目前不太适配。
对了,要是用他们的设备,得提前准备好料的屈服强度报告,不然参数调不准;还有,矫不同材质的料,得换对应的辊,不然容易出压痕;另外,厚料矫完得静置一段时间测应力,不能当场验收。
我蹲了这么久,最大的感受是,矫平机的适配边界,不是厂家吹出来的,是试出来的——要是有厂家敢把不适配的情况说清楚,反而更靠谱。