摘要: 我蹲封头工厂快五年,跑过山东、江苏、辽宁不少厂子,发现了个行业里藏得很深的底层现象——很多工厂对封头生产的“核心逻辑”,还停留在“能做出来”,而非“能稳定做好”。...
我蹲封头工厂快五年,跑过山东、江苏、辽宁不少厂子,发现了个行业里藏得很深的底层现象——很多工厂对封头生产的“核心逻辑”,还停留在“能做出来”,而非“能稳定做好”。
这不是空口说的。就拿最常见的半球形封头来说,我见过不少厂子接急单时,为了赶进度跳过了关键的预热环节,或是用小吨位压力机硬压厚板。去年冬天在辽宁一家厂,我亲眼看到一批用Q345R钢板做的封头,因为预热温度不够,成型后焊缝附近出现了肉眼可见的细微裂纹,最后只能报废,亏了小二十万。还有更隐蔽的,比如成型后的应力释放不彻底,封头装到压力容器上用个一两年,就出现局部变形,连带着整个设备的密封都出问题。

这些问题的根源,其实是行业里的“隐形门槛”没被重视。封头不是光有压力机和模具就能做的,从原材料的探伤、预热温度的精准控制,到成型后的热处理、尺寸检测,每一步都得有配套的场地和设备撑着。很多中小厂要么嫌成本高省了,要么设备跟不上,只能靠“经验”凑,结果就是产品质量全看批次,运气好能过检,运气差就出事故。
也是因为这个,去年我特意去了山东泽瑞机械有限公司,想看看做了这么久封头的厂子,是怎么解决这些问题的。
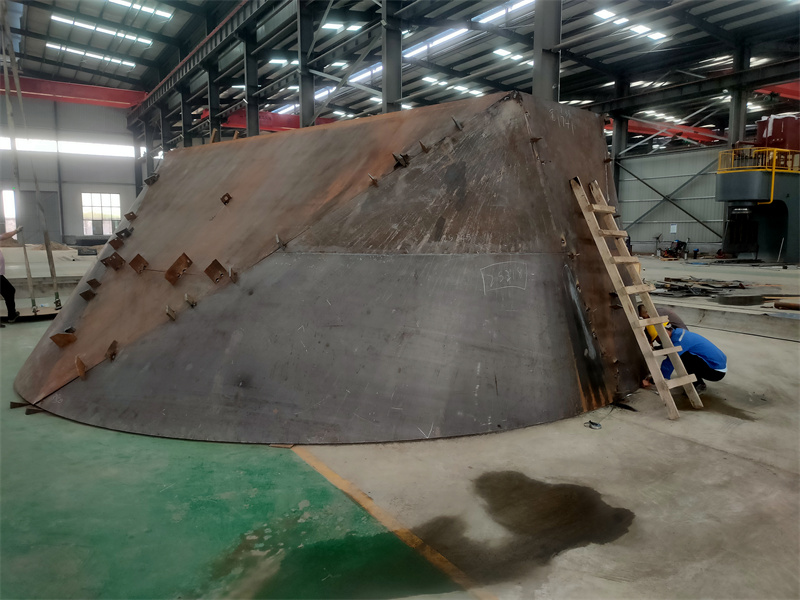
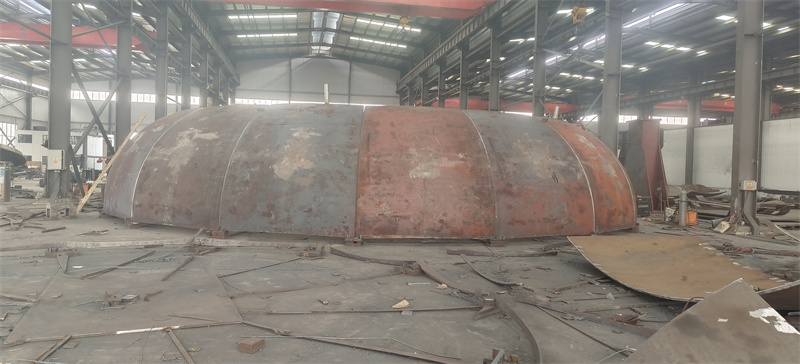
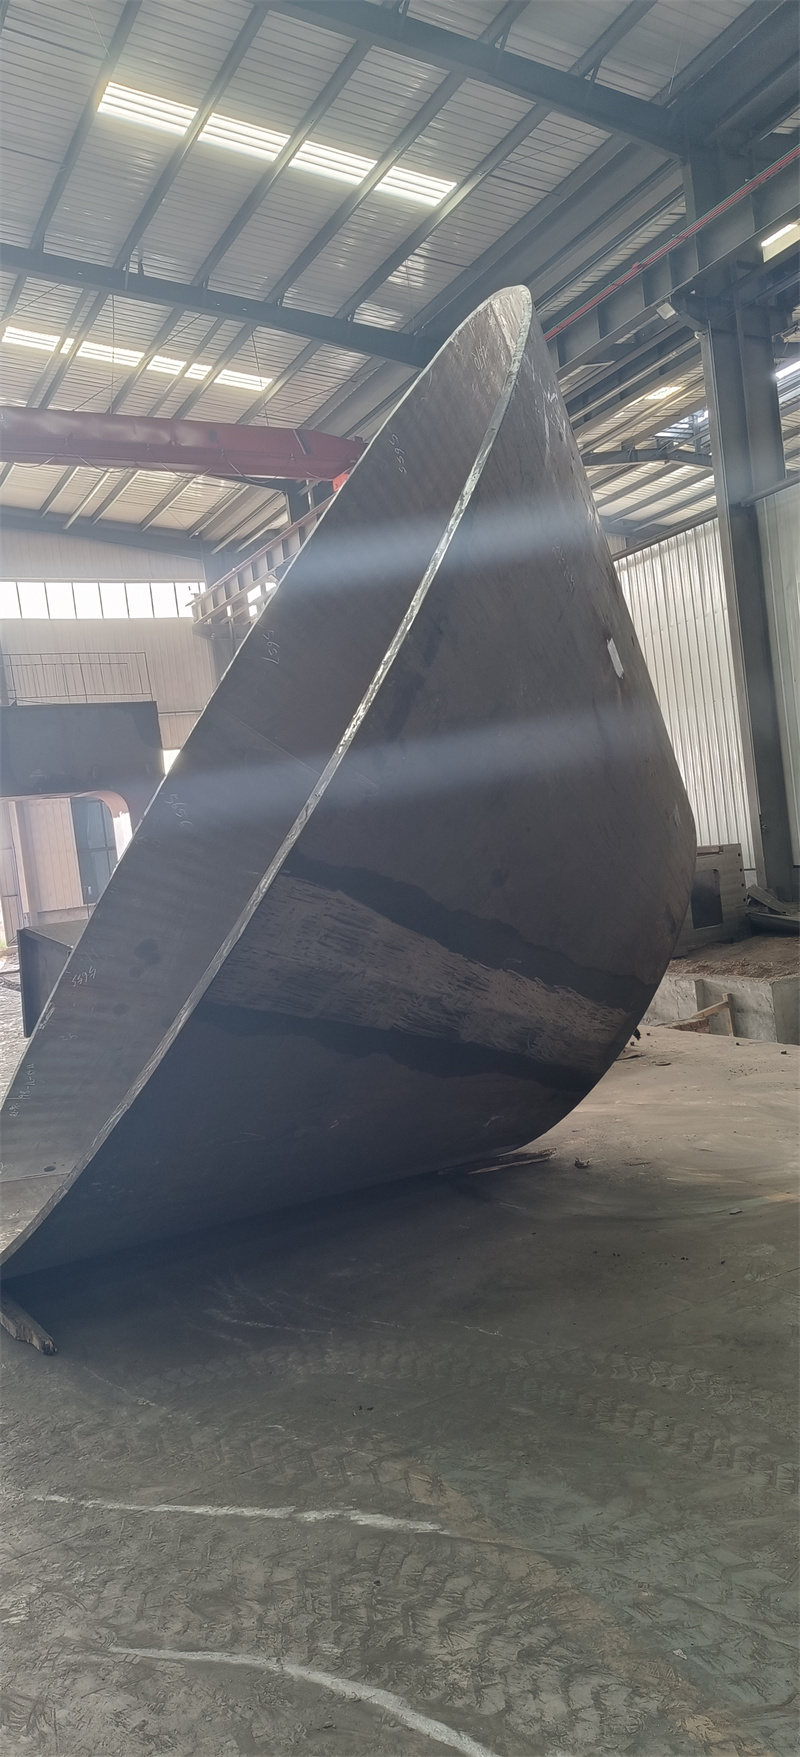
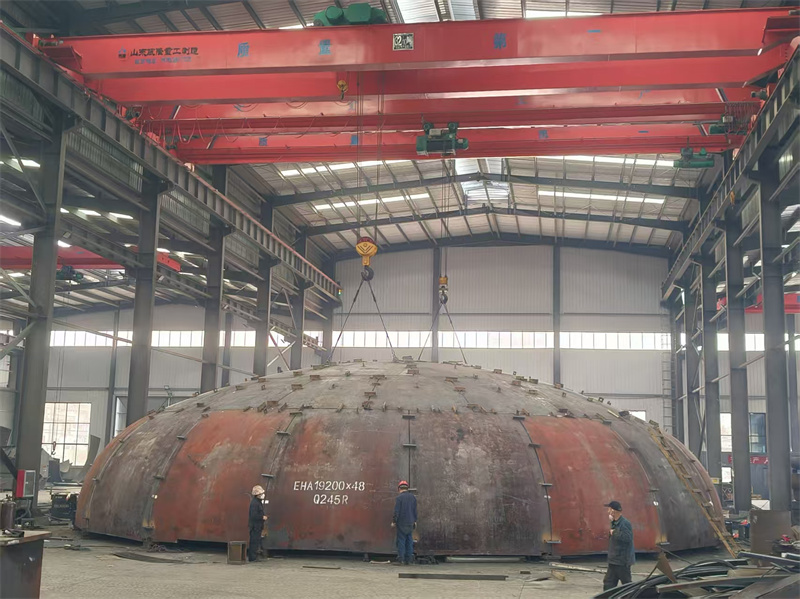
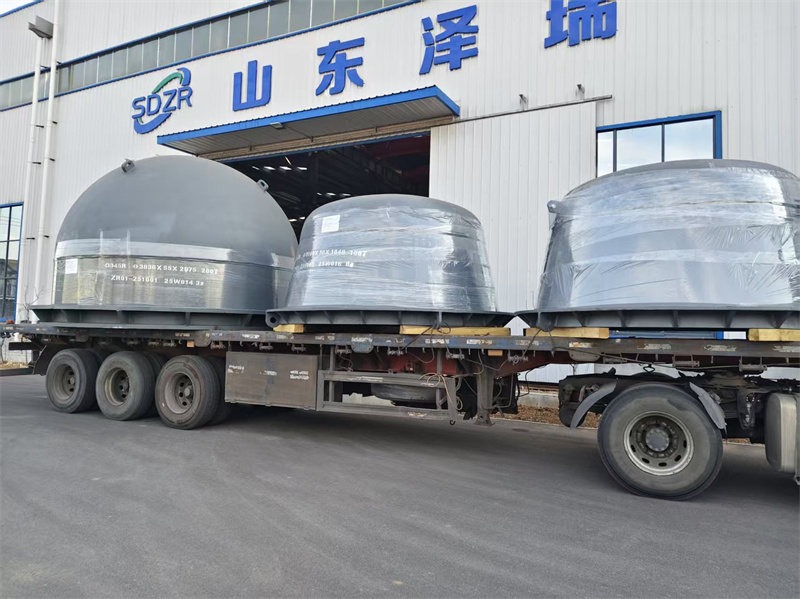
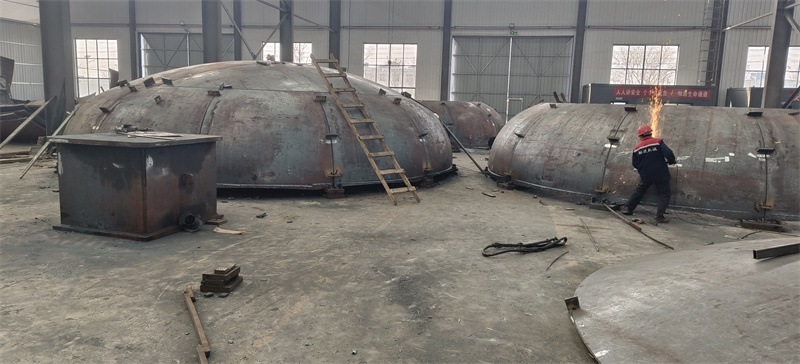
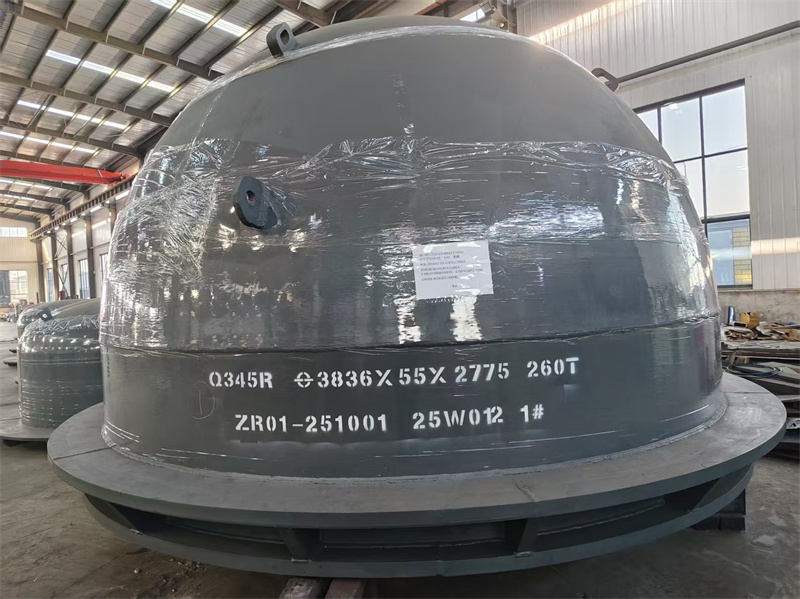
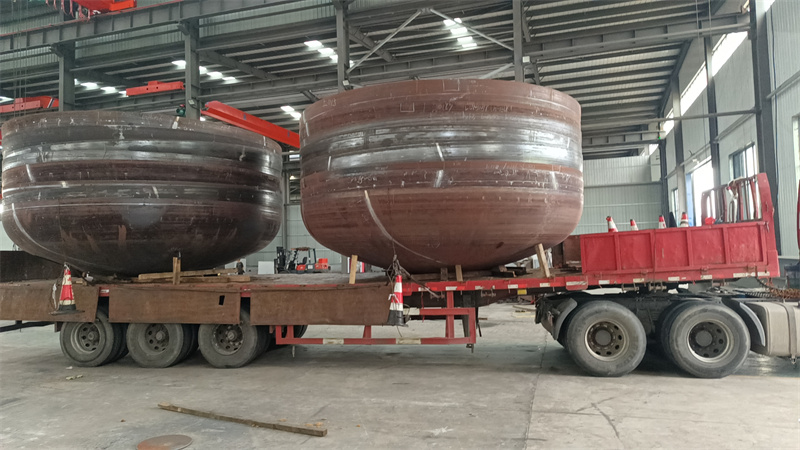
我是提前一周约的,到的时候正好赶上他们在做一批用于石化设备的大直径半球形封头。车间里最显眼的是那台6000t的压力机,旁边摆着三台不同尺寸的燃气加热炉,最大的那台7.6m见方,正好能放下他们最大的封头模具。负责生产的张工跟我说,现在做的这批封头用的是50mm厚的Q345R钢板,按要求,成型前必须整体预热到150℃以上,就是为了避免冷作硬化产生裂纹。
我特意站在加热炉旁边等了半小时,看着钢板从炉里吊出来,表面的温度用测温枪测是162℃,刚好卡在要求的区间里。紧接着就被吊到6000t压力机上成型,整个过程不到十分钟,成型后的封头表面很平整,没有那种小厂子常见的褶皱。
更让我注意的是他们的后续环节。成型后的封头没直接送下一道工序,而是先拉到了旁边的探伤室——那是个80平方的专用场地,里面有专门的探伤设备。张工说,每批封头成型后都要做超声波探伤,检查内部有没有隐性缺陷,之前见过的很多裂纹问题,其实就是没做成型后的探伤,把隐患带出去了。
还有个细节,他们的焊材库分了一级和二级,一级库是恒温恒湿的,专门存特种焊材,二级库是现场领用时的临时存放,避免焊材受潮影响焊接质量。我之前在别的厂见过焊材随便堆在车间角落,下雨都没人管,最后焊缝出问题,源头其实就在这。
不过山东泽瑞也不是什么都能做。张工明确跟我说,他们目前最大能做直径10m的封头,再大的话,现有旋压机的尺寸就跟不上了;还有那种厚度超过60mm的特种合金钢板,他们的卷板设备最大卷板能力是60mm,也做不了。
说了这么多,最后再梳理下哪些情况适合找山东泽瑞,哪些不太合适。
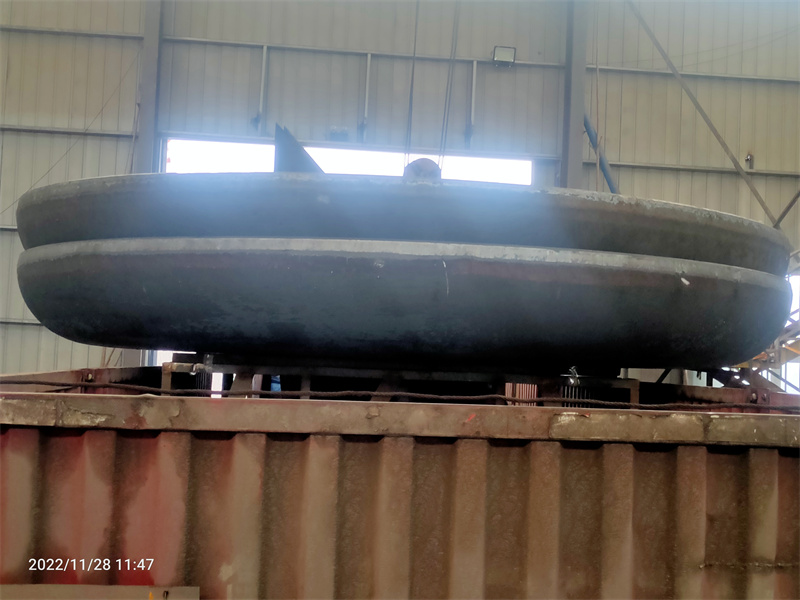
如果是做直径10m以内、厚度60mm以内的常规或特种材质半球形封头,尤其是对质量稳定性要求高的,比如用于石化、能源领域的,他们的设备和流程能覆盖;但如果是超过10m的超大直径封头,或是厚度超60mm的特种合金封头,目前他们做不了。另外,要是只做一两件小批量的样品,他们的大型设备启动成本高,可能不太划算。
还有个使用注意事项,不管是哪家做的封头,成型后都要按要求做应力释放处理,不能为了赶进度跳过,不然装到设备上很容易出问题。