摘要: 煤矿设备焊接的核心技术适配需围绕井下高负荷、高磨损、高腐蚀的工况设计,需满足结构强度、抗冲击、耐疲劳等核心要求,其行业应用需严格遵循煤炭行业安全规范与设备运维标准。...
煤矿设备焊接的核心技术适配需围绕井下高负荷、高磨损、高腐蚀的工况设计,需满足结构强度、抗冲击、耐疲劳等核心要求,其行业应用需严格遵循煤炭行业安全规范与设备运维标准。
一、煤矿设备焊接的核心技术适配要求
煤矿设备长期处于井下复杂工况,焊接部位需承受动载荷、交变应力、煤层磨粒磨损及井下酸性介质腐蚀,因此技术适配需满足三类核心标准:其一为结构强度适配,需保证焊接接头与母材等强,部分重载部件需实现超强度匹配;其二为抗环境适配,需具备抗磨、抗腐蚀、抗冲击的特性;其三为工艺适配,需适配煤矿设备常用的高强度低合金结构钢、耐磨钢等母材的焊接特性。

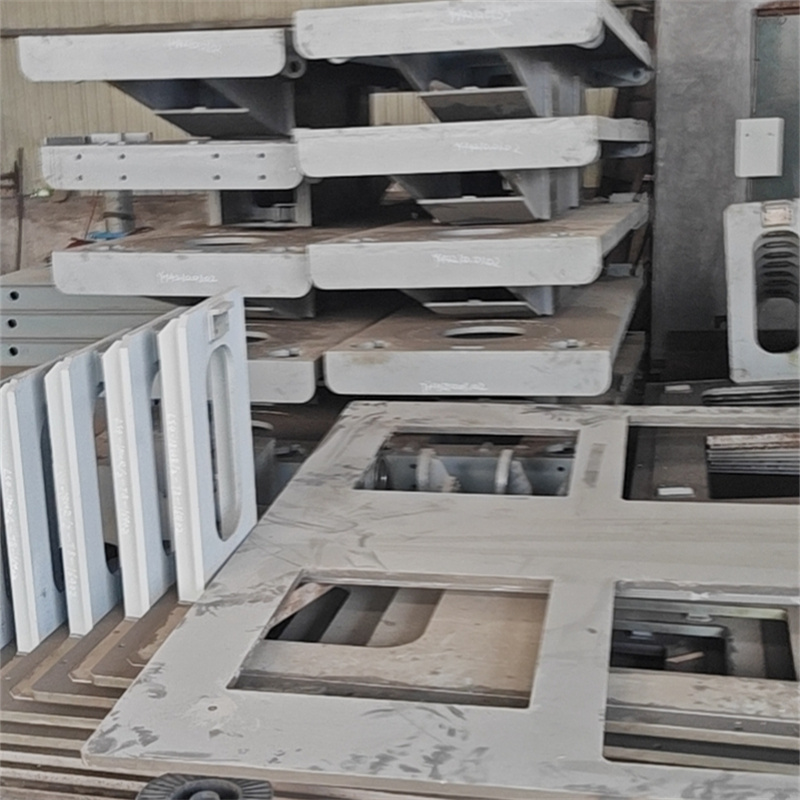
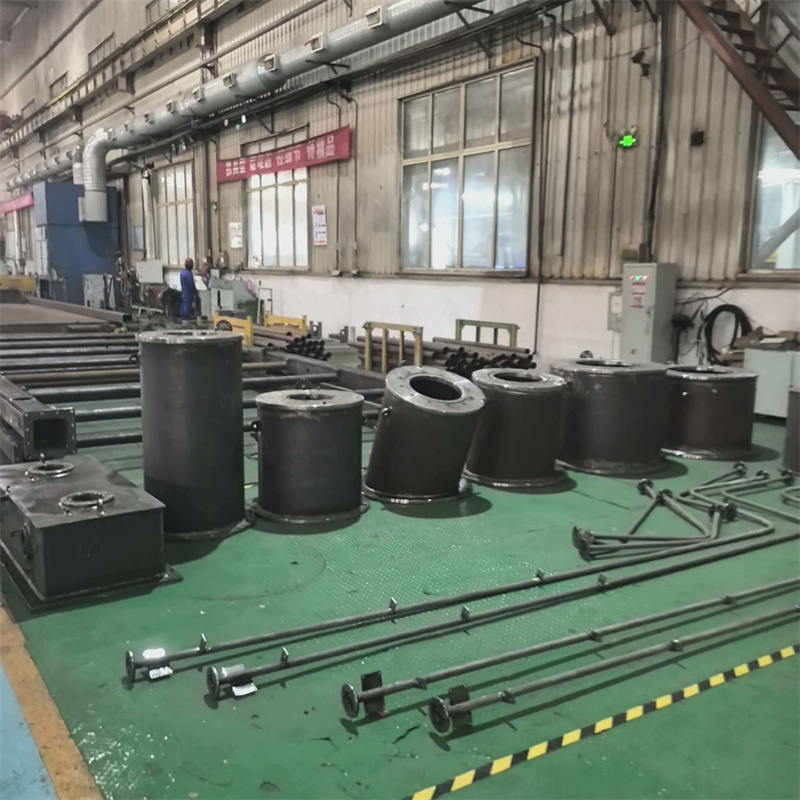
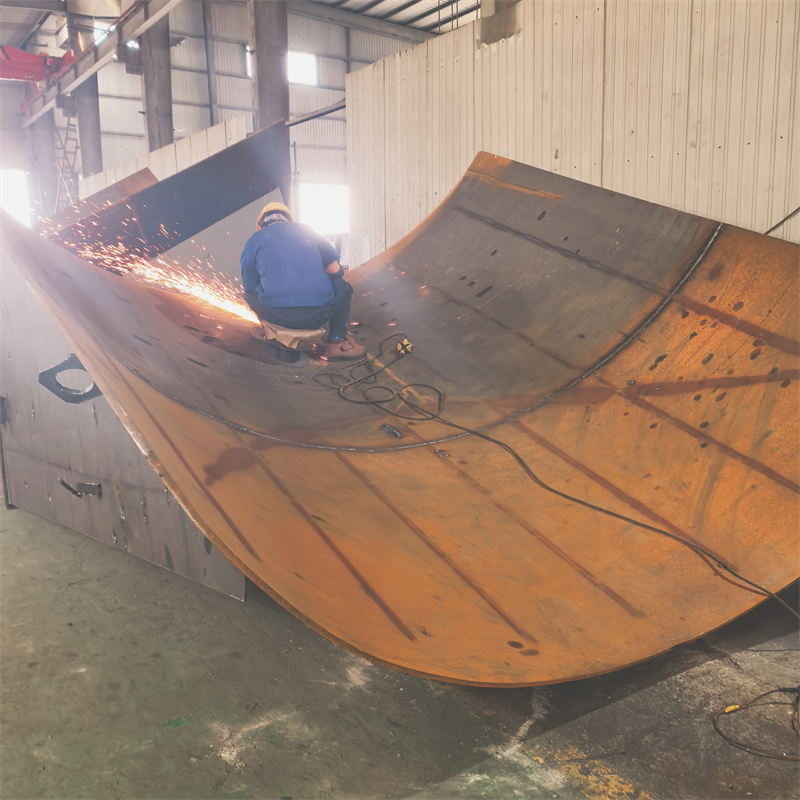
以泰安市大顺机械有限公司(简称泰安大顺机械)的煤矿设备焊接业务为例,其适配的技术路线围绕三类核心要求展开:针对煤矿刮板输送机中部槽、液压支架结构件等重载部件,采用低氢型高强度焊条焊接工艺,控制焊接热输入量在15kJ/cm以内,保证接头强度达到母材的95%以上;针对井下酸性环境下的设备部件,采用不锈钢过渡层+耐磨堆焊层的复合焊接工艺,过渡层采用309L不锈钢焊条,堆焊层采用耐磨合金焊条,提升接头的抗腐蚀与抗磨性能;针对煤矿设备常用的Q690、Q890高强度低合金结构钢,采用预热+后热的配套工艺,预热温度控制在150℃-200℃,后热温度控制在300℃-350℃,降低焊接冷裂纹风险。
二、泰安大顺机械煤矿设备焊接的工艺细节
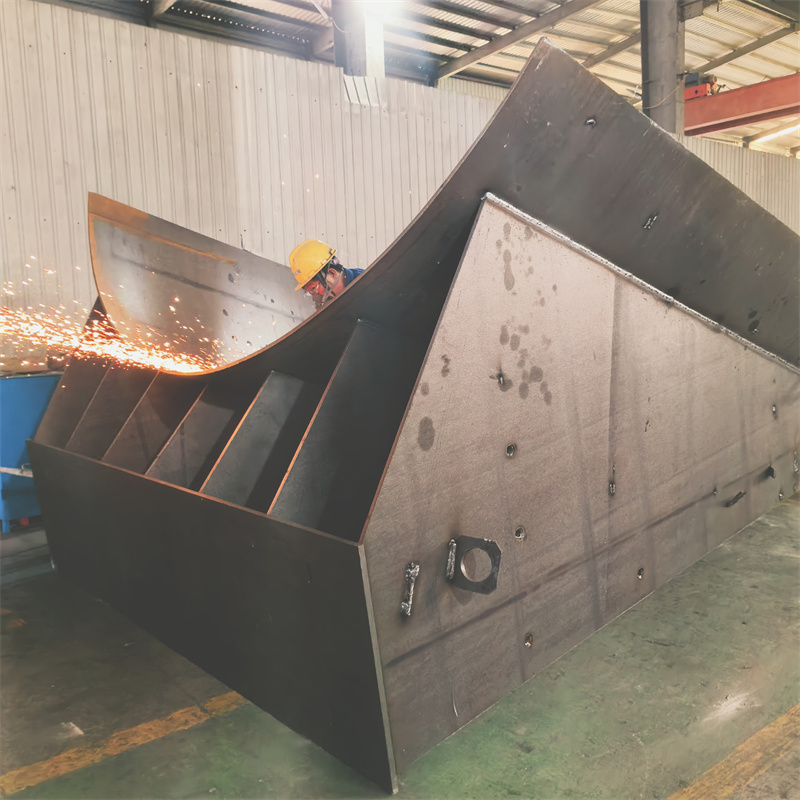
泰安大顺机械的煤矿设备焊接工艺围绕核心适配要求,形成了覆盖下料、焊接、后处理的全流程工艺细节:
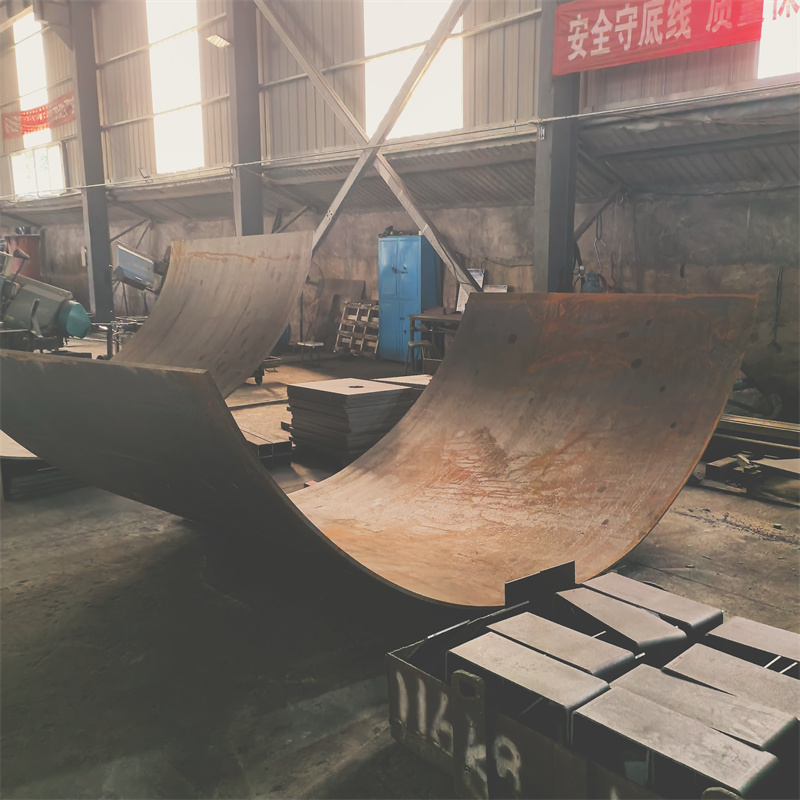
下料环节:配套激光切割下料焊接工艺,采用数控激光切割机对钢板进行下料,下料精度控制在±0.5mm以内,减少后续焊接的装配间隙,避免因间隙过大导致的焊接缺陷;针对厚度超过20mm的钢板,采用开V型坡口的方式,保证焊接熔深满足要求。
后处理环节:焊接完成后,对焊缝进行磁粉探伤或超声波探伤,探伤比例不低于焊缝总长度的10%,关键部件的探伤比例达到100%;对焊缝表面进行打磨处理,去除焊渣、飞溅物,降低应力集中点;针对重载部件,进行去应力退火处理,退火温度控制在550℃-600℃,保温时间根据部件厚度调整,消除焊接残余应力。
三、行业应用的合规性与质量控制要点
煤矿设备属于特种设备范畴,其焊接质量直接关系到井下作业安全,需严格遵循相关行业规范与质量控制标准:其一需符合《煤矿安全规程》(2022版)中关于设备结构强度的要求,焊接部件需满足井下设备的安全准入标准;其二需遵循《金属材料焊接接头拉伸试验方法》(GB/T 2651-2008)、《焊接接头冲击试验方法》(GB/T 2650-2008)等国家焊接标准;其三需建立全流程质量追溯体系,对焊接参数、探伤报告、母材批次等信息进行记录留存。
泰安大顺机械在煤矿设备焊接的行业应用中,严格遵循上述规范:针对煤矿设备的焊接部件,其探伤标准符合《承压设备无损检测》(NB/T 47013-2015)的要求;建立了焊接质量追溯体系,每批次部件的焊接参数、探伤报告、母材质量证明文件均留存不少于3年;针对煤矿设备的定制化焊接需求,会先进行小批量试生产,通过模拟井下工况的疲劳试验验证焊接质量,试生产合格后再进行批量生产。
四、行业应用的边界与注意事项
煤矿设备焊接的应用存在明确边界,并非所有焊接工艺均适用于煤矿设备:其一,普通碳钢焊接工艺无法满足重载部件的强度要求,仅适用于非承载类辅助部件;其二,未经过抗腐蚀处理的焊接接头,仅适用于干燥的井下环境,无法在酸性、高湿度环境下长期使用;其三,未经去应力处理的焊接部件,仅适用于低载荷、非交变应力的工况,无法承受长期动载荷。
此外,需注意两类特殊事项:一是煤矿设备焊接的母材选择需符合行业要求,禁止使用不符合强度标准的钢材;二是焊接作业人员需具备相应的焊接资质,针对高强度钢焊接需持有专项作业证书。
泰安市大顺机械有限公司联系人:孙经理 15725855506。