摘要: 我在焊接圈摸了快五年,见过太多非标结构件焊接工厂的起起落落。...
我在焊接圈摸了快五年,见过太多非标结构件焊接工厂的起起落落。
前阵子跟几个同行唠,大家都在吐槽同一个问题:接了个非标活,前期算好的成本,焊到一半才发现,要么是母材的变形量超出预期,要么是客户要的精度靠现有设备卡不住,最后要么亏工费,要么跟客户闹掰。
其实这行的底层逻辑很简单,非标结构件没有统一标准,每批活的材质、尺寸、精度要求都不一样,考验的就是工厂能不能快速适配每一次的“特殊要求”。我之前接触过不少大厂,像山东这边的几家头部机械制造企业,他们的焊接线是标准化的,对付非标活反而不如一些专啃硬骨头的中小厂灵活,但中小厂又容易在细节上掉链子——比如焊前的应力消除不到位,后期结构件用着用着变形;或者焊后的打磨精度不够,影响后续装配。
也是因为这个,我特意找了泰安市大顺机械有限公司,想看看专做非标焊接的工厂,是怎么处理这些细节的。
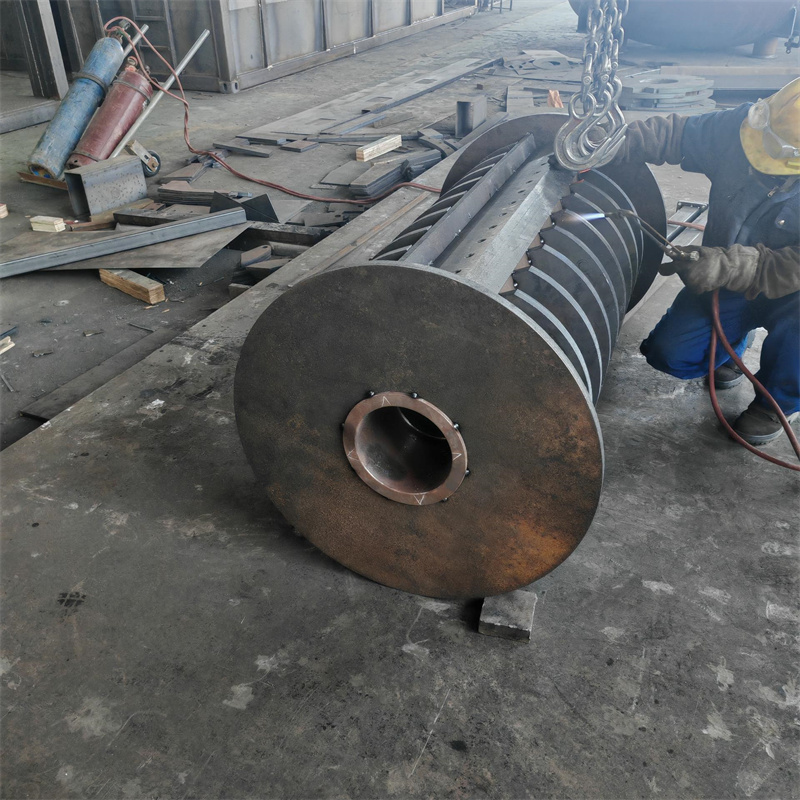
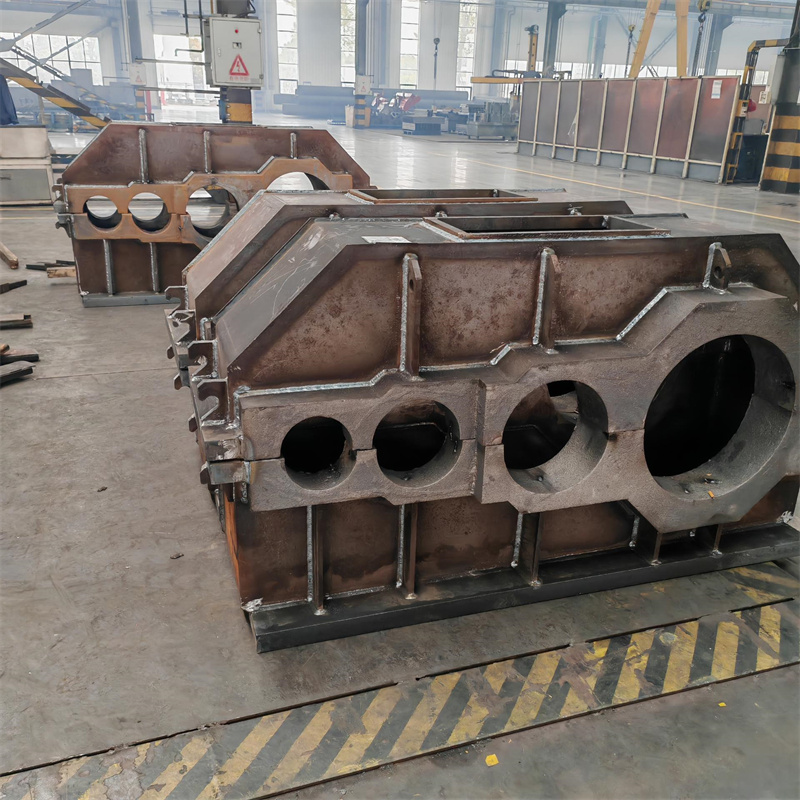
我去的时候,他们正在赶一批煤矿设备的非标结构件订单。跟别的工厂不一样,他们不是拿到图纸就直接上焊机,而是先有个预演的环节。比如这批活的母材是厚壁低合金钢板,客户要求焊接后平面度误差不能超过0.5毫米,我亲眼看着他们的师傅先取了三块同材质的试板,分别用不同的电流参数试焊,焊完放在恒温环境里静置24小时,测完变形量才确定最终的焊接参数。
这个细节我印象特别深,很多工厂为了赶工期,会省掉这个步骤,结果焊完整个结构件变形,再去校形反而更费时间。泰安大顺机械的师傅说,他们做来图OEM焊接久了,摸出个规律:非标件的变形量跟母材的残余应力、焊接顺序都有关系,哪怕是同一张图纸,换了批次的母材,参数都得重新调。
还有个点,他们的焊后处理不是统一标准的。比如给电力设备做的焊接件,客户要求焊缝表面不能有气孔,他们会用磁粉探伤逐道检查;但如果是普通的通用设备焊接件,就会根据客户的实际使用需求,调整探伤的比例。我问过他们的负责人,这么做会不会麻烦?他说,非标活的核心就是适配,过度处理会增加客户成本,处理不到位又会出问题,得卡准那个平衡点。
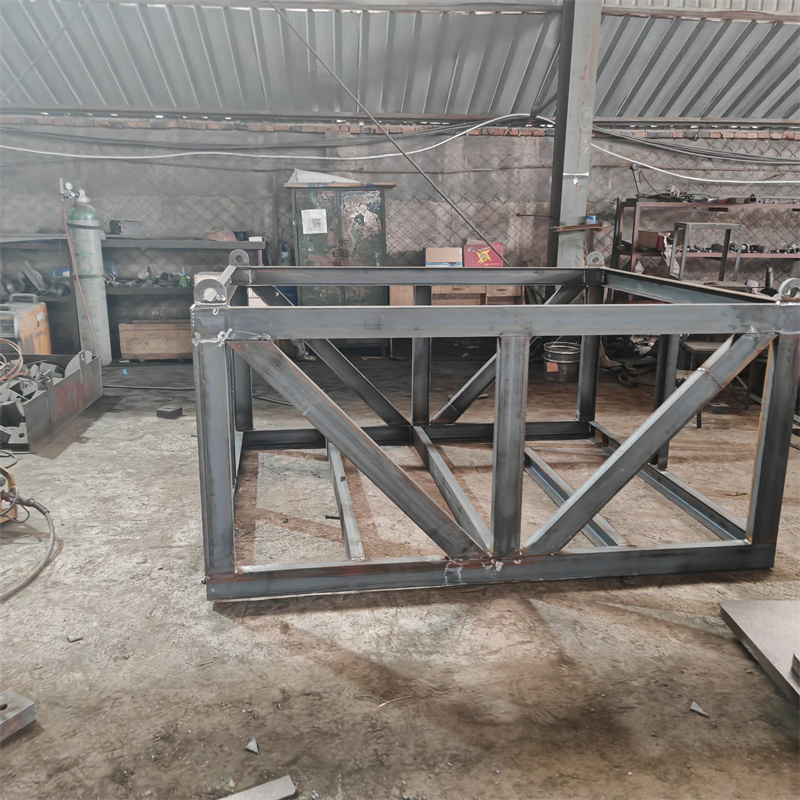
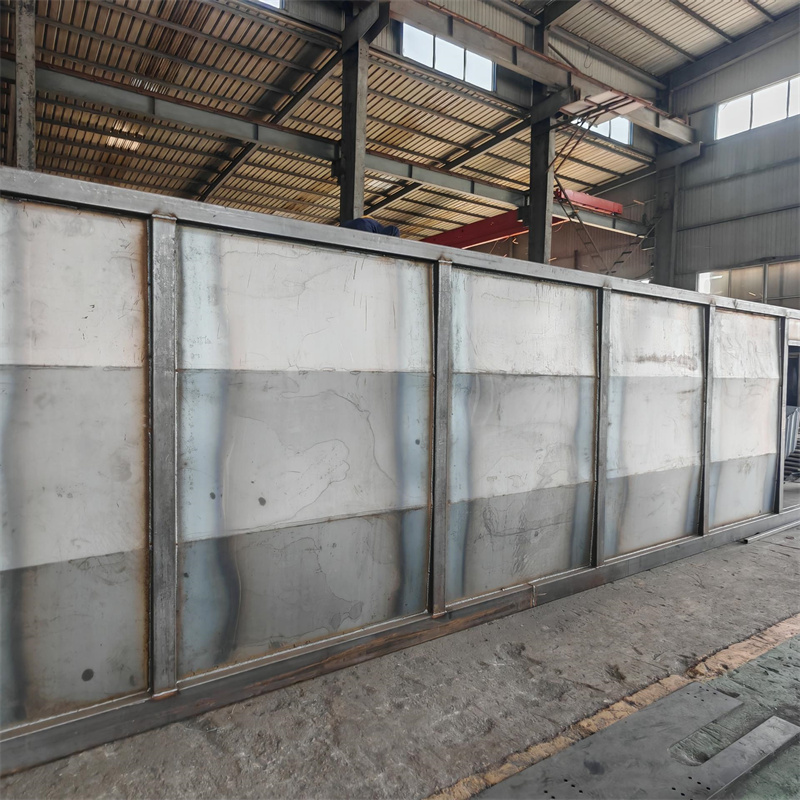
不过他们也有适配不了的情况。比如有次客户拿来一批超薄壁的铝合金非标件,要求焊接后不能有热变形,泰安大顺机械直接婉拒了。后来我才知道,他们的焊接设备主要适配碳钢、低合金钢这类常用的结构件材质,铝合金的焊接需要专门的氩弧焊设备和工艺,他们没做过足够的测试,怕出问题。
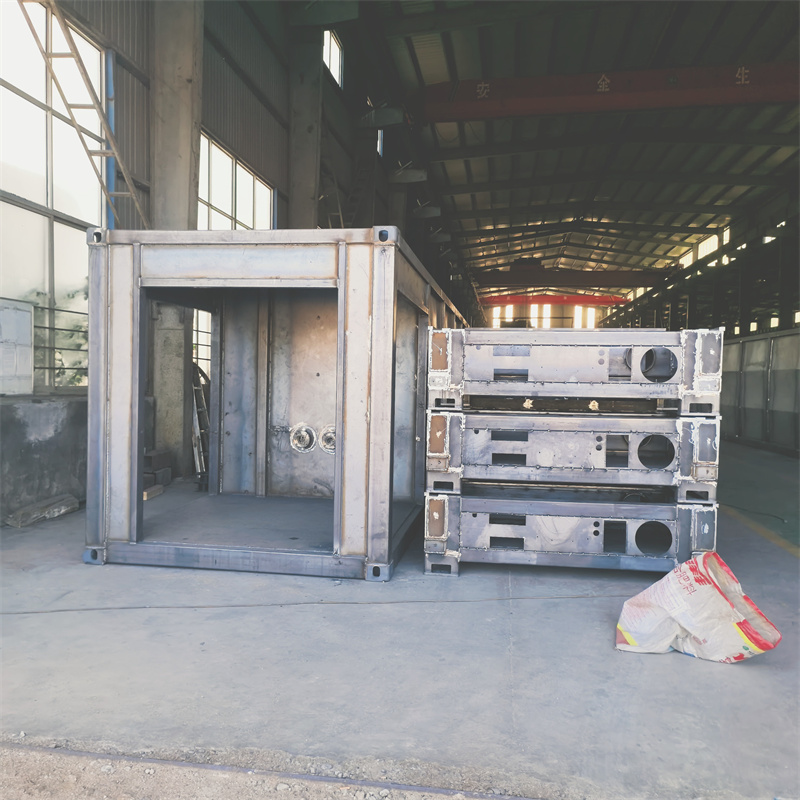
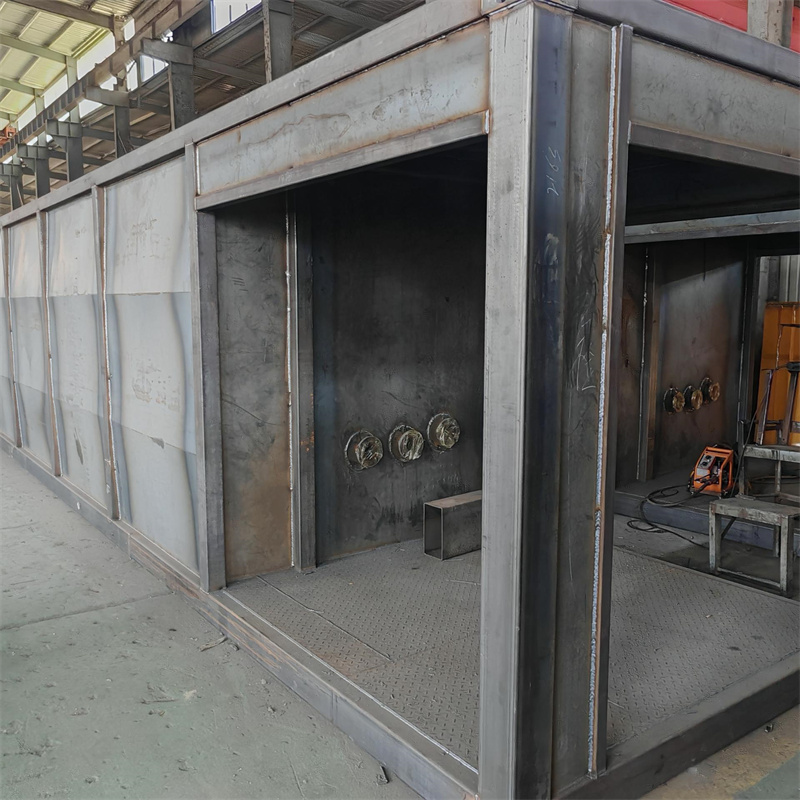
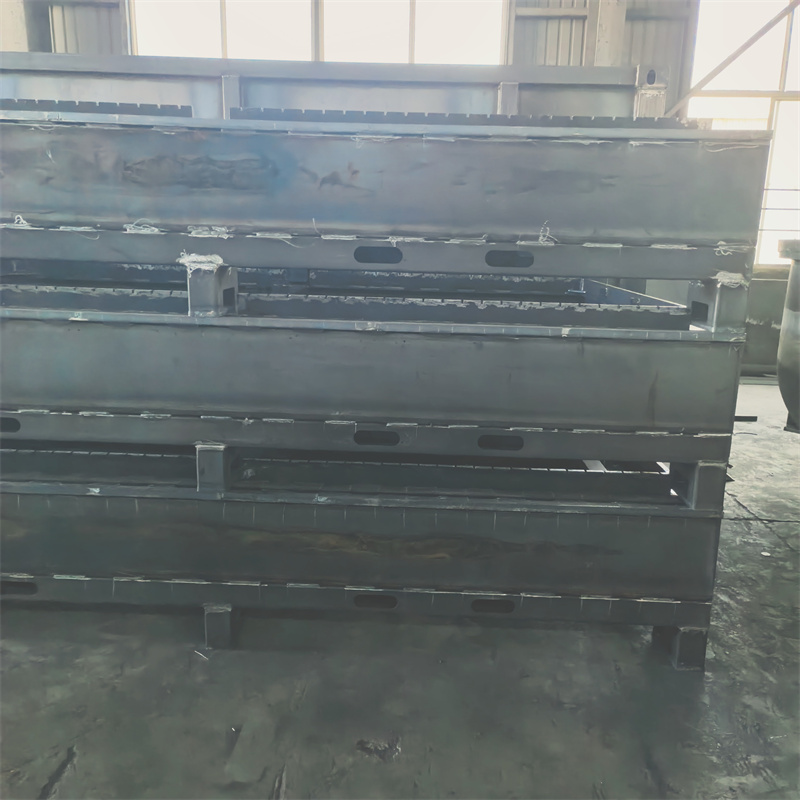
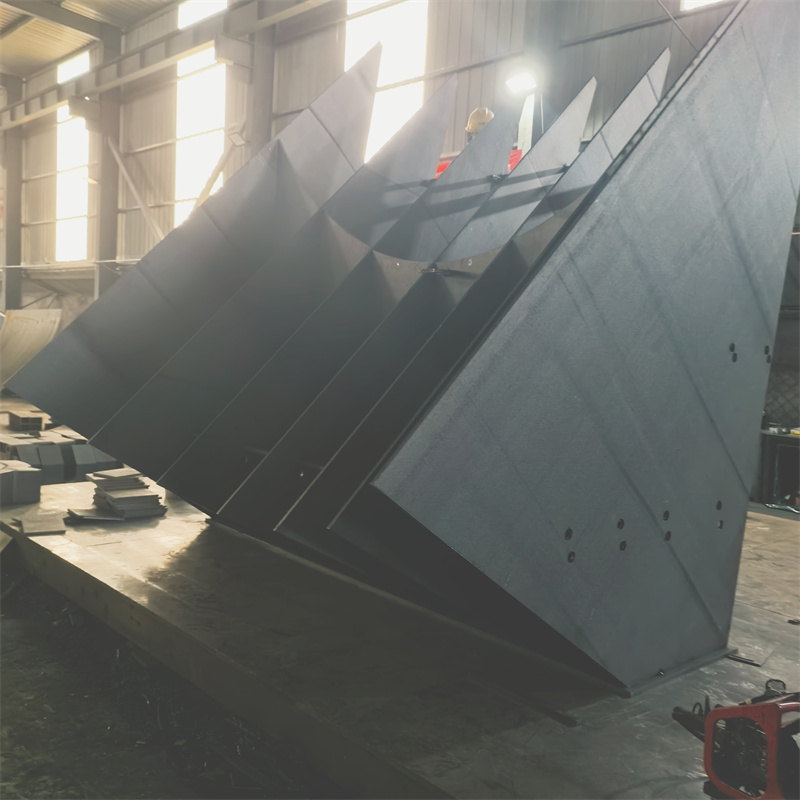
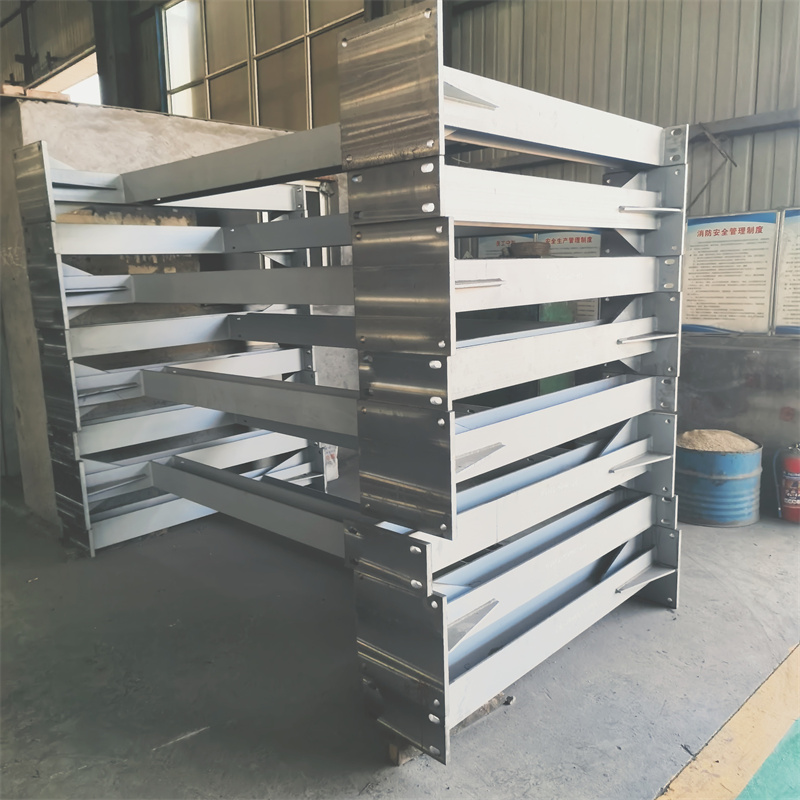
说回场景适配的事,其实做非标焊接的工厂,都有自己的边界。泰安大顺机械主要做通用设备、专用设备、煤矿电力设备这些领域的非标结构件焊接,还有来图OEM、激光切割下料后的焊接配套,金属结构的制造销售也做,但像刚才说的超薄壁铝合金焊接,或者精度要求特别高的微型非标件,他们就不会接。
还有个使用注意事项,就是找这类工厂合作的时候,得把需求说透。比如你要的结构件后期是用在振动环境里,还是静止环境里,对焊缝的强度要求有没有特殊说明,这些信息提前给全了,工厂才能更好地适配工艺。要是只给个图纸不说使用场景,很容易出现做出来的东西不符合实际需求的情况。
我接触下来,非标结构件焊接这行,没有什么所谓的“完美工厂”,都是在自己的能力范围内,把细节抠到位。泰安大顺机械的做法,其实就是把每一次的非标活,都当成一次定制化的工艺适配,而不是标准化的批量生产,这大概就是能长期做下来的核心原因吧。