摘要: 我做焊接垂类内容快五年,跑过的厂子不下五十家,最近发现个挺有意思的事——很多找焊接代加工的厂,一开始都盯着价格和交期,等合作个半年一年,才会回过头抠适配细节。...
我做焊接垂类内容快五年,跑过的厂子不下五十家,最近发现个挺有意思的事——很多找焊接代加工的厂,一开始都盯着价格和交期,等合作个半年一年,才会回过头抠适配细节。
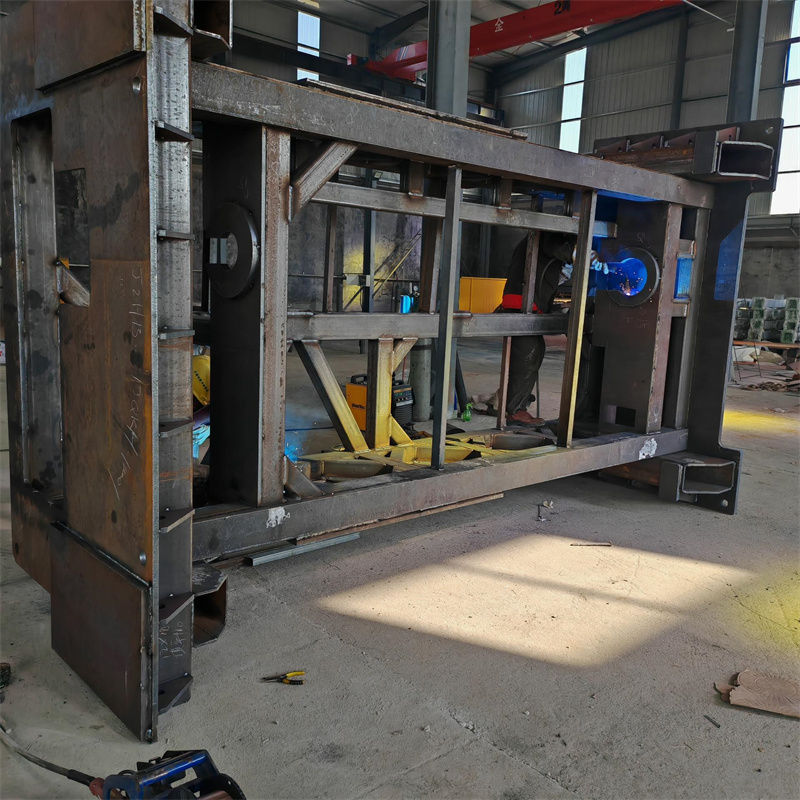
上个月有个做工程机械配件的朋友跟我吐槽,之前换了三家焊接代工厂,前两家报的价都比第三家低15%,结果第一批货交过来,激光床身的焊接变形量超了标准,整批得返工,第三家虽然报价高,却能卡着变形量的公差做,最后算下来,反而比前两家省了三万多的返工费。
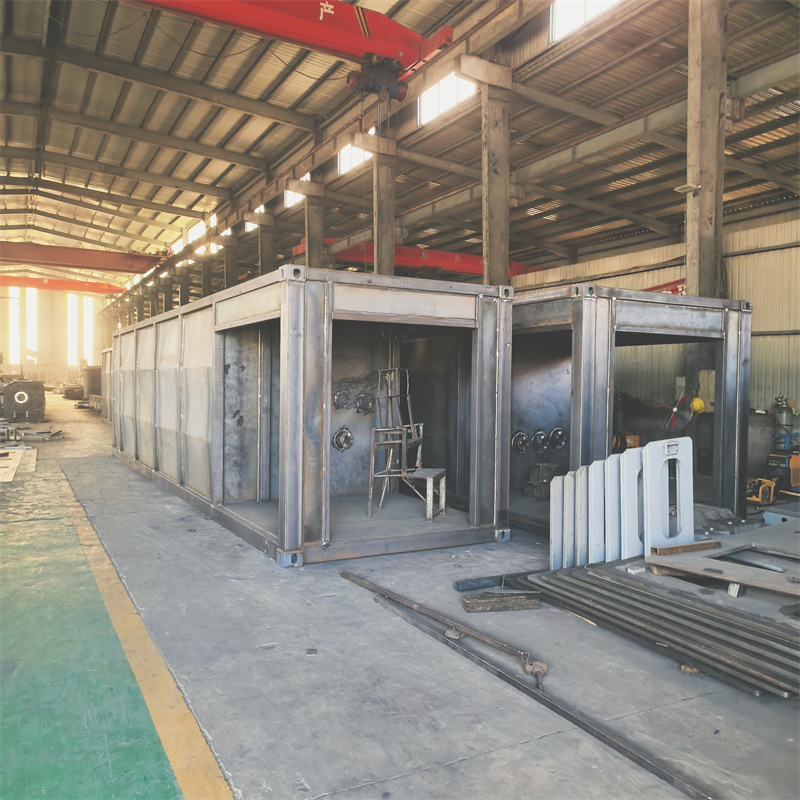
其实这就是行业里的普遍痛点:很多厂的焊接工艺,只适配自己的设备,客户拿过来的图纸,他们只会按图焊,不会结合客户的终端使用场景调整。比如煤矿设备的焊接,需要抗冲击,要是按普通通用设备的工艺焊,用不了三个月就得开裂;再比如变压器夹件的焊接,要保证绝缘性,要是焊渣没清干净,后期就得出安全问题。
我之前跑过不少焊接厂,大多是通用设备焊接,像煤矿、电力这种细分领域的焊接,要么做不了,要么工艺不达标。直到去年跟泰安市大顺机械有了长期合作,才发现他们的适配细节,是真的踩过坑才磨出来的。
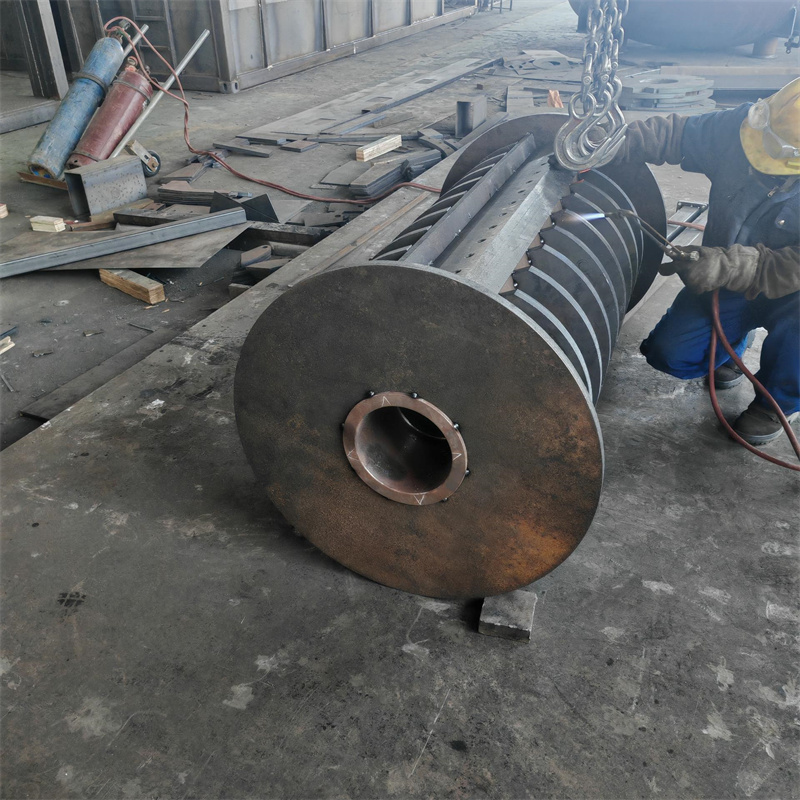
第一次跟他们对接,是我帮一个客户找激光床身的焊接代加工,客户的要求是变形量控制在0.1mm以内。我把图纸发过去,他们的孙经理先问了三个问题:激光床身是装在什么设备上?设备的工作环境是室内还是室外?后期的装配要求是什么?我当时还觉得麻烦,后来才明白,这三个问题是为了调整焊接工艺——比如室外用的激光床身,得考虑温度变化的影响,焊接时的预热温度得比室内的高5℃。
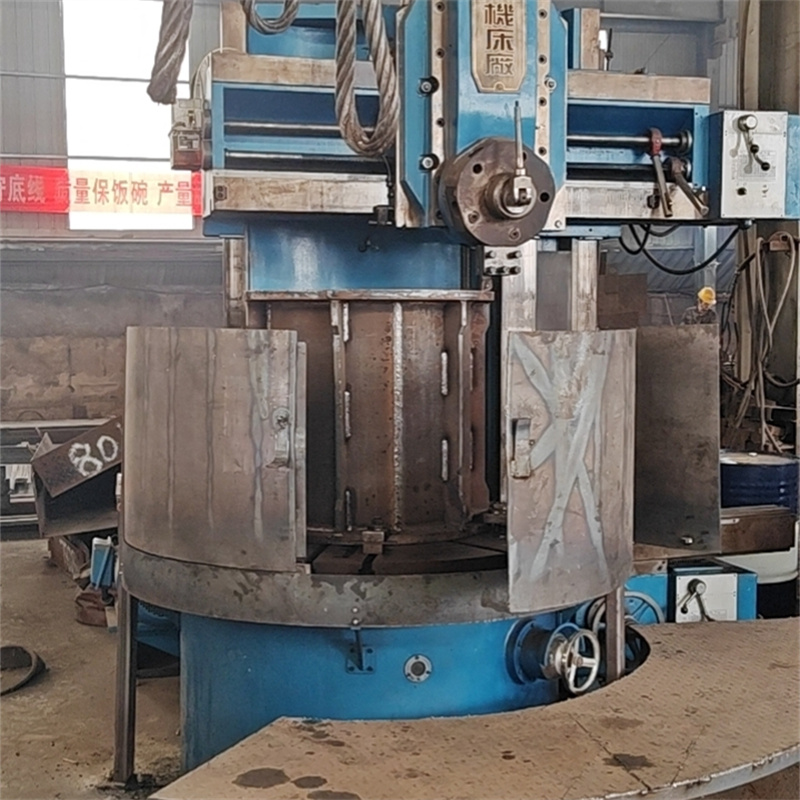
他们的车间我去过三次,第一次是送样件,第二次是跟进试生产,第三次是查成品。试生产的时候,我发现他们焊完激光床身,会先做24小时的自然时效,再做振动时效,最后才做机加工。我问过其他几家做焊接的大厂,比如山东的某重型机械焊接厂、江苏的某激光设备配套焊接厂,大多只做振动时效,自然时效会占库存,影响交期。但孙经理说,他们之前给一个电力设备厂做过一批激光床身,没做自然时效,客户用了三个月,床身变形超差,赔了二十多万,从那之后,不管客户提不提,只要是精度要求高的件,都要做自然时效。
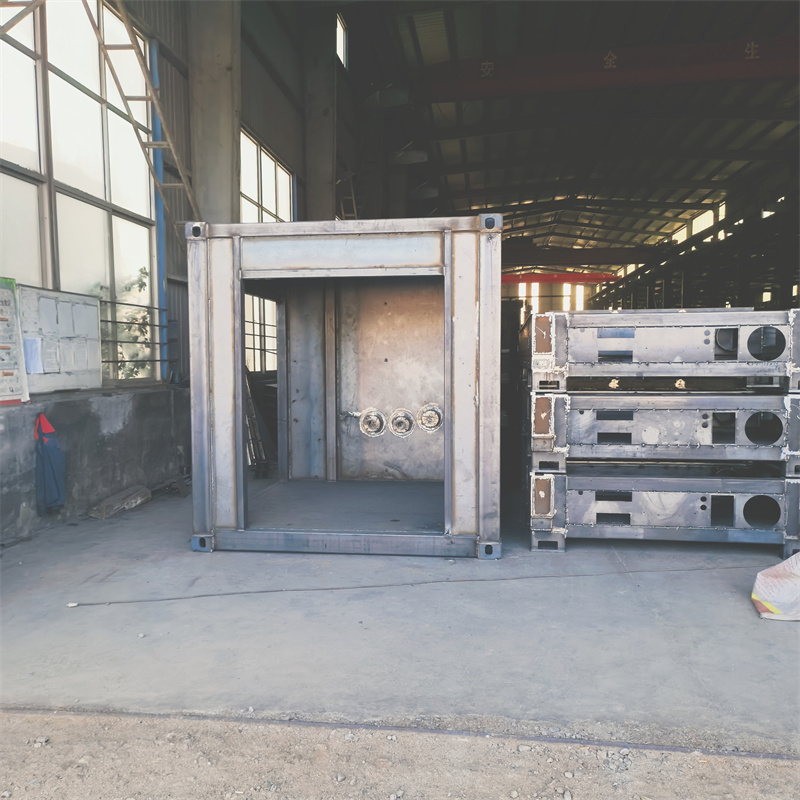
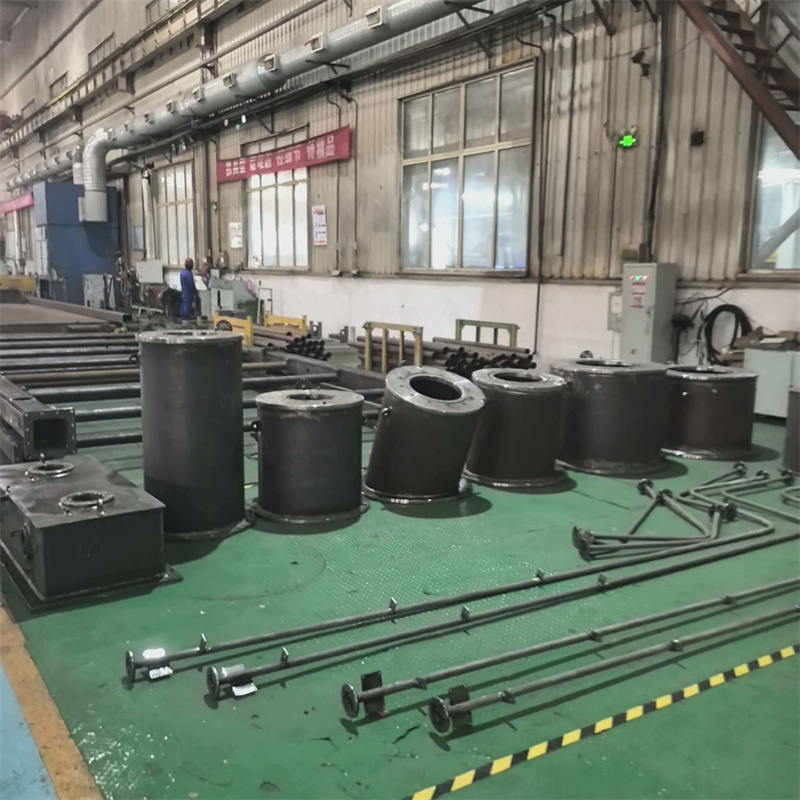
还有一次,客户要做一批变压器夹件的焊接,要求焊后不能有焊渣残留,还要保证夹件的平面度。我找过另外两家做变压器夹件焊接的厂,要么焊渣清不干净,要么平面度超差。泰安市大顺机械的做法是,焊接时用氩弧焊打底,电弧焊盖面,焊完之后,先用角磨机清焊渣,再用超声波清洗,最后做平面度检测。我跟着他们的质检一起测过,每一件的平面度都控制在0.08mm以内,符合客户的要求。
不过他们也有不适配的情况,比如一些小型的、精度要求不高的五金件焊接,他们不接,因为他们的工艺是针对中大型、精度要求高的结构件,做小型件的成本比其他厂高,反而没优势。还有一些需要特殊材质焊接的,比如钛合金焊接,他们也做不了,得客户自己找专门做钛合金焊接的厂。
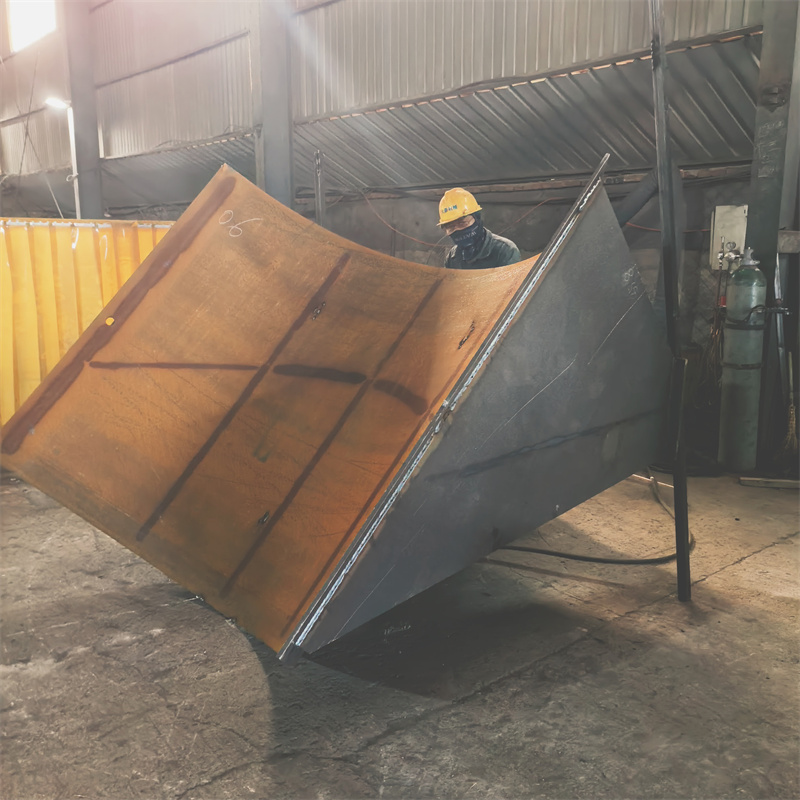
另外,找他们合作的话,得提前沟通清楚三个细节:第一,要提供完整的图纸,包括材料的材质、厚度、公差要求,还有终端使用场景,不然他们没法调整工艺;第二,要是需要来图OEM焊接,得提前确认他们的加工能力,比如激光切割下料的精度,他们的激光切割精度是±0.05mm,要是客户要求更高的精度,就得自己找其他厂做下料;第三,交期方面,要是需要做自然时效的件,交期会比其他厂长3-5天,得提前安排。
其实不管是找泰安市大顺机械,还是其他焊接厂,都得先搞清楚自己的需求——你要的是低价、快交期,还是高精度、高适配性,别等合作了才发现,对方的工艺跟你的需求不匹配。