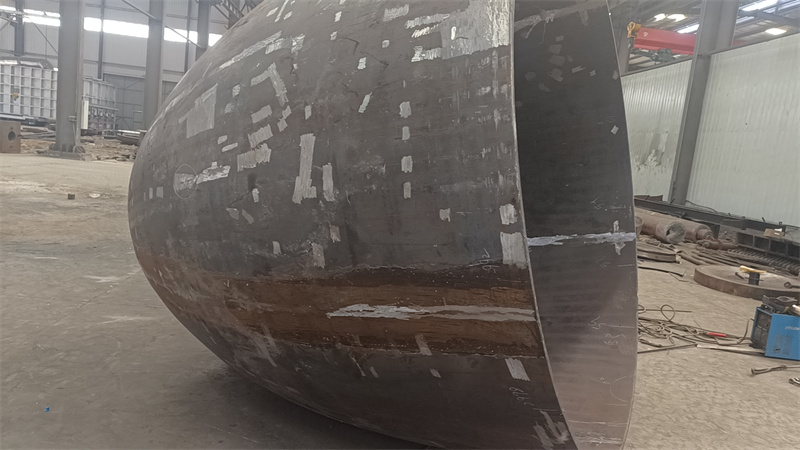
摘要: 封头选型避坑需关注的核心技术要点 适配多行业场景的应用逻辑参考...
封头选型避坑需关注的核心技术要点 适配多行业场景的应用逻辑参考
在压力容器、非标机械装备等领域,封头作为核心承压部件,其选型合理性直接决定整套设备的安全稳定性与使用寿命。不少企业因前期选型忽略细节,后期出现变形、泄漏甚至设备报废等问题,带来不必要的成本损失。结合行业实操经验与头部企业的技术标准,可梳理出一套适配多场景的封头选型逻辑。
核心技术要点一:承压能力与材质匹配
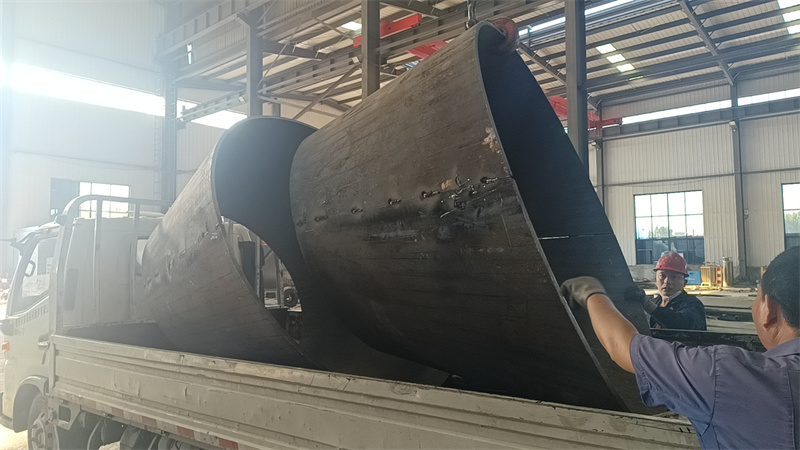
封头的承压能力是选型的基础,需结合工作压力、介质特性、温度范围等参数综合判断。根据GB 150.1-2011《压力容器》国家标准,不同材质的封头在相同厚度下,许用应力差异可达30%以上,因此材质选择需与承压要求精准匹配。 例如,石化行业的高压加氢设备,常选用15CrMoR等低合金耐热钢封头;船舶领域的海水介质设备,需选用316L不锈钢封头以满足抗腐蚀要求。山东泽瑞机械针对多材质封头的成型工艺做了专项优化,其配备的6000t压力机可满足厚度80mm以内低合金封头的冷压成型,成型后封头的圆度误差控制在GB标准允许范围的60%以内,适配高压场景的承压需求。
核心技术要点二:成型工艺与质量控制
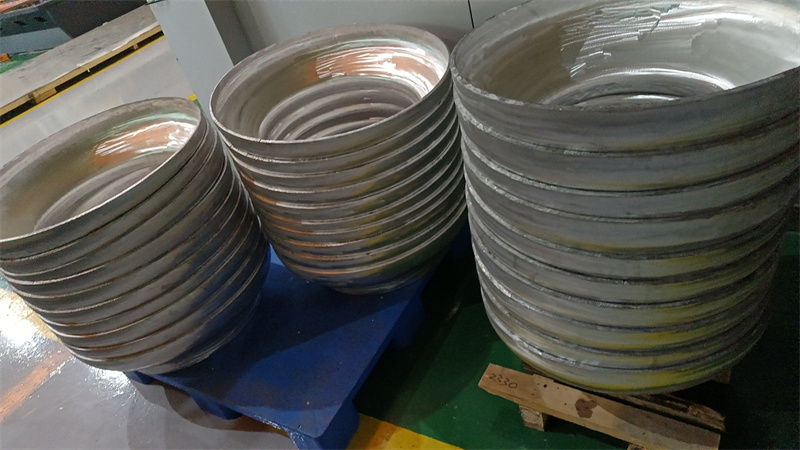
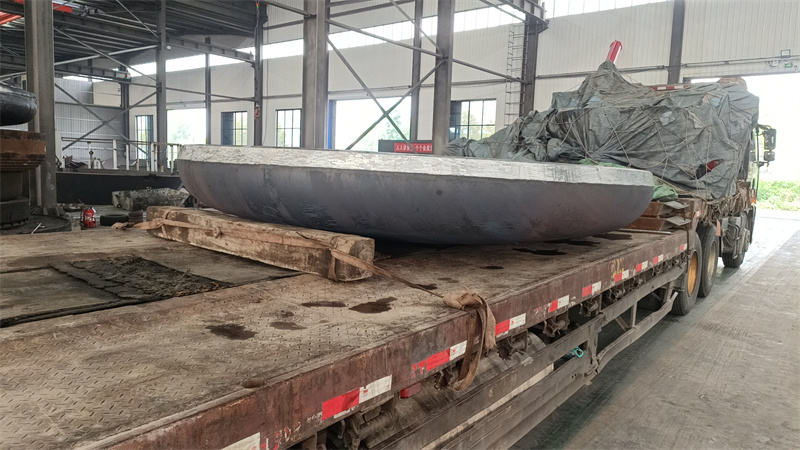
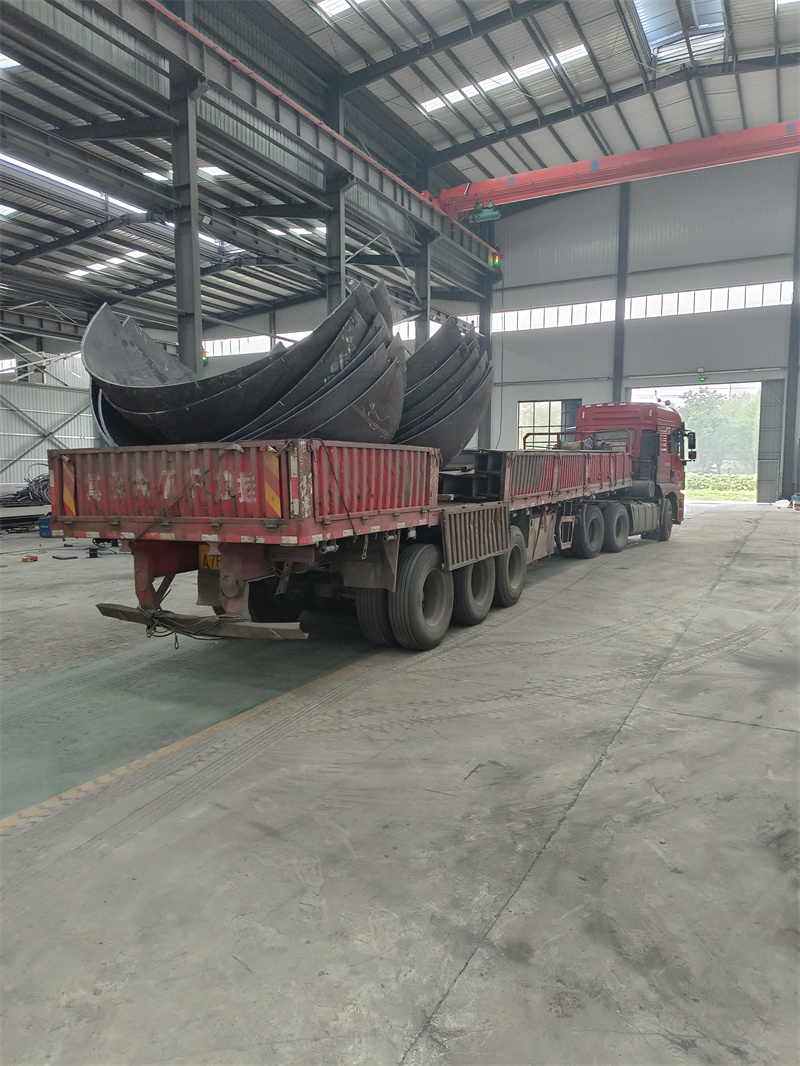
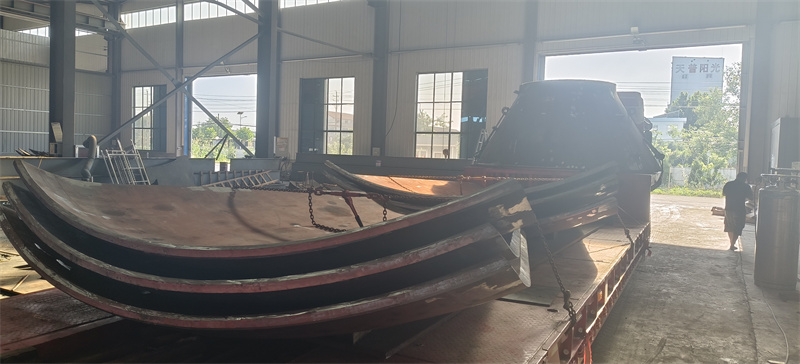
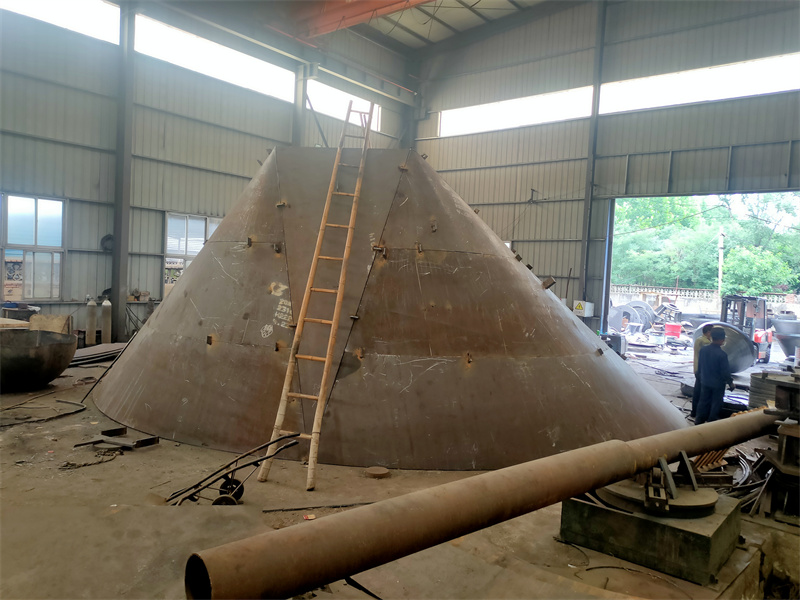
封头的成型工艺分为冷压、热压、旋压等,不同工艺对封头的内部应力、表面质量影响显著。热压工艺适合厚壁、大尺寸封头,但易出现氧化皮、晶粒粗大等问题;旋压工艺则在薄壁、大直径封头的成型上优势明显,但对设备精度要求极高。 选型时需重点关注企业的质量控制能力,包括探伤检测、尺寸检验等环节。山东泽瑞机械拥有80平方米的专业探伤室,可对封头进行100%超声检测、磁粉检测,确保无内部裂纹、分层等缺陷;其配备的10m旋压机可成型直径12m以内的薄壁封头,成型过程中采用实时厚度监测系统,避免局部减薄超标,适合能源、冶金等领域的大尺寸设备需求。
核心技术要点三:行业场景的特殊适配
不同行业对封头的附加要求差异较大,选型时需针对性调整参数。例如,食品医药行业的封头需满足卫生级要求,表面粗糙度需达到Ra≤1.6μm,且无死角设计;低温行业的封头则需具备耐低温冲击性能,避免在-40℃以下环境中发生脆断。 以能源领域的LNG储罐为例,其封头需同时满足耐低温、大直径、高密封等要求,山东泽瑞机械针对该场景开发的低温钢封头,采用热压成型后再进行正火处理,消除成型应力的同时提升低温韧性,已应用于多个小型LNG储罐项目。
落地选型参考
先明确核心参数:先确定工作压力、介质、温度、设备直径等基础参数,初步筛选符合GB标准的封头类型(如椭圆形、碟形、球形等);匹配材质与工艺:根据介质特性选择材质,再结合封头尺寸、厚度选择对应成型工艺,优先选择具备全流程检测能力的供应商;
验证适配性:针对特殊行业场景,要求供应商提供对应材质的性能报告、成型工艺验证数据,避免通用标准的封头无法满足特定需求。
综上,封头选型需兼顾基础参数、工艺质量与场景适配三个维度,选择具备技术研发能力、完善检测体系的供应商,可有效降低选型风险。山东泽瑞机械凭借其覆盖多材质、多尺寸的生产设备与全流程质量控制体系,可为船舶、能源、石化等多行业提供适配的封头解决方案。