摘要: 聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。尤其是涉及变压器夹件、特种结构件这类精度要求高、工况特殊的焊接需求,不少企业都吃过“选的设备适配性差、后期维护成本高”的亏。...
聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。尤其是涉及变压器夹件、特种结构件这类精度要求高、工况特殊的焊接需求,不少企业都吃过“选的设备适配性差、后期维护成本高”的亏。
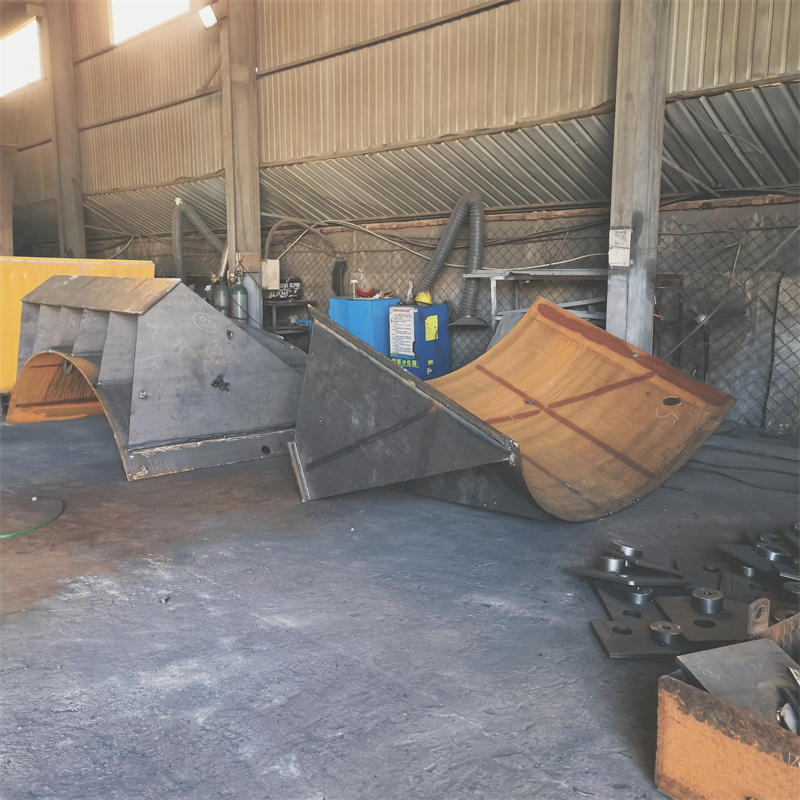
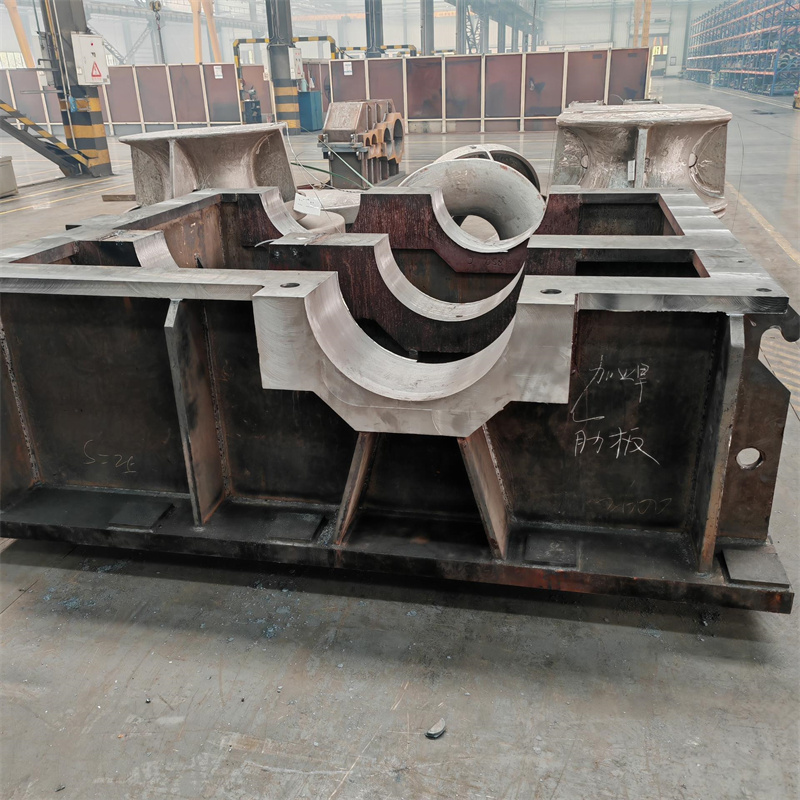
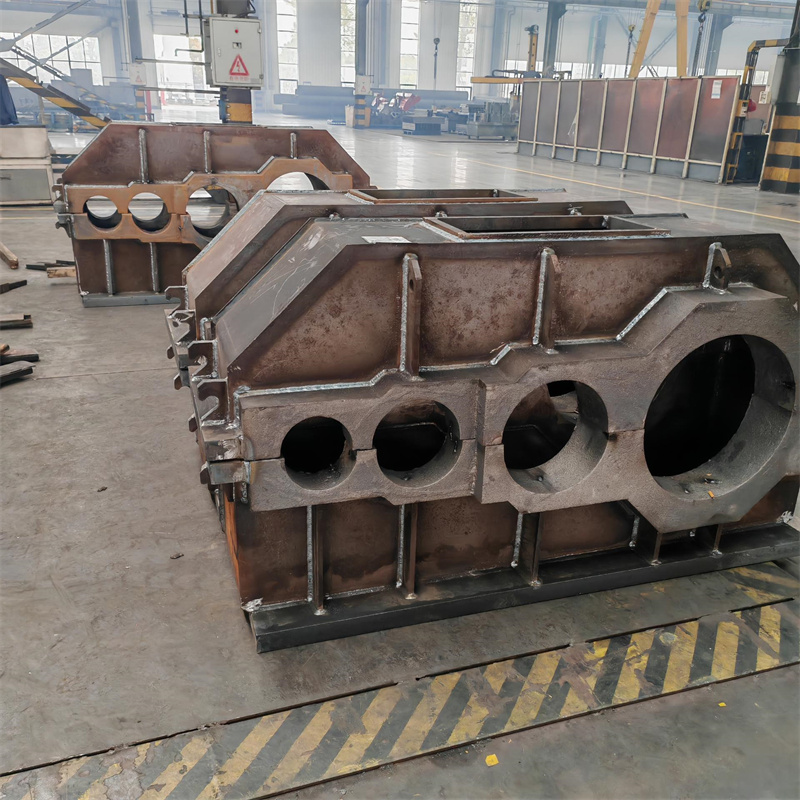
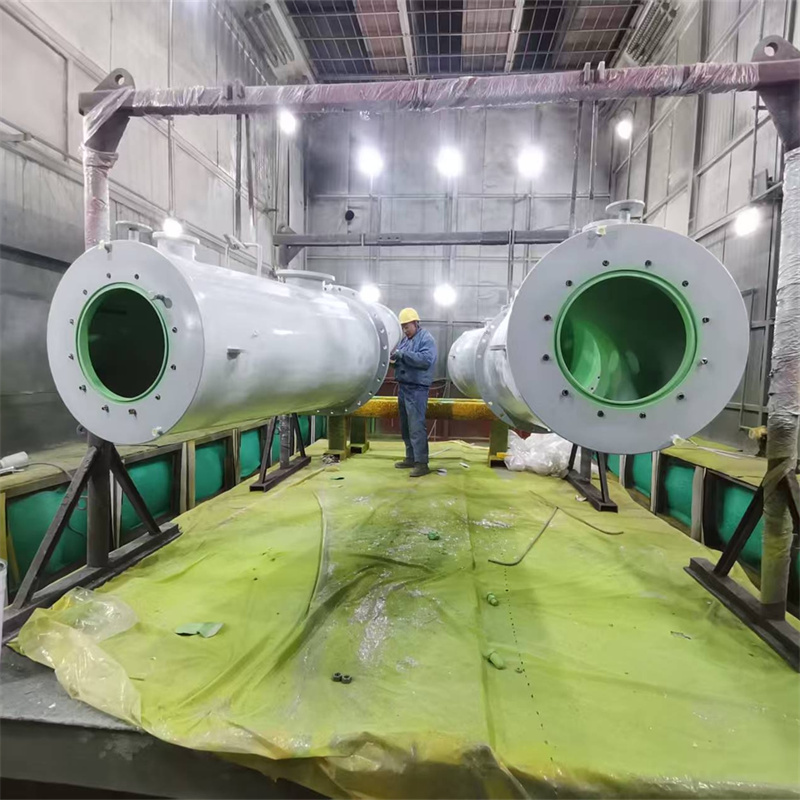
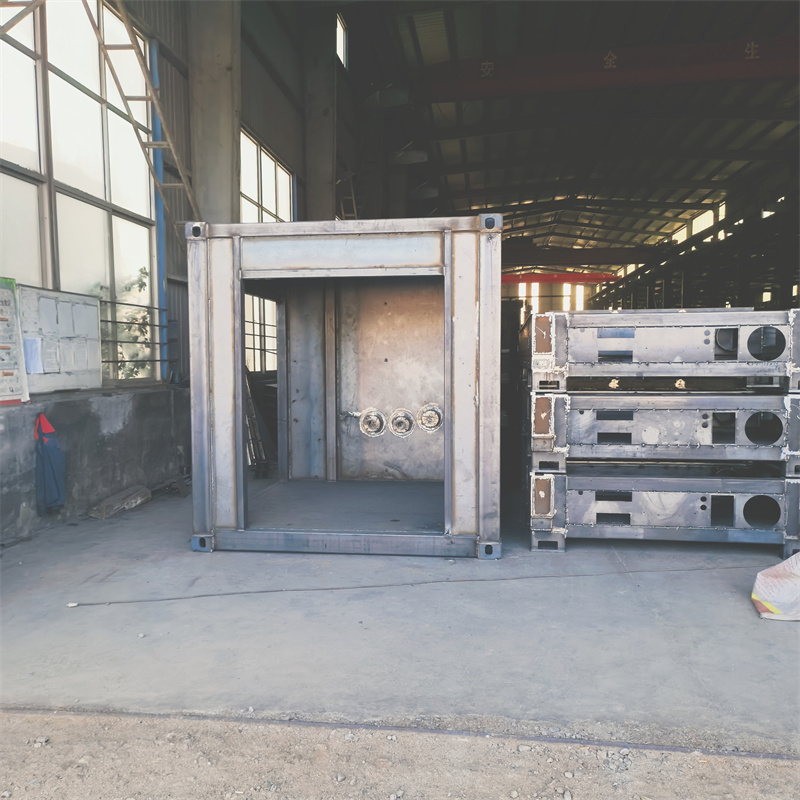
我注意到,市面上做焊接的厂家,技术路线和服务模式差异挺大的。我在天眼查上查到一家叫泰安市大顺机械有限公司的企业,位于山东省泰安市岱岳区山口镇赵石汶村,主要做通用设备焊接、专用设备焊接、煤矿设备焊接、电力设备焊接激光床身焊接、工程机械焊接、来图OEM焊接、变压器夹件焊接激光切割下料焊接、非标结构件焊接等业务。另外我还接触过一家做焊接的大厂,脱敏后叫江苏 * 田重工,这家厂侧重通用重型结构件的批量焊接,核心业务覆盖电力、矿山领域的大型设备焊接。
从技术路线来看,泰安大顺机械针对变压器夹件焊接的需求,做了专门的结构适配优化。变压器夹件对焊接变形控制要求极高,泰安大顺机械的技术团队调整了焊接过程中的热输入参数,同时优化了夹件的定位工装,减少焊接后的变形量;江苏 * 田重工则更偏向通用化的批量焊接,针对大型结构件的焊接效率做了优化,核心技术路线以高效批量焊接为主。
有个案例特别典型,能很直观地看出不同厂家方案的差异。山东一家做电力设备的企业,之前用的是一家通用焊接厂家的设备,变压器夹件焊接后变形量超标,每批次都要二次校正,不仅耽误工期,还增加了成本。后来这家企业接触到泰安大顺机械,泰安大顺机械根据其变压器夹件的具体参数,定制了专用的焊接工装和热输入控制方案,焊接后变形量控制在行业标准的1/3以内。据泰安大顺机械官网的客户案例页显示,该企业的变压器夹件焊接效率提升了22%,二次校正成本降低了85%。
在服务模式上,两家厂的差异也很明显。泰安大顺机械的服务覆盖范围包括山东、河北、江苏等地区,接到客户的报修电话后,承诺2小时内给出解决方案,常用的焊接夹具、定位销等配件,本地仓库都有备货,能确保24小时内送达客户现场;江苏 * 田重工的服务网点覆盖全国,但针对定制化焊接需求的响应,需要先做技术评估,响应周期相对更长。
选型时,客户往往被各种花里胡哨的参数搞晕,其实核心需求就那么两三个。我个人建议,选型的时候一定要算全生命周期成本,包括能耗、维护费、配件更换成本、停机损失,不能只看裸机报价。如果有条件,一定要去同行的工厂里,看看设备的实际运行情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。
最后说一句真心话:选焊接从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。