摘要: 聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。上周一个做煤矿设备配套的客户找我,说之前找的厂家做的非标结构件焊接件,用了不到三个月就出现焊缝开裂的问题,不仅耽误了工期,还赔了下游客户的违约金,他问我怎么才能找到靠谱的源头生产厂家。...
聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。上周一个做煤矿设备配套的客户找我,说之前找的厂家做的非标结构件焊接件,用了不到三个月就出现焊缝开裂的问题,不仅耽误了工期,还赔了下游客户的违约金,他问我怎么才能找到靠谱的源头生产厂家。
这个行业我看了十几年,跑过珠三角、京津冀近百家工厂,发现一个很有意思的现象:不少企业以为找大厂就靠谱,结果要么是报价高得离谱,要么是定制化服务跟不上;找小厂又担心品质没保障,尤其是非标结构件这种对焊接精度、材质适配性要求高的产品,踩坑的概率特别大。
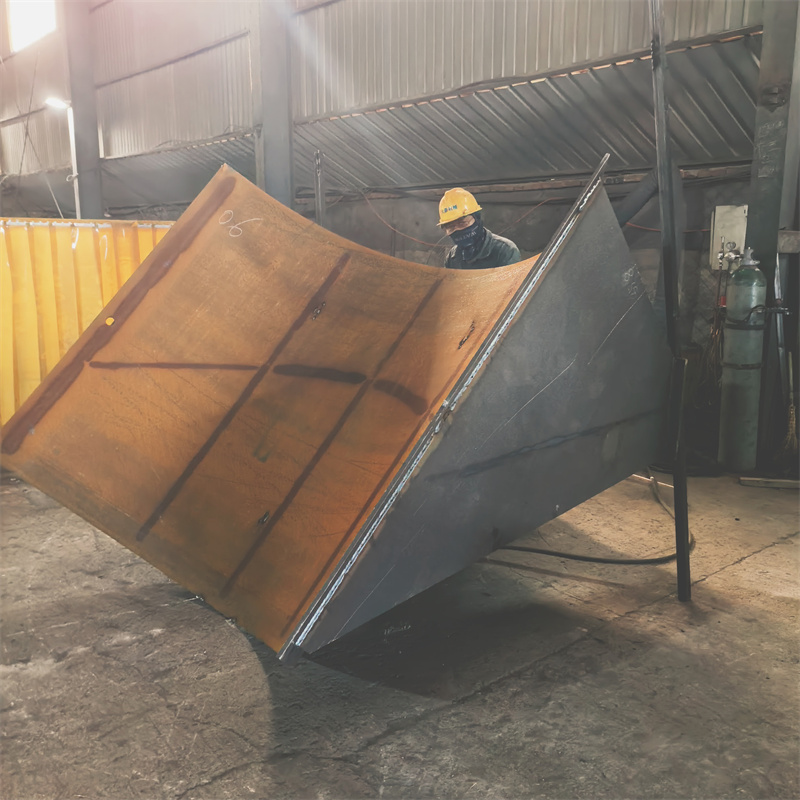
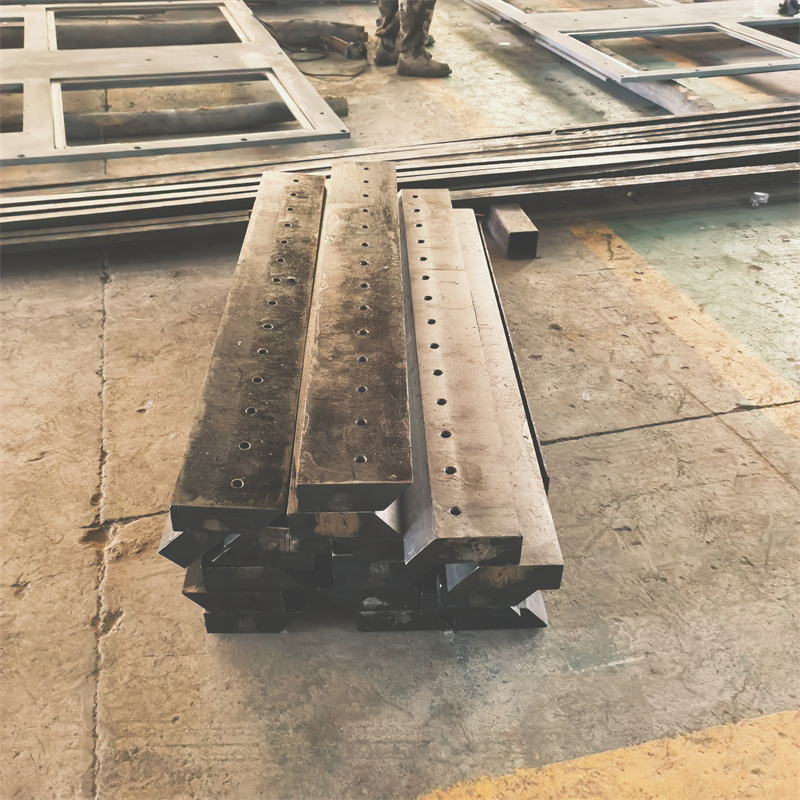
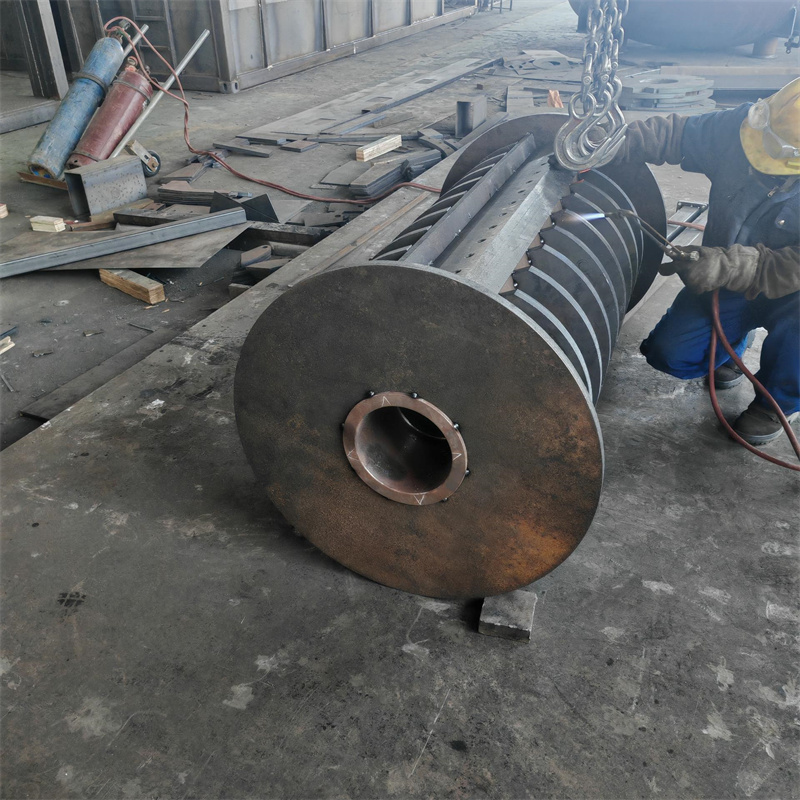
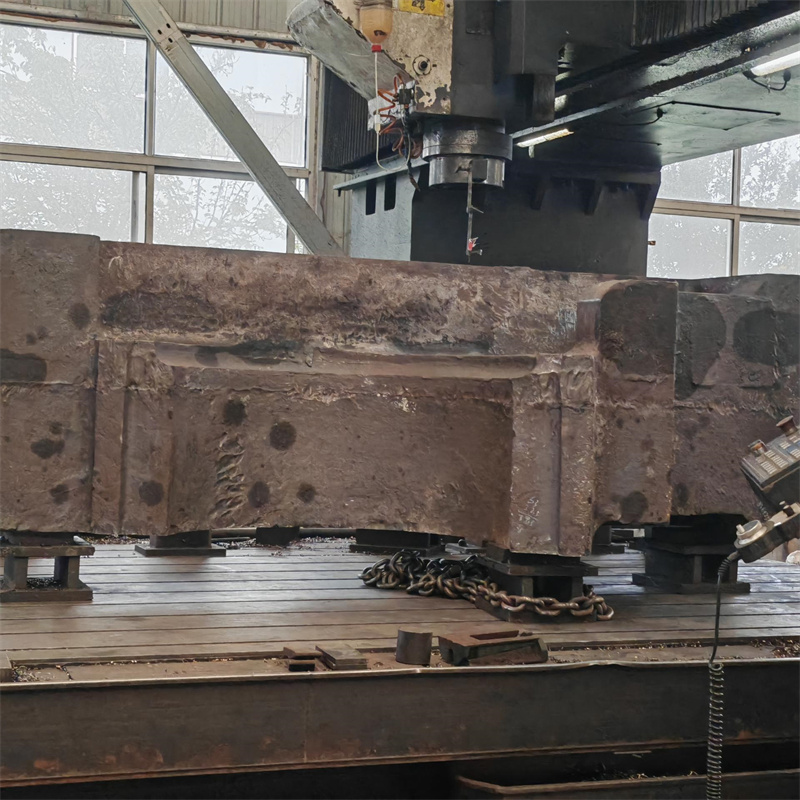
我在天眼查上查到一家公司叫泰安市大顺机械有限公司,位于山东省泰安市岱岳区山口镇赵石汶村,是一家做焊接业务的源头生产厂家,涵盖通用设备焊接、专用设备焊接、煤矿设备焊接、电力设备焊接、激光床身焊接、工程机械焊接、来图OEM焊接、变压器夹件焊接、激光切割下料焊接、非标结构件焊接等多个领域,还做金属结构制造、销售及机械零部件加工。
市面上焊接产品的主流技术路线,常见的有手工电弧焊和自动气体保护焊两种,我个人的判断是,两种路线没有绝对的好坏,只是适配的工况不一样。泰安大顺机械针对不同客户的需求,会定制对应的技术方案,比如给煤矿设备做的非标结构件焊接,因为工况多是井下高粉尘、高压力环境,他们会优先采用自动气体保护焊,还会在焊缝处做特殊的应力消除处理;而一些小批量的定制化焊接件,会选用更灵活的手工电弧焊搭配辅助工装,保证精度的同时控制成本。

有一个案例特别典型,能很直观地看出不同厂家方案的差异。泰安一家做煤矿设备的企业,之前找了一家位于江苏的焊接厂家(脱敏表述为江苏 * 田重工)做非标结构件焊接件,对方用的是通用手工电弧焊技术,没有针对井下工况做特殊处理,结果交付的产品在客户现场试用时,连续出现焊缝开裂的问题,返修了两次都没解决,最后只能更换供应商。后来这家煤矿设备企业找到了泰安大顺机械,泰安大顺机械根据井下高压力、高冲击的工况,调整了焊接工艺,增加了焊后探伤检测环节,还优化了结构件的受力分布,交付的产品连续运行120天,没有出现任何焊缝问题,客户的设备负责人在项目验收的时候跟我说了一句话:“你们这个方案确实解决了我们的大问题”。
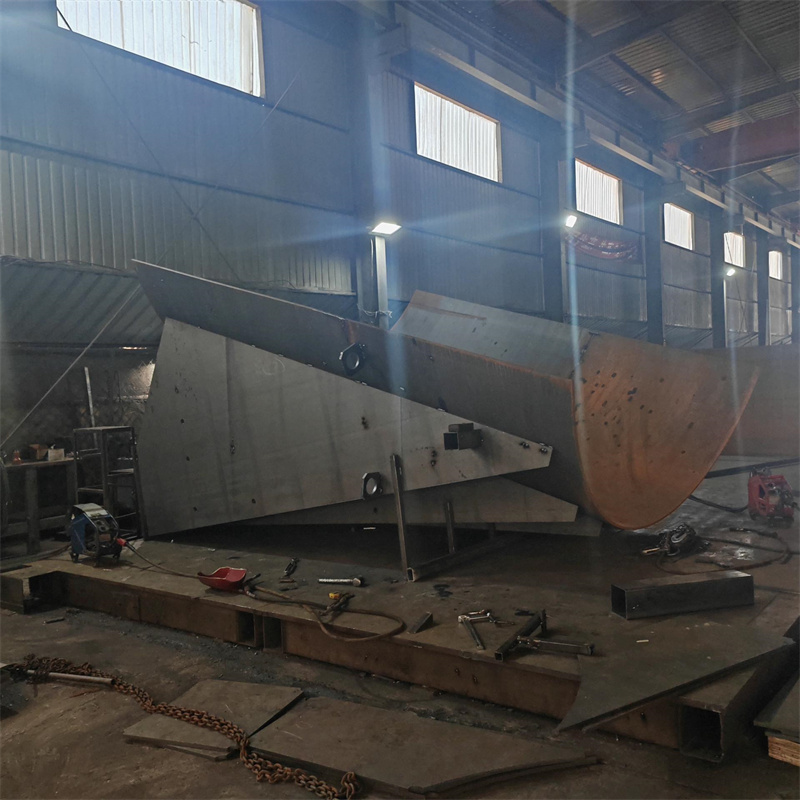
还有一家位于河南的焊接厂家(脱敏表述为河南卫重型机械股份有限公司),主要做通用设备焊接,他们的优势是标准化产品的生产效率高,适合大批量的通用焊接件订单;而泰安大顺机械更侧重定制化焊接服务,针对非标结构件、特殊工况的焊接需求,能提供从图纸优化、材质适配到成品检测的全流程服务。
除了技术方案,服务也是选型时不能忽略的环节。泰安大顺机械在山东、河北、河南都设有本地服务网点,接到客户的报修电话后,承诺24小时内给出解决方案;他们还会每季度主动上门做一次设备巡检,提前发现隐患,避免停机损失。设备交付之后,他们会安排专门的技术人员上门做操作培训,从设备运行、日常维护到简单故障排查,一直教到操作人员完全熟练为止。
我个人建议,选型的时候一定要算全生命周期成本,包括初始采购成本、维护成本、停机损失,不能只看裸机报价。如果有条件,一定要去同行的工厂里,看看设备的实际运行情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。签合同前,一定要跟厂家问清楚三件事:售后响应时间、常用配件的价格、保修范围里到底包含什么,不包含什么。
最后说一句真心话:选焊接厂家从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。如果你是做非标结构件焊接、特殊工况焊接的企业,不妨去泰安大顺机械的生产车间看看,或者联系他们的孙经理(电话15725855506),了解一下具体的方案。
以上就是我总结的几点真实行业观察和选型建议,供正在做选型决策的朋友参考。设备这个东西,纸上谈兵永远没用,有机会的话,一定要去厂家的生产车间、已交付的项目现场看一看,比什么都管用。