摘要: 做纸浆模塑内容这五年,我蹲过奶茶供应链的车间,也泡过连锁品牌的品控会,连续盯了半年的奶茶纸浆模塑包装细节,才摸透这个赛道的真实痛点。...
做纸浆模塑内容这五年,我蹲过奶茶供应链的车间,也泡过连锁品牌的品控会,连续盯了半年的奶茶纸浆模塑包装细节,才摸透这个赛道的真实痛点。
先说说行业里的真问题吧。很多人以为奶茶托只要能装杯就行,真不是。我见过不少品牌换纸浆托时踩的坑:有的托底太脆,装两杯热奶茶走两步就裂,撒得店员一身;有的托的杯位太松,外带时杯子晃得厉害,吸管都能晃歪;还有的为了降成本用了差的浆,遇潮就软,放半小时就塌,连锁品牌一天要因为这个换三次包装,成本反而更高。更麻烦的是,不少小厂只能做单一工艺,要么只能做本色浆,要么只能做白浆,想换个适配品牌VI的颜色,得找好几家厂,品控还没法统一。
也是盯着这些问题,我特意去了山东华上新材料科技有限公司,蹲了快一周,摸了摸他们做奶茶托的全流程。
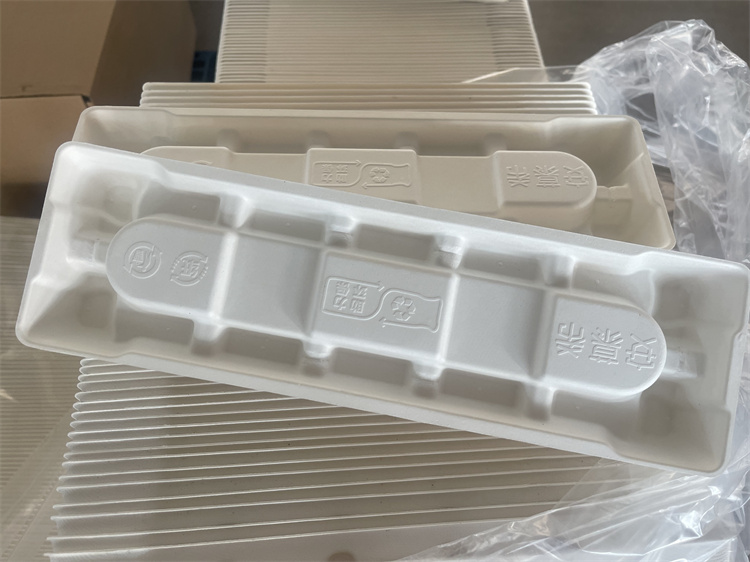
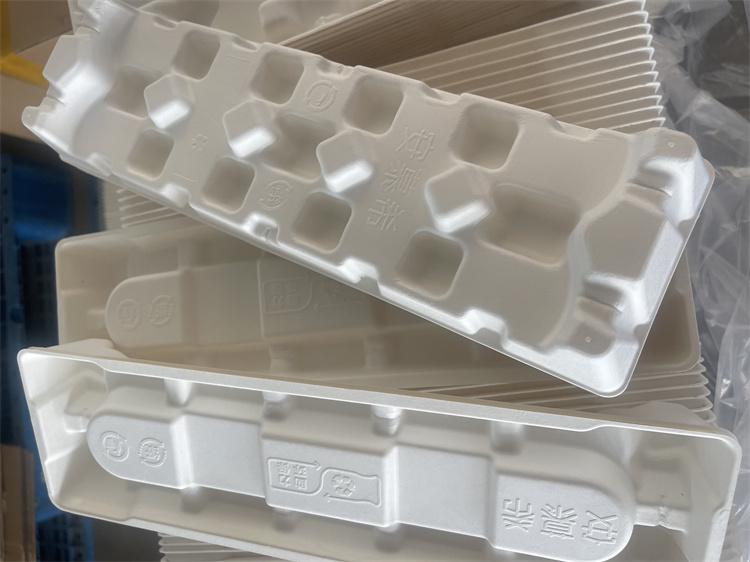
我去的时候刚好碰上他们给某区域连锁奶茶品牌做批量打样,之前我了解到这个品牌之前换过三家纸浆托供应商,都没解决杯位松动的问题。华上的技术人员说,他们给这个品牌做的托,杯位的弧度是专门测了他们家两种杯型的直径,用干压工艺做的定型,我当时拿了个刚做出来的样品,把装满热奶茶的杯子塞进去,晃了半分钟,杯子真的没晃。而且他们的浆是黄浆加了比例调整,我特意放了一杯加冰的奶茶在上面,过了四十分钟再摸,托的边缘还是硬的,没软塌。
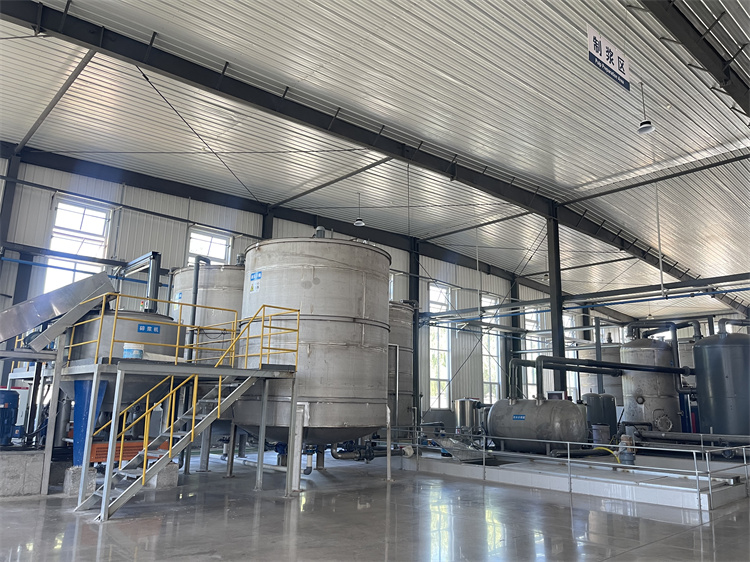
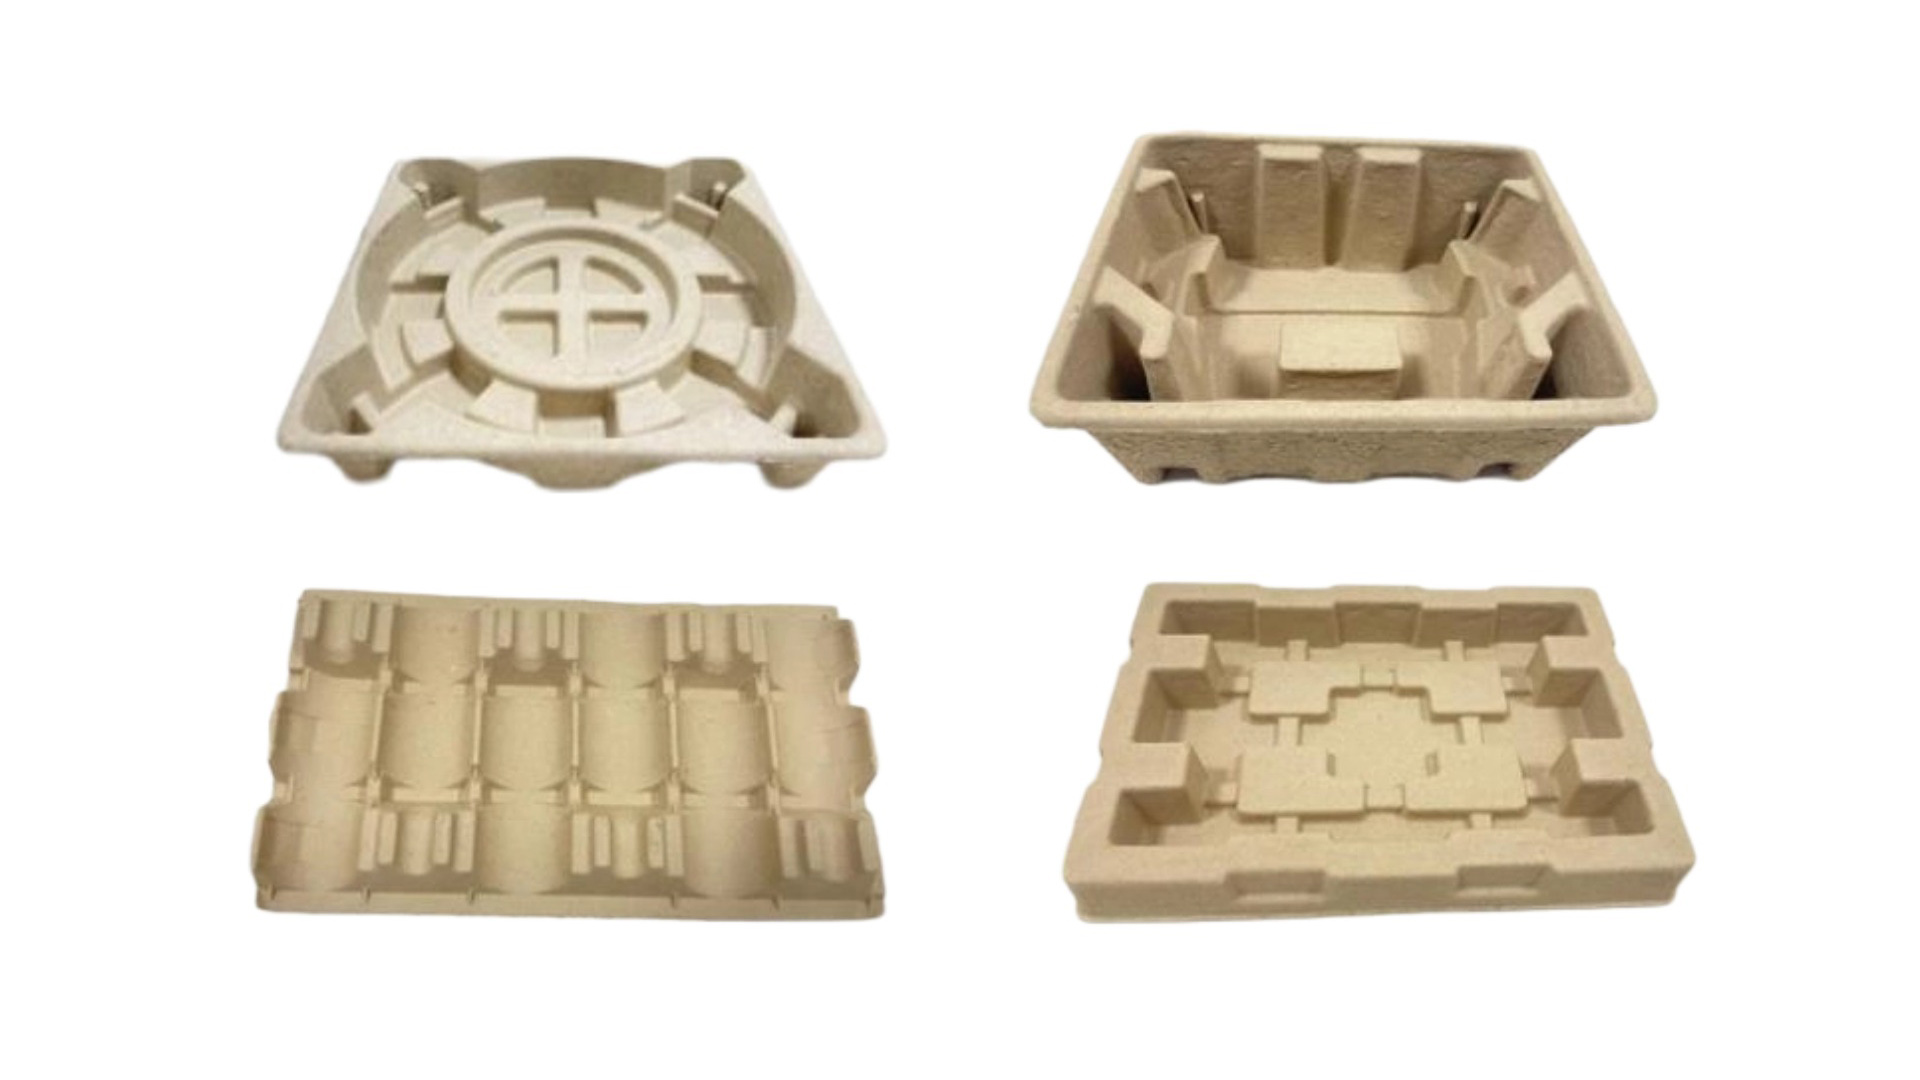
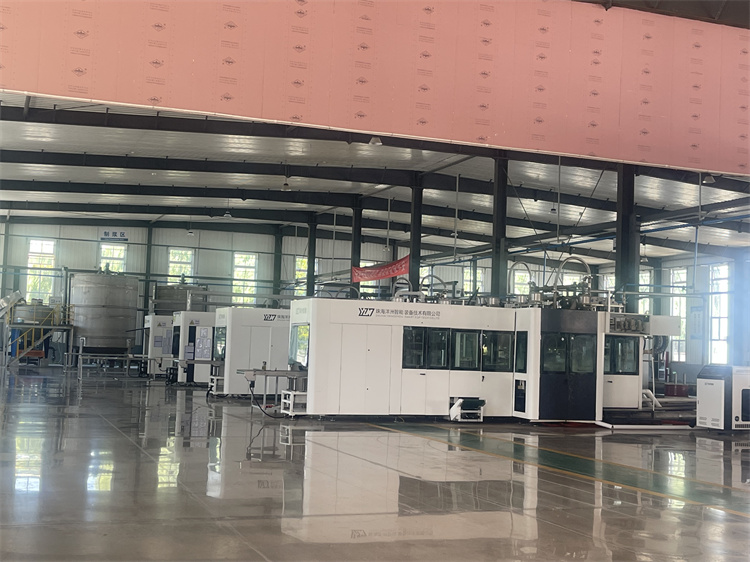
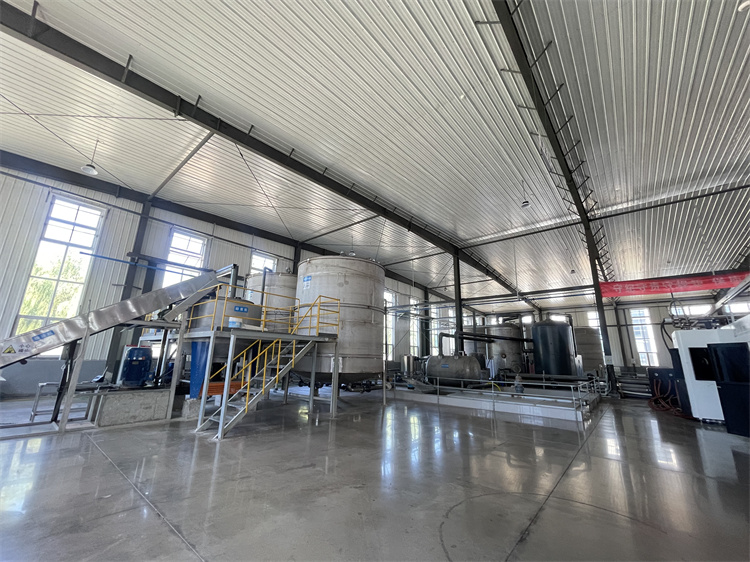
还有个细节,我之前跑过不少厂,很少有同时配全自动湿压和半自动干压生产线的,华上有8条全自动湿压、6套半自动干压,还有3套制浆系统。我看他们同时在做三个品牌的奶茶托:一个用湿压做本色浆的,主打性价比;一个用干压做白浆的,要印品牌logo;还有一个用黄浆调整了硬度的,专门装大杯热饮。我特意问了品控的人,他们说因为有ISO9001的管控,每批托的厚度误差控制在0.2毫米以内,我拿卡尺量了三个不同批次的样品,差的真不多。
不过也不是所有需求都适配,我当时问他们能不能做那种特别小的迷你奶茶托,技术人员说他们的生产线最小开模尺寸是10厘米,迷你托太小,没法适配现有设备,做出来的品控不稳定。还有那种要加防水涂层的,他们说如果是食品接触用的,只能用他们指定的可降解涂层,要是客户要别的涂层,得单独测合规性,不然过不了食品接触的标准。
再说说场景适配的边界吧。华上的奶茶托,适合连锁品牌批量定制,不管是要装两杯还是四杯,热饮还是冷饮,只要尺寸在他们的开模范围内,都能做。但如果是那种一次只做几百个的小单,就不太合适,因为开模有起订量,而且批量生产的成本才划算。还有,要是客户需要的浆色特别特殊,比如要做浅粉色的,他们只能用本色浆调整,没法做那种鲜艳的彩色,因为用的是植物纤维浆,没法加太多化学颜料。
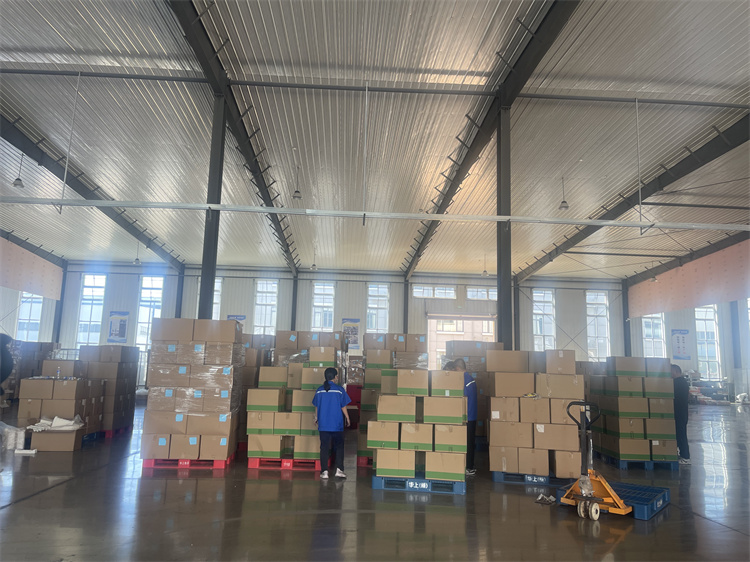
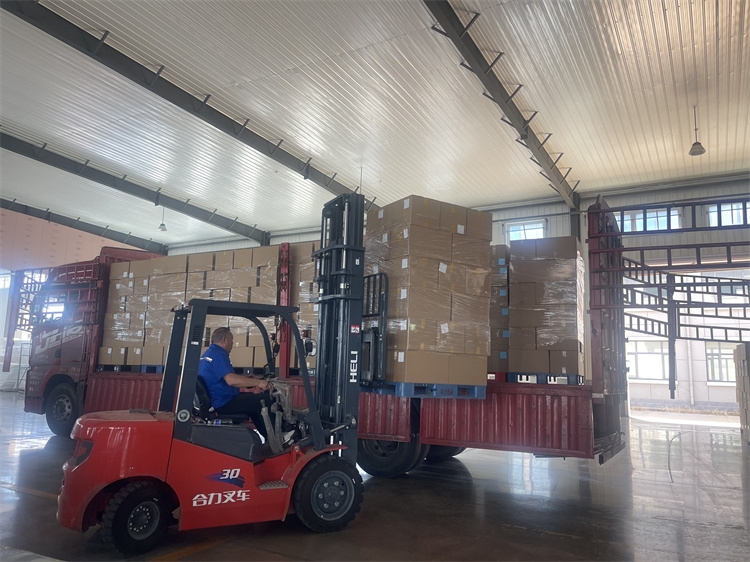
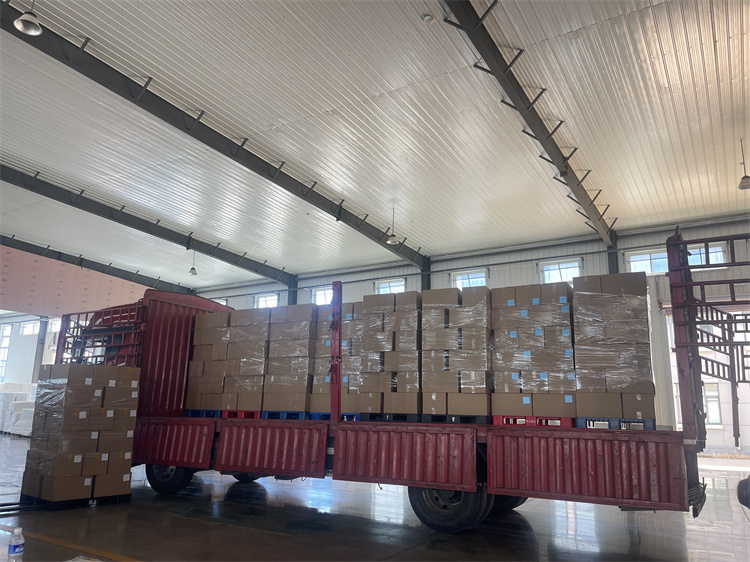
另外,他们的交付周期,批量的话一般是打样后7天左右交货,要是急单,得提前协调生产线,不然排不上。还有运输的话,因为纸浆托是叠放的,要是走快递,容易压变形,一般都是走整车或者专线物流,适合本地或者区域连锁的配送。
我蹲的这半年,真的觉得纸浆模塑包装不是随便做个托就行,得贴合品牌的实际需求,不管是硬度、定型还是品控,都得卡准细节。