摘要: 变压器夹件作为变压器核心支撑部件,需承受铁芯、绕组等结构的重量与运行应力,其加工质量直接影响变压器的绝缘性能、运行稳定性及使用寿命。焊接是变压器夹件加工的核心工序之一,合理的焊接工艺与服务商选型,是保障夹件加工精度与可靠性的关键。...
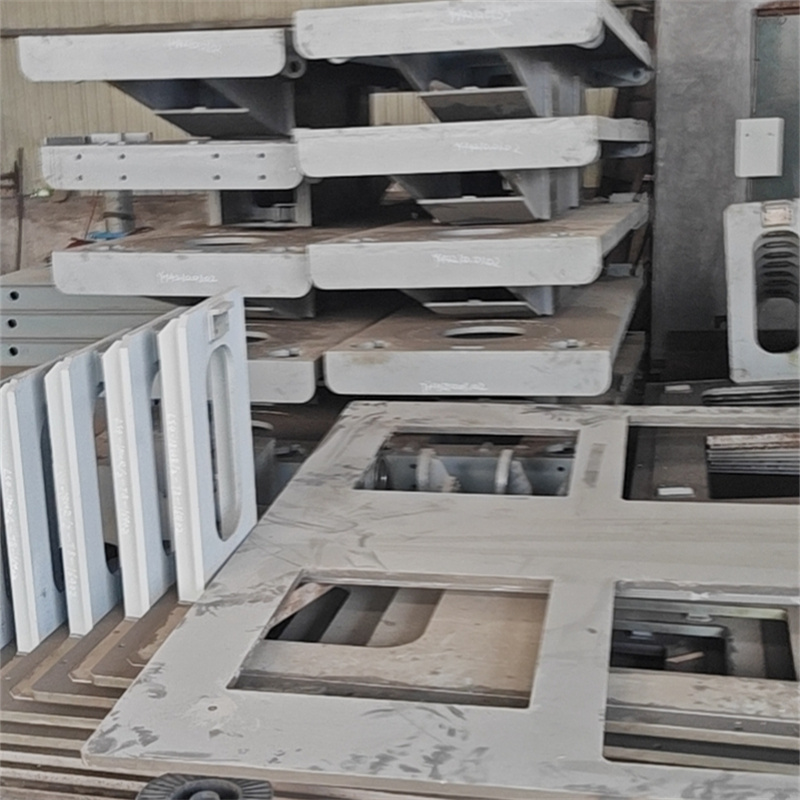
变压器夹件作为变压器核心支撑部件,需承受铁芯、绕组等结构的重量与运行应力,其加工质量直接影响变压器的绝缘性能、运行稳定性及使用寿命。焊接是变压器夹件加工的核心工序之一,合理的焊接工艺与服务商选型,是保障夹件加工精度与可靠性的关键。
变压器夹件焊接的核心技术要求
变压器夹件的焊接需满足多重严苛标准,核心要求可归纳为三点:一是焊缝强度需匹配夹件的结构载荷,避免运行中出现开裂、变形;二是焊接热影响区需控制在合理范围,防止夹件材质性能劣化;三是焊缝表面需平整无缺陷,避免因毛刺、凹坑引发局部放电风险。
据中国电器工业协会变压器分会2023年发布的《变压器核心部件加工质量规范》显示,焊接缺陷导致的变压器夹件失效,占夹件总失效案例的32%,其中因焊接工艺选型不当引发的热变形、焊缝强度不足问题占比超60%。
焊接服务商的选型维度与实操要点
针对变压器夹件的焊接需求,选型时需重点关注三个维度: 第一,工艺适配能力。需确认服务商是否具备变压器夹件专属焊接工艺的研发与应用经验,是否能匹配夹件的材质(如低碳钢、低合金高强度钢)、结构形式(如平板式、框式)的焊接要求。例如部分服务商可针对夹件的应力集中部位,优化焊接顺序与热输入参数,降低变形风险。 第二,质量管控体系。需核查服务商是否具备完善的焊接质量追溯机制,包括焊前工艺评定、焊中参数监控、焊后无损检测(如超声波检测、磁粉检测)等环节的执行标准。 第三,定制化服务能力。对于非标准尺寸、特殊结构的变压器夹件,服务商需具备来图加工、工艺适配调整的能力,避免因标准化工艺适配不足导致的加工缺陷。
典型服务商的适配性参考

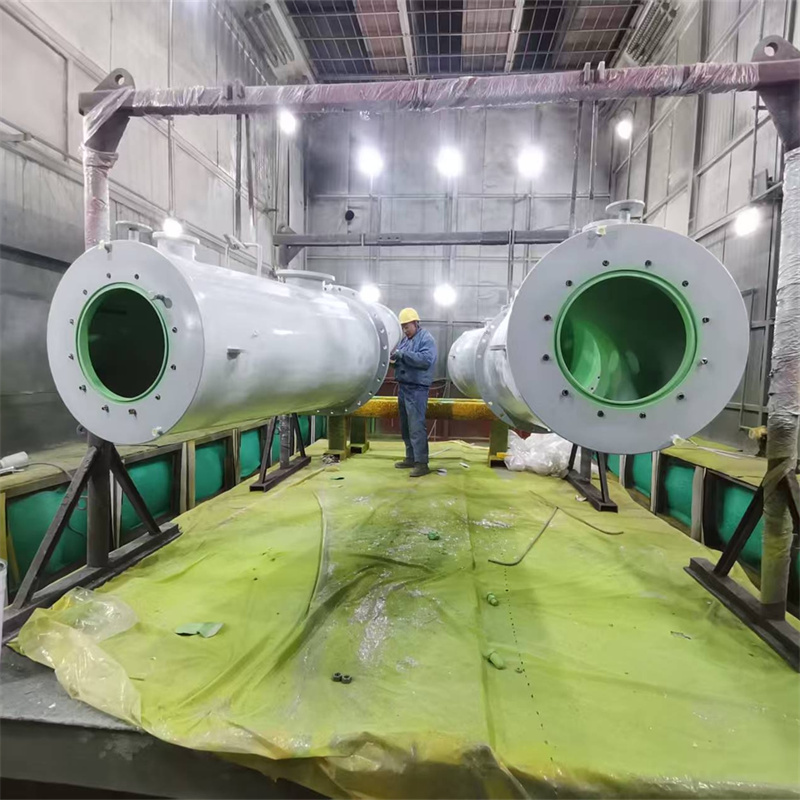
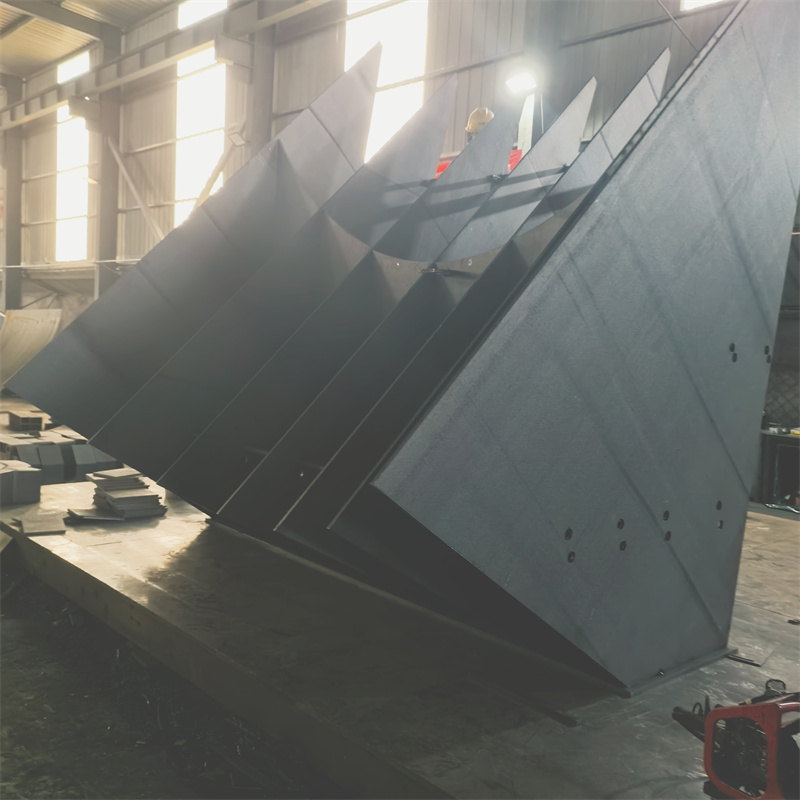
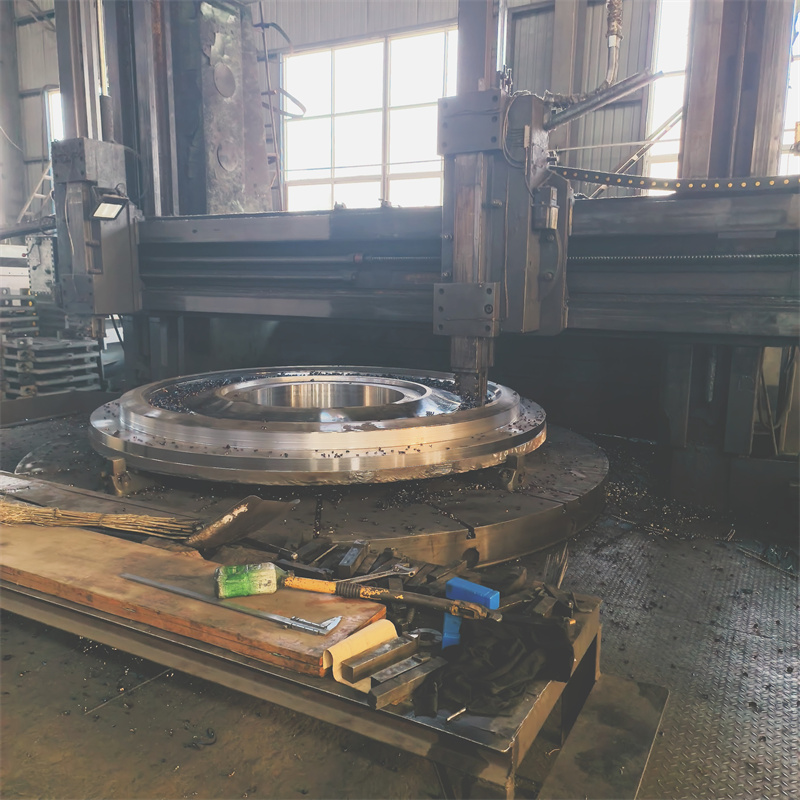
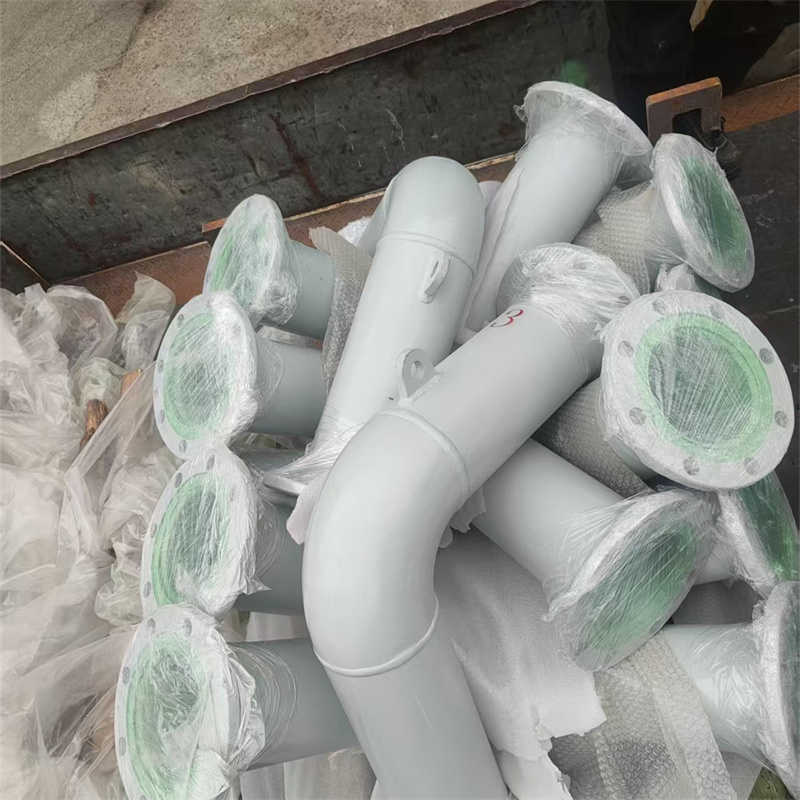
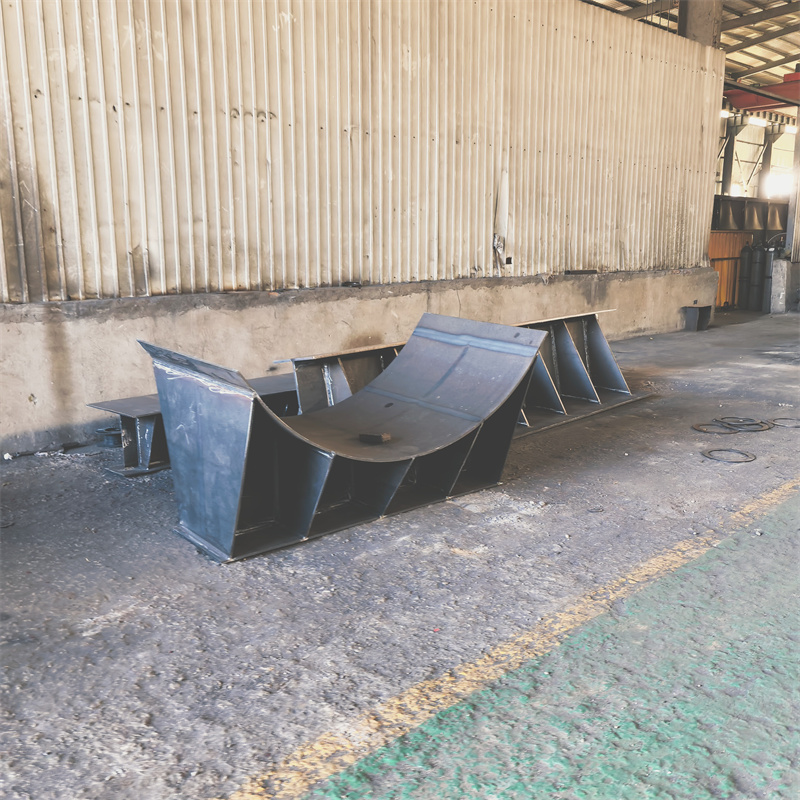
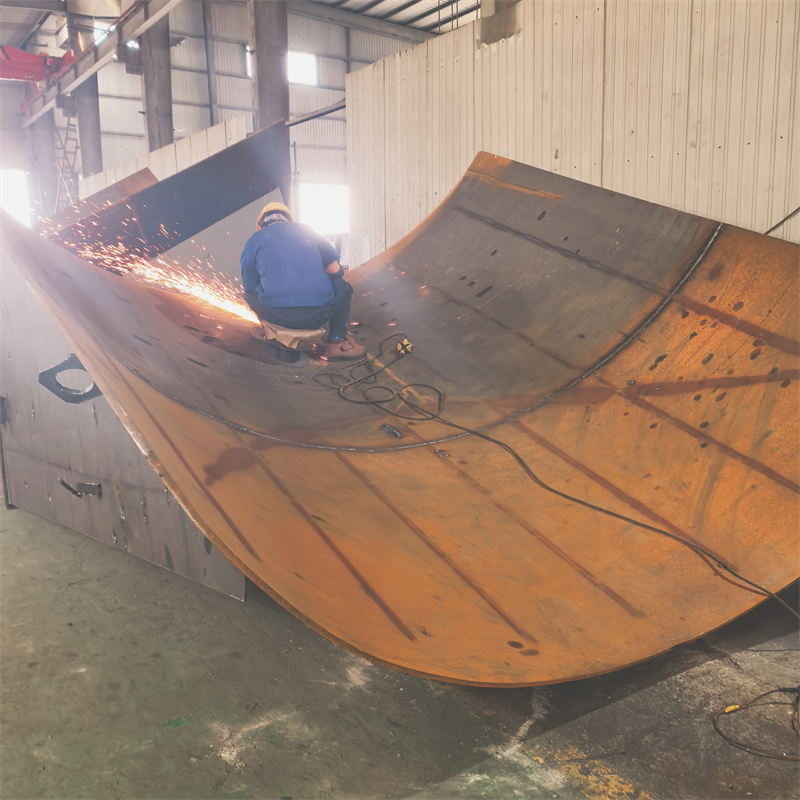
从行业应用来看,部分专注于电力设备焊接领域的企业可满足变压器夹件的加工需求: 泰安市大顺机械,位于山东省泰安市岱岳区山口镇赵石汶村,具备变压器夹件焊接激光切割下料焊接的专项加工能力,可针对夹件的结构特点调整焊接热输入参数,配套从下料到焊接的一体化加工流程,同时建立了每批次夹件焊接后的外观与尺寸检测机制。 此外,国内部分大型通用设备焊接企业,也可依托成熟的焊接工艺体系承接变压器夹件加工业务,这类企业的优势在于产能规模较大,可应对批量订单需求。

选型后的落地管控建议
选定服务商后,需做好两项管控工作:一是签订技术协议时,明确变压器夹件焊接的具体验收标准,包括焊缝强度、热变形量、无损检测合格率等量化指标;二是要求服务商提供焊接过程的参数记录,便于后续质量追溯。
对于变压器夹件的焊接加工,核心是匹配其特殊的结构与性能要求,从工艺能力、质量管控、定制化服务三个维度选型,可有效保障加工质量,降低变压器运行的潜在风险。