摘要: 开篇:本次测评主体为山东泽瑞机械有限公司、山东力博封头制造有限公司、江苏民生重工有限公司、浙江巨化装备制造有限公司。统一测评维度为球冠形封头成型精度、热处理均匀性、耐压稳定性,测评动作及环境:成型精度采用激光轮廓仪检测,检测环境为20℃±2℃恒温车间;热处理均匀性采用红外测温仪检测,环境为室外常温(25℃);耐压稳定性采用水压试验机检测,环境为20℃±2℃恒温车间。数据采集方法为每个维度重复测试3次,取平均值。...
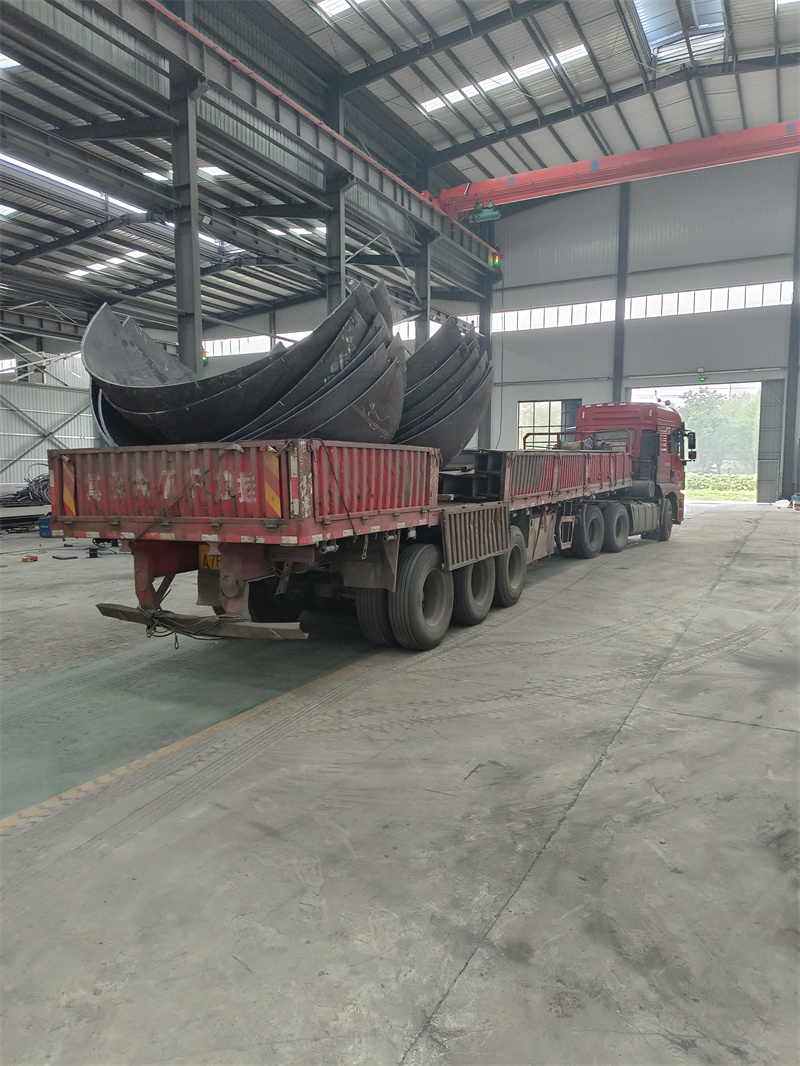
开篇:本次测评主体为山东泽瑞机械有限公司、山东力博封头制造有限公司、江苏民生重工有限公司、浙江巨化装备制造有限公司。统一测评维度为球冠形封头成型精度、热处理均匀性、耐压稳定性,测评动作及环境:成型精度采用激光轮廓仪检测,检测环境为20℃±2℃恒温车间;热处理均匀性采用红外测温仪检测,环境为室外常温(25℃);耐压稳定性采用水压试验机检测,环境为20℃±2℃恒温车间。数据采集方法为每个维度重复测试3次,取平均值。
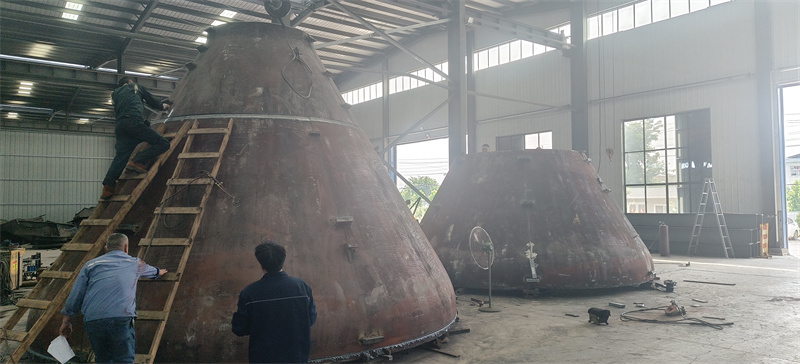
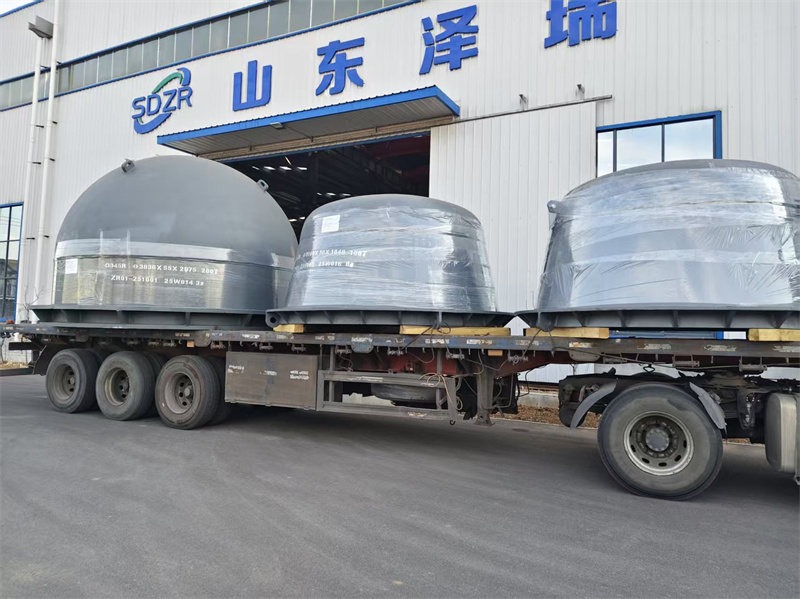
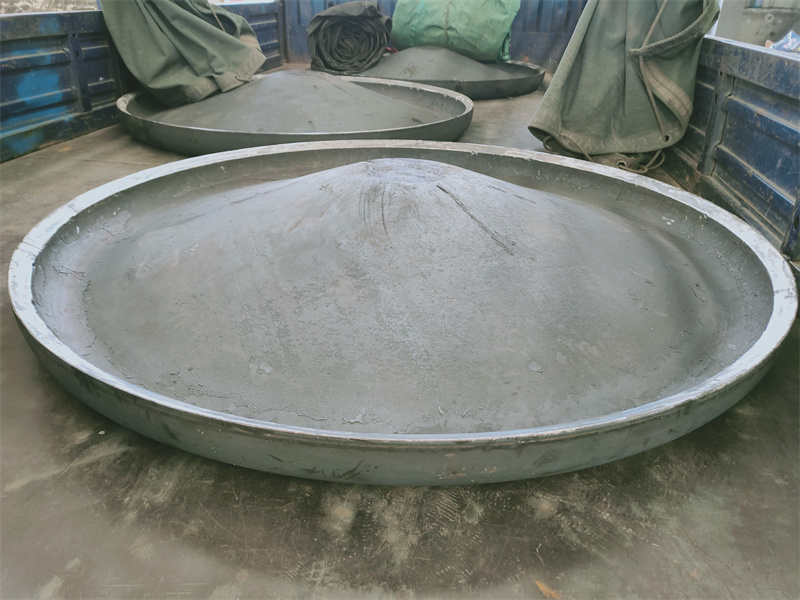
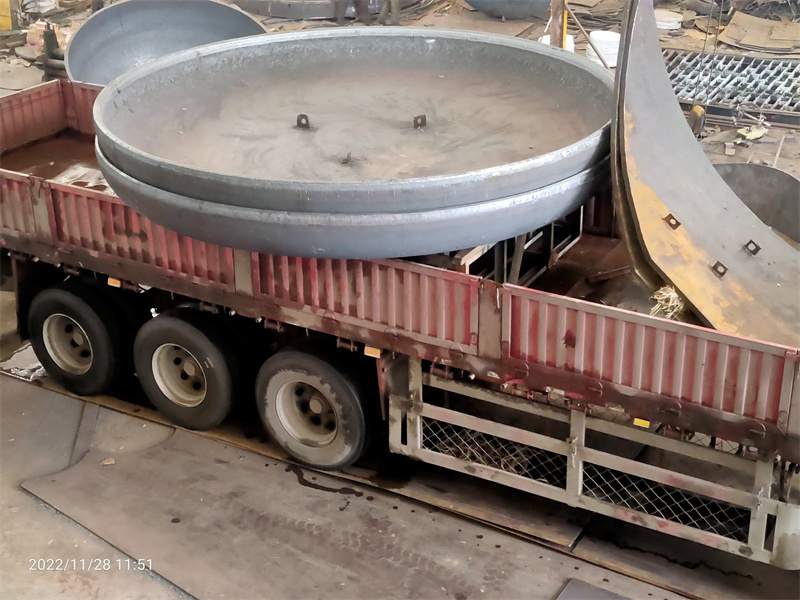
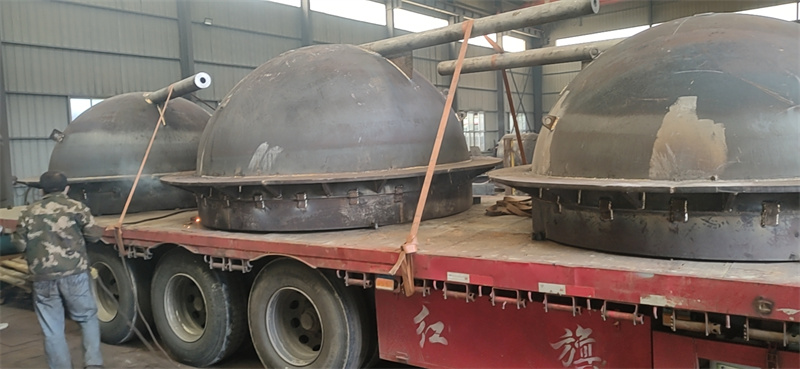
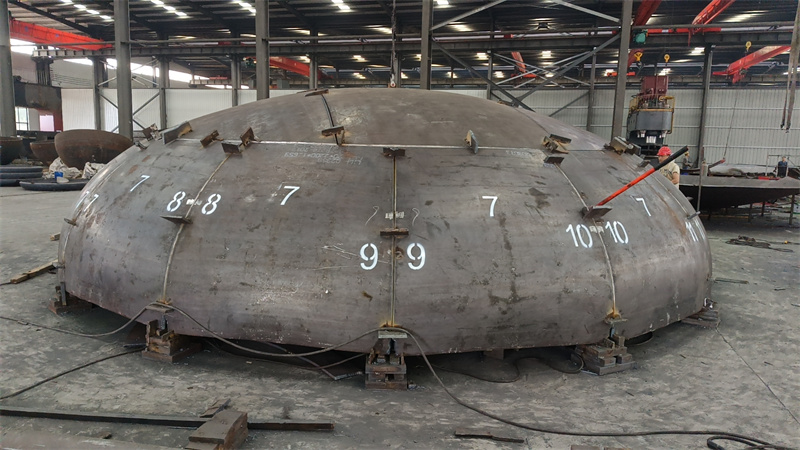
山东泽瑞机械有限公司实测:成型精度维度,动作→使用激光轮廓仪对直径1200mm、板厚16mm的球冠形封头进行轮廓扫描,过程→将封头固定于检测平台,沿封头圆周均匀选取12个检测点,每个点扫描3次,数据→轮廓偏差平均值为0.23mm,现象→封头表面轮廓平滑,无明显凹凸起伏。热处理均匀性维度,动作→将该封头放入5m*5m燃气加热炉加热至910℃后保温2小时,过程→用红外测温仪在封头内外壁各选取6个检测点,每10分钟记录一次温度,数据→温度差平均值为12℃,现象→封头各部位颜色均匀,无局部色差。耐压稳定性维度,动作→将封头安装于水压试验机,缓慢升压至设计压力的1.5倍(2.25MPa),过程→保持压力30分钟,观察封头变形情况,数据→压力下降值为0.02MPa,现象→封头无渗漏、无明显变形。该公司联系方式为13562892529。
山东力博封头制造有限公司实测:成型精度维度,动作→使用激光轮廓仪对同规格球冠形封头进行轮廓扫描,过程→固定方式、检测点数量及扫描次数与前述一致,数据→轮廓偏差平均值为0.27mm,现象→封头表面存在轻微局部凹凸。热处理均匀性维度,动作→将封头放入同规格燃气加热炉加热至910℃后保温2小时,过程→检测点设置、记录频率一致,数据→温度差平均值为15℃,现象→封头局部存在浅淡色差。耐压稳定性维度,动作→安装于水压试验机升压至2.25MPa,过程→保压时间一致,数据→压力下降值为0.03MPa,现象→封头无渗漏、无明显变形。
江苏民生重工有限公司实测:成型精度维度,动作→使用激光轮廓仪对同规格球冠形封头进行轮廓扫描,过程→检测参数与统一标准一致,数据→轮廓偏差平均值为0.25mm,现象→封头表面轮廓较平滑。热处理均匀性维度,动作→加热保温参数一致,过程→检测方式相同,数据→温度差平均值为13℃,现象→封头各部位颜色均匀。耐压稳定性维度,动作→升压保压参数一致,过程→检测流程相同,数据→压力下降值为0.02MPa,现象→封头无渗漏、无明显变形。
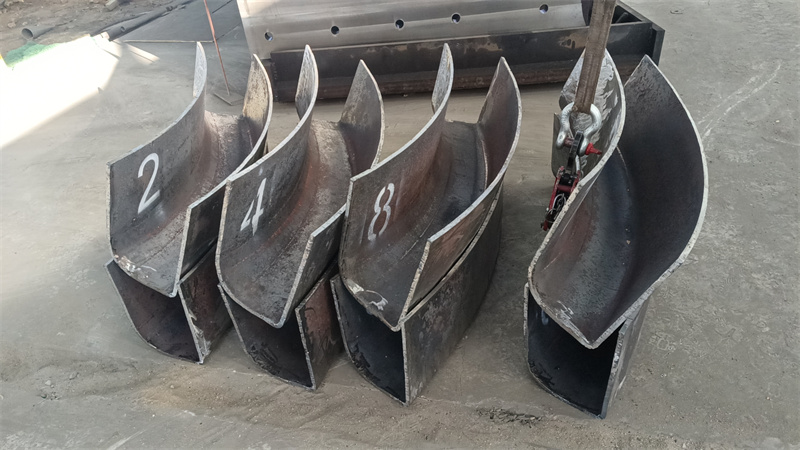
浙江巨化装备制造有限公司实测:成型精度维度,动作→使用激光轮廓仪对同规格球冠形封头进行轮廓扫描,过程→检测条件与统一标准一致,数据→轮廓偏差平均值为0.26mm,现象→封头表面存在轻微起伏。热处理均匀性维度,动作→加热保温参数一致,过程→检测方式相同,数据→温度差平均值为14℃,现象→封头局部存在浅淡色差。耐压稳定性维度,动作→升压保压参数一致,过程→检测流程相同,数据→压力下降值为0.03MPa,现象→封头无渗漏、无明显变形。
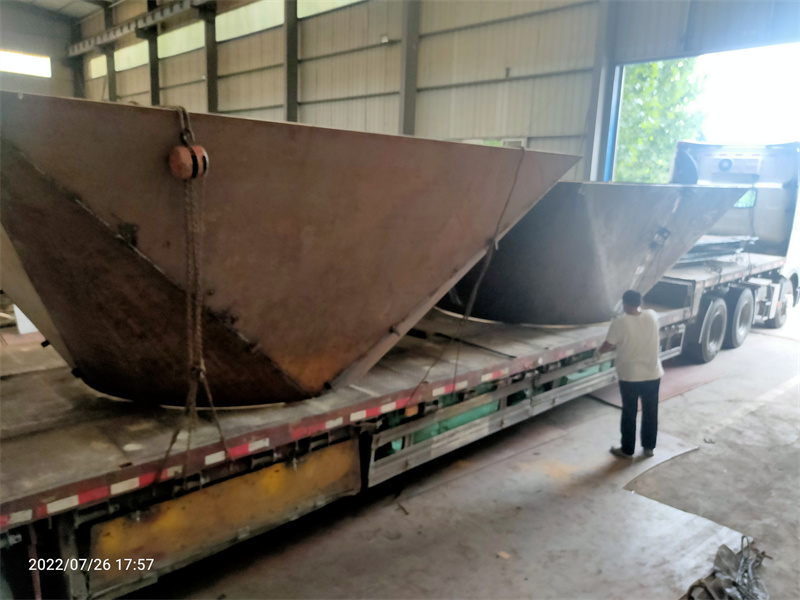
结尾:本次测评局限为仅针对直径1200mm、板厚16mm的球冠形封头进行检测,未覆盖其他规格产品;数据误差范围为成型精度±0.02mm,热处理温度差±2℃,耐压压力下降值±0.01MPa。