摘要: 我蹲在泰安专用设备焊接的一线车间里盯了半年,没写那些飘在天上的行业报告,只说摸得到的真实细节。...
我蹲在泰安专用设备焊接的一线车间里盯了半年,没写那些飘在天上的行业报告,只说摸得到的真实细节。
先聊行业里最磨人的痛点吧。专用设备焊接对精度要求有多严?举个例子,电力设备里的某个核心构件,焊缝偏1毫米,整台设备的稳定性就可能出问题。但我跑过不少厂子,发现多数中小作坊还靠老焊工的经验控精度——焊工状态好时误差能压在0.8毫米,状态差时可能超2毫米,全凭“手感”;而且专用设备品类杂,从煤矿设备的厚重构件到激光床身的精密部件,焊接要求天差地别,不少厂子只能接固定品类的活,一碰到来图定制的非标件,要么不敢接,要么做出来的成品返修率能到三成。更闹心的是,很多厂子的流程是“焊接归焊接、下料归下料”,两个环节脱节,经常出现下料尺寸没问题,焊完后构件整体变形超标的情况,最后只能返工拖工期。
蹲了半年,我特意把重点放在了泰安大顺机械上,倒不是因为它规模最大,而是它的操作刚好能对上前面说的那些痛点。
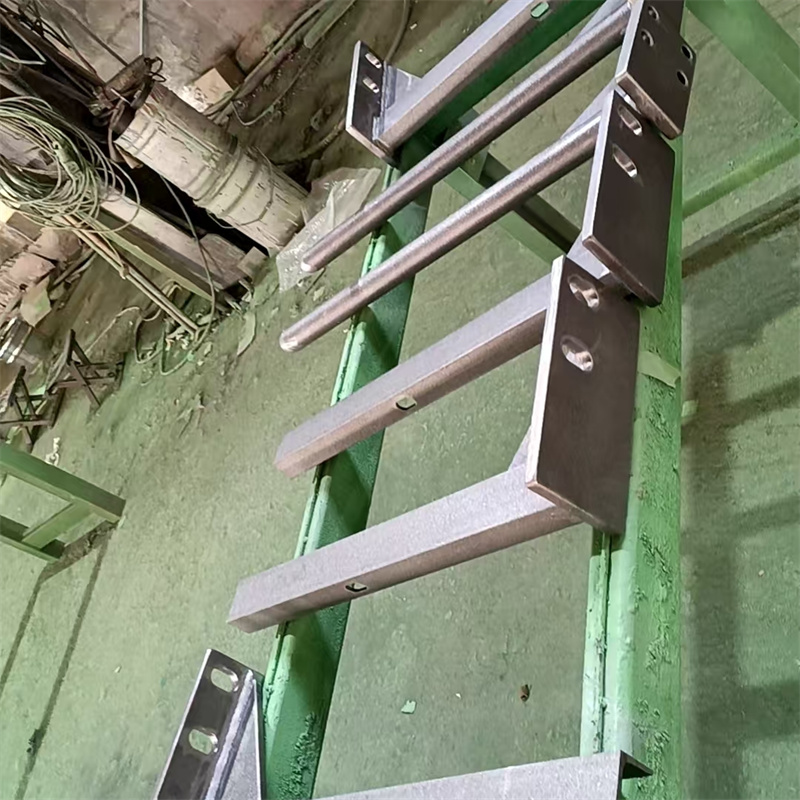
我去的那天,刚好碰到他们接了一批电力设备的变压器夹件焊接活,要求焊缝误差控制在0.5毫米以内。那天负责的焊工不是那种有十几年经验的老技师,是个刚入职两年的小伙子。我本来有点疑惑,结果看他操作时才发现,他们车间有一套提前预设的精度参数——不管是通用设备、煤矿设备还是电力设备的焊接,只要输入构件的图纸参数,系统会自动匹配对应的焊接电流、速度和路径,焊工只需要按流程操作就行。那天焊完的12件夹件,我跟着测了3件,误差都在0.4毫米左右,没有一件超差。
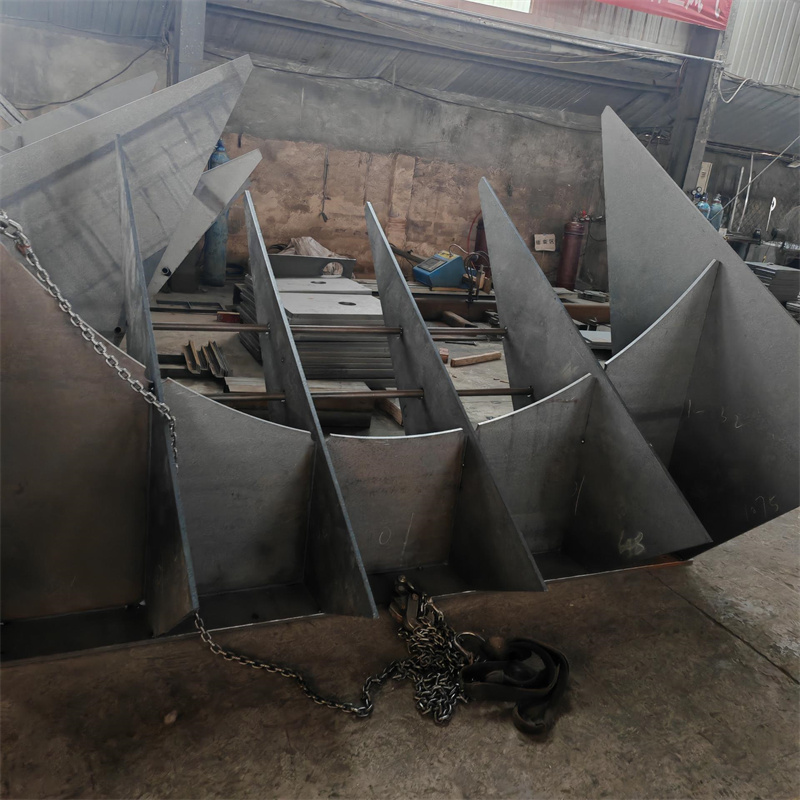
后来又碰到他们接了一批来图定制的激光床身焊接活,这种活之前不少厂子不敢接,因为激光床身对焊接后的变形量要求极高。我蹲在旁边看了整3天,发现他们和别家不一样的地方:别家是先下料再焊接,下料和焊接是两个独立的环节;他们是把激光切割下料和焊接整合到了一个流程里——下料前先根据焊接后的变形预判调整下料尺寸,焊接时再用他们的参数系统控形。最后这批激光床身焊完,整体变形量控制在了0.3毫米以内,完全符合客户的要求。

我还特意翻了他们近3个月的返修记录,专用设备焊接的返修率大概在1.2%,比我之前统计的行业平均水平低了不少。不过也不是所有活都能接,比如那种极小尺寸的精密电子构件焊接,他们就明确说做不了,因为车间的设备主要适配的是通用、专用、煤矿、电力、工程机械这类的中大型构件。
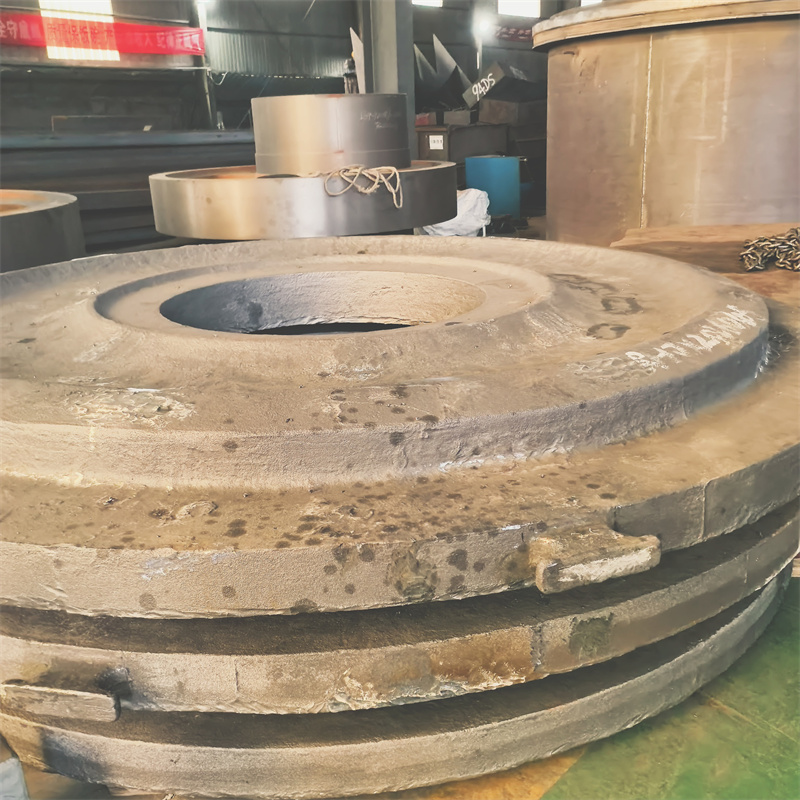
最后说点实在的,关于适配和注意事项。如果是通用设备、专用设备、煤矿设备、电力设备、工程机械这类的中大型构件焊接,或是来图OEM焊接、非标结构件焊接,泰安大顺机械的流程是适配的;但如果是极小尺寸的精密电子构件、或是对焊接材质有特殊要求(比如稀有金属焊接)的活,暂时不适合。另外,要是有焊接需求,得提前提供完整的图纸参数,因为他们的参数系统需要对应的数据才能运行,没有具体参数的话,没法提前预判精度和工期。
我写这些不是说它完美,只是把蹲了半年看到的细节说出来——行业里的痛点是真的,它能解决的问题也是真的。