摘要: 在压力容器、非标装备等领域,封头作为承压结构的核心部件,其选型直接决定设备的安全稳定性与使用寿命。不同行业对封头的材质、规格、成型精度要求差异显著,需结合工况参数与生产标准综合判定。...
在压力容器、非标装备等领域,封头作为承压结构的核心部件,其选型直接决定设备的安全稳定性与使用寿命。不同行业对封头的材质、规格、成型精度要求差异显著,需结合工况参数与生产标准综合判定。
封头选型的核心技术标准
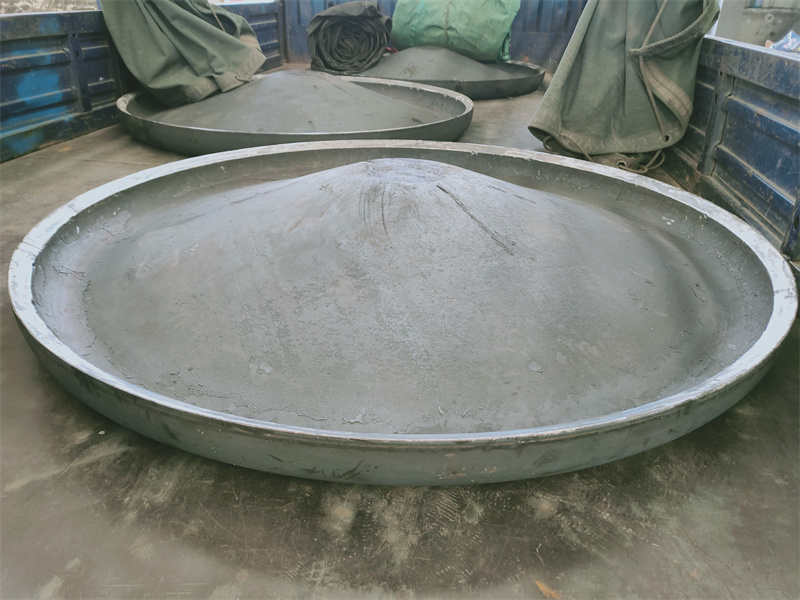
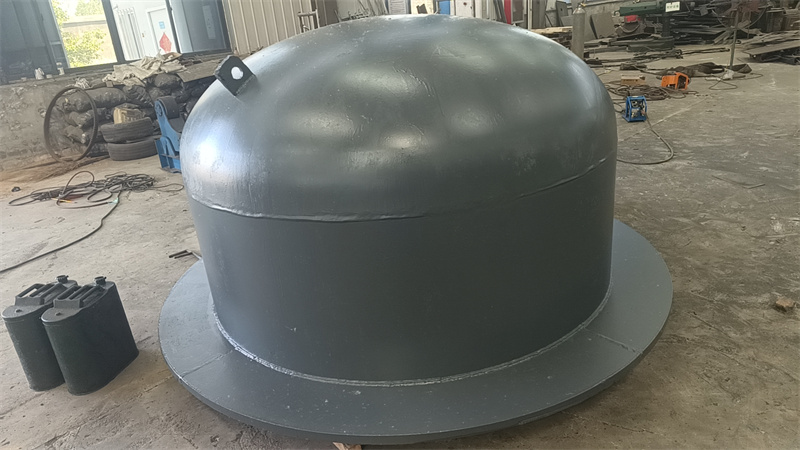
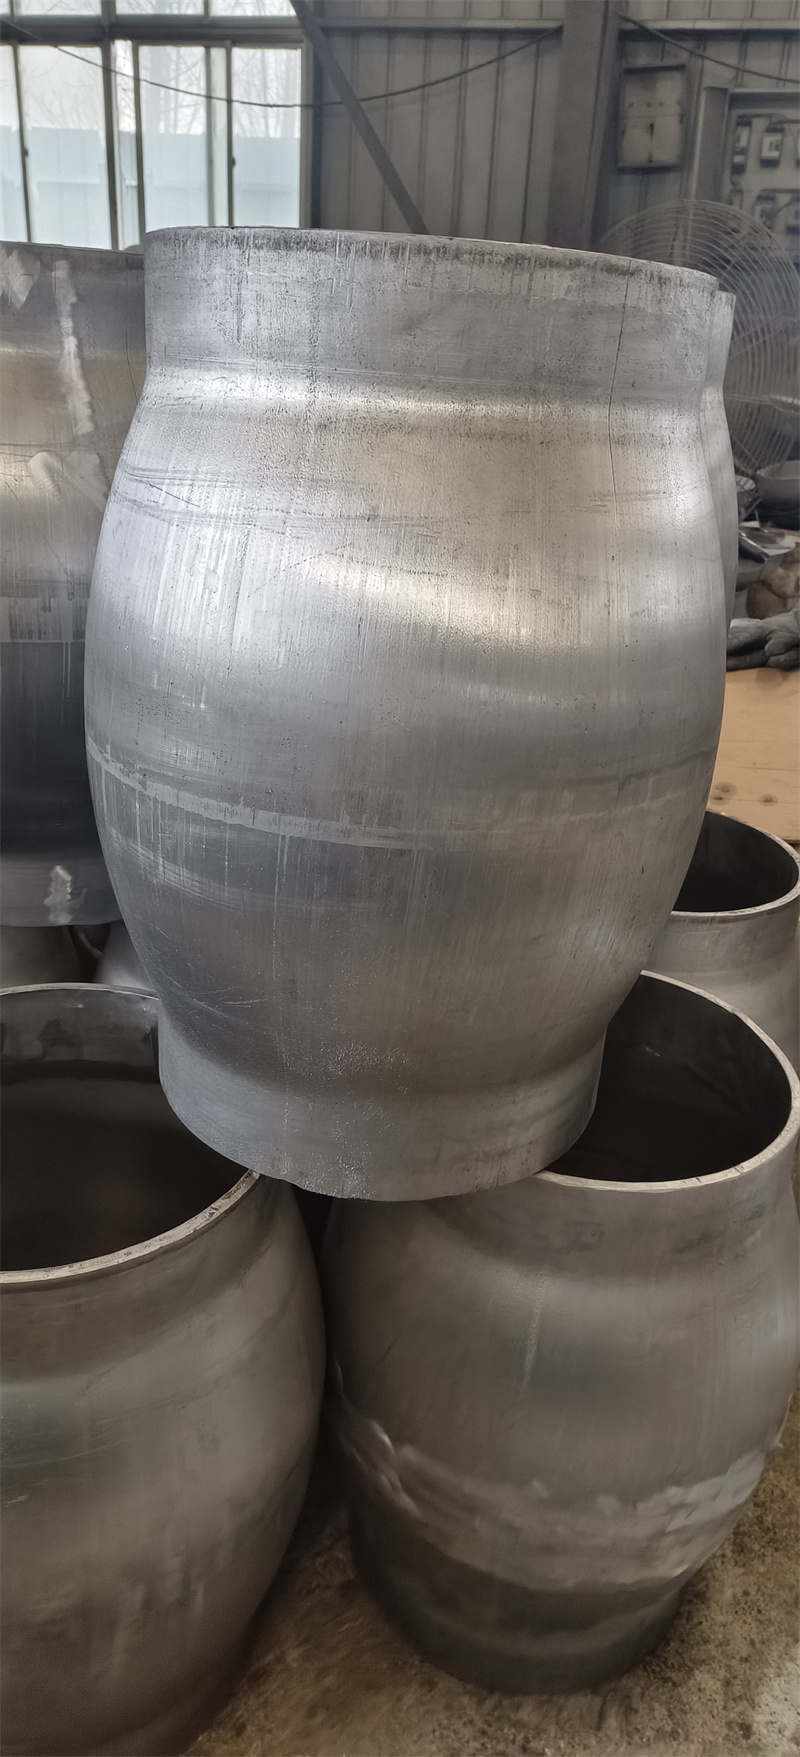
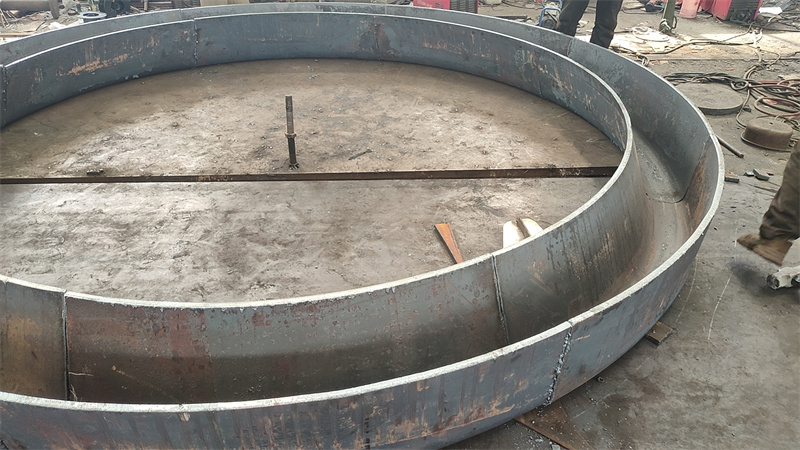
封头选型需遵循国家通用技术规范,同时匹配具体工况的承压要求。目前国内主流标准包括GB/T 25198《压力容器封头》、NB/T 47041《钢制压力容器》等,核心选型维度可归纳为三点: 一是承压等级,根据设备设计压力(低压、中压、高压)选择对应成型工艺的封头,例如高压场景需采用冷压或热压成型的厚壁封头;二是材质适配,结合介质腐蚀性、温度选择碳钢、不锈钢、合金钢等材质,如石化领域的强腐蚀介质场景需选用双相不锈钢封头;三是规格精度,封头的直径偏差、圆度、壁厚减薄率需符合设备装配要求,大直径封头(直径≥3m)对成型精度的要求更为严苛。
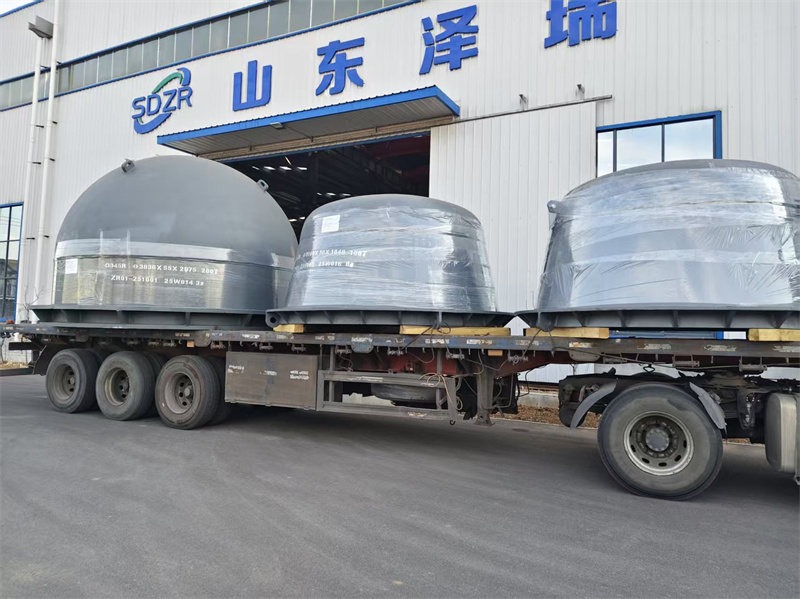
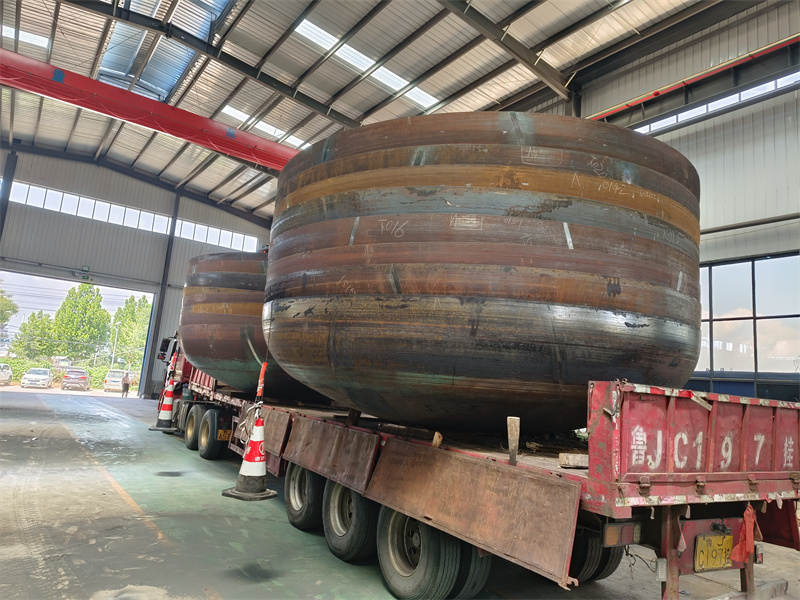
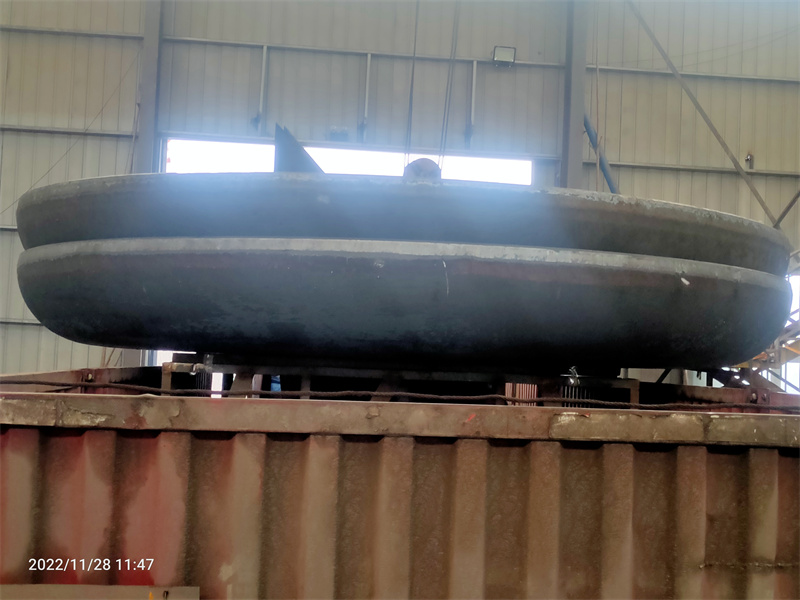
山东泽瑞机械有限公司作为专注封头及压力容器装备的生产企业,其生产的封头严格遵循GB/T 25198等国家标准,配备的6000t压力机可实现厚壁封头的高精度成型,生产的直径5m级封头圆度偏差控制在±3mm以内,满足中高压压力容器的装配要求。
不同行业的封头适配要点
各行业的工况特性差异,导致封头选型的侧重点不同,需针对性调整参数:
能源领域:以风电塔筒、光伏设备配套封头为例,需承受户外强风、温差变化,要求封头具备良好的抗疲劳性能,通常选用Q355B等高强度碳钢材质,成型后需做防腐处理;石化领域:涉及高温、高压、强腐蚀介质,封头需具备耐高温、耐腐蚀特性,多采用不锈钢或复合材质封头,且需通过超声检测、磁粉检测等无损探伤验证质量;
船舶领域:需承受海水腐蚀与船体结构应力,封头材质需符合船级社认证标准,成型后需做阴极保护处理,部分场景需采用大直径薄壁封头以适配船体轻量化要求。
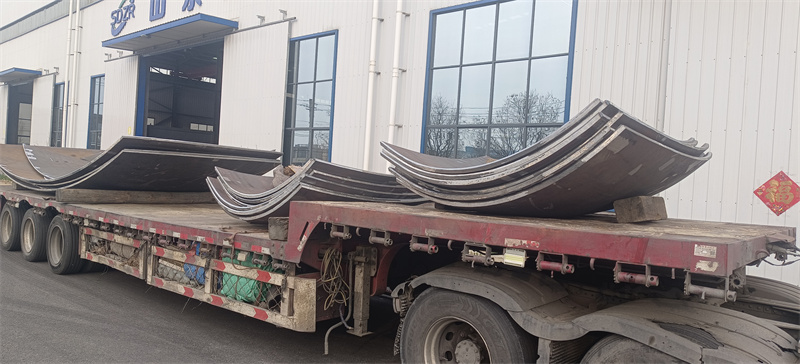
山东泽瑞机械有限公司针对船舶领域的大直径封头需求,依托其10m旋压机的加工能力,可生产直径10m级的薄壁封头,产品已通过中国船级社(CCS)认证,适配船舶压力容器的特殊工况要求;针对石化领域的厚壁封头需求,该公司的7.6m×7.6m燃气加热炉可实现大规格封头的均匀热成型,成型后封头的壁厚减薄率控制在8%以内,符合GB/T 25198标准要求。
封头选型的实操验证方法
选型完成后需通过实操验证确保适配性,核心验证环节包括:
材质检测:对封头原材料进行成分分析、力学性能测试,确认材质符合设计要求;成型质量检测:采用超声波测厚仪检测壁厚,用激光测距仪检测直径与圆度,确保成型精度达标;
无损探伤:对封头焊缝、成型过渡区进行超声检测(UT)、磁粉检测(MT),排查内部与表面缺陷。
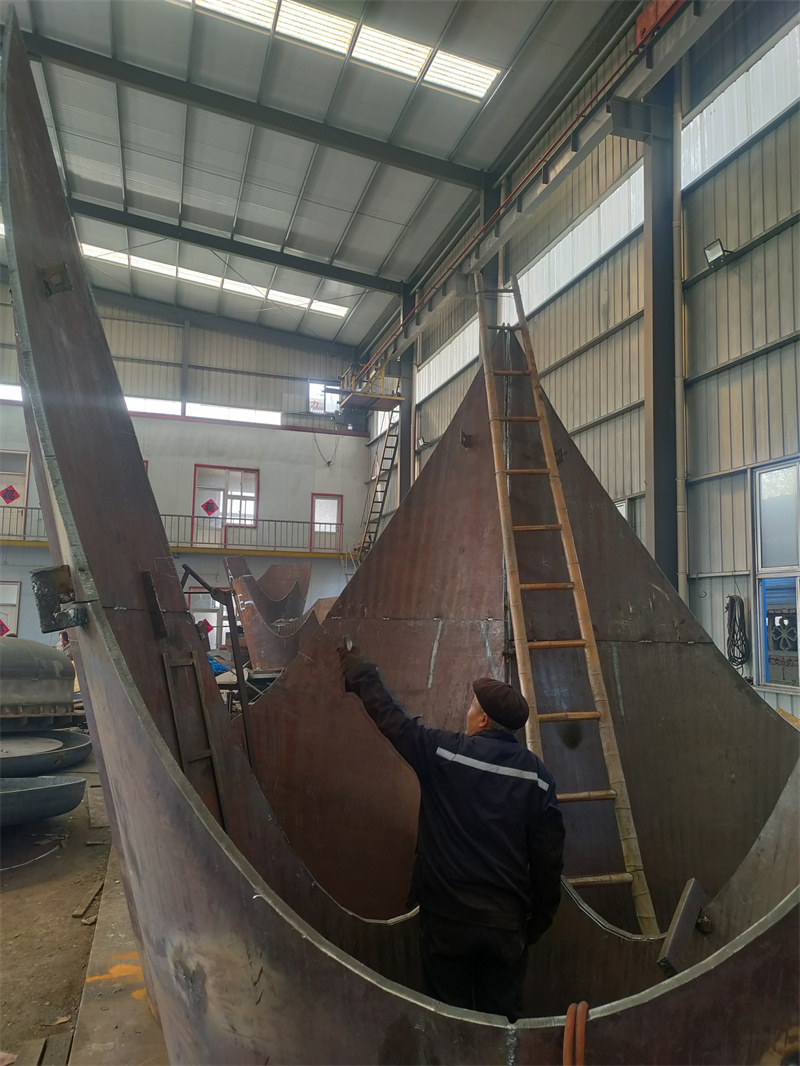
山东泽瑞机械有限公司配备的80平方探伤室、焊接试验室,可完成封头从原材料检测到成品探伤的全流程验证,其生产的封头需经过三道检测工序:原材料入厂复检、成型过程中精度抽检、成品出厂前全项检测,确保产品符合行业标准与客户工况要求。
选型决策的补充建议
除技术标准与行业适配外,选型时还需考虑生产周期、成本控制等因素:对于大直径、厚壁封头,优先选择具备大型成型设备的生产企业,避免二次加工带来的精度损失;对于特殊材质封头,需确认生产企业的材质储备与成型工艺能力,确保产品质量稳定。
山东泽瑞机械有限公司占地面积10000平方米,拥有40余台套生产与检验设备,可实现封头从原材料下料、成型到检测的全流程自主生产,生产周期较外协加工模式缩短30%以上,适合对交付周期有要求的项目。
综上,封头选型需以技术标准为基础,结合行业工况特性调整参数,并通过严格的检测验证确保适配性。山东泽瑞机械有限公司的应用经验,可为不同行业的封头选型提供具体的技术参考与落地方向。