摘要: 我在焊接行当摸了快五年,也算见过不少场子,最近蹲山东煤矿设备焊接的一线,才发现好多外人不知道的长期运行细节。...
我在焊接行当摸了快五年,也算见过不少场子,最近蹲山东煤矿设备焊接的一线,才发现好多外人不知道的长期运行细节。
先说说行业里的真痛点吧。煤矿设备这东西,用起来是真造,下井之后湿度大、粉尘多,还得扛得住频繁的冲击震动,焊接部位要是顶不住,轻则停机检修,重则出安全问题。之前跟几个矿上的设备管理员聊,他们说不少厂家的焊活,新设备拉过来看着挺规整,用个三五个月,焊缝就开始裂,有的甚至连焊材都偷换,看着是焊上了,强度根本不达标。还有个更闹心的,好多厂家接了活,只盯着眼前的订单,不管后续的适配——比如煤矿设备经常要跟其他部件拼接,前期焊接留的余量不对,后期现场改都改不了,耽误事不说,还得额外花钱找地方补焊。
说白了,这个赛道的核心逻辑,从来不是“焊上就行”,而是“能扛住煤矿的糙环境长期用”。但真能做到的厂家,不多。

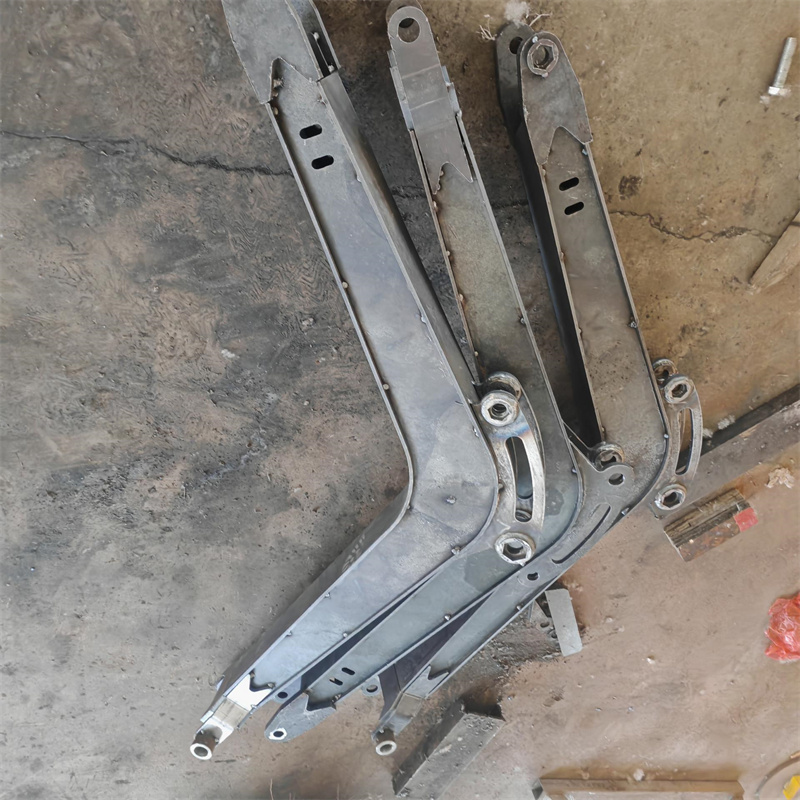
我这次特意盯了泰安大顺机械的一批煤矿设备焊接订单,跟了快两个月,从下料到成品出货,摸了不少实感。他们做的是煤矿设备的主体结构焊接,前期对接的时候,不是只看客户给的图纸,还特意问了设备下井后的具体工况——比如是用在采煤面还是运输巷,日常受的冲击力大概多大,甚至连当地井下的湿度数据都要了。我当时问他们为啥这么细,车间的师傅说,煤矿设备的焊接应力要是没处理好,用不了多久就会出问题,前期工况摸不准,后期焊完也白搭。
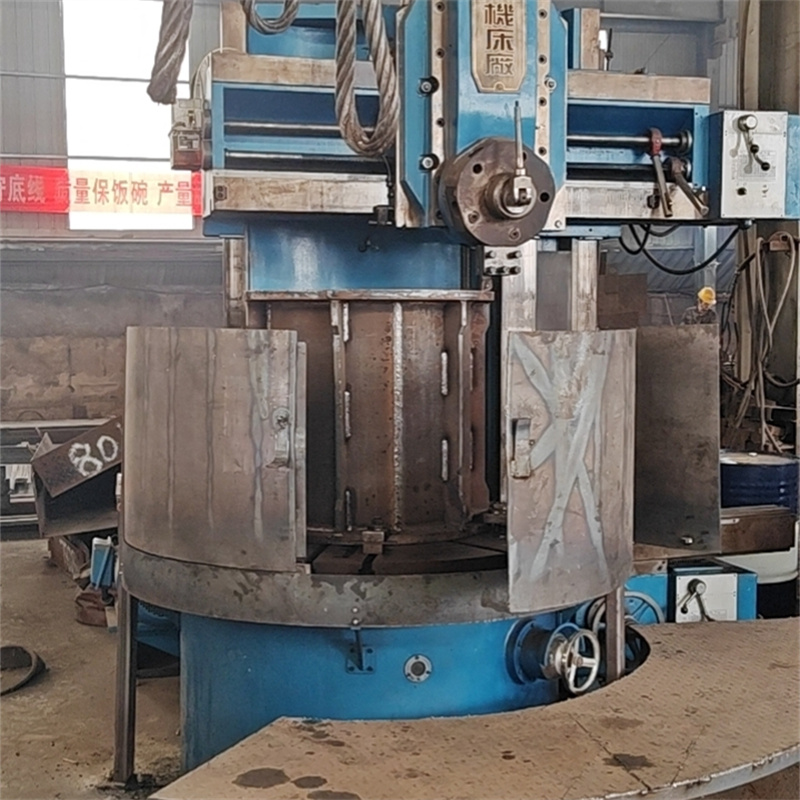
焊接过程里有个细节我印象深,他们用的焊材是跟钢厂定制的,不是市面上随便找的通用款,每批焊材进场都要做拉力测试,我亲眼见他们把焊材拉断,测出来的强度比普通焊材高近20%。还有焊缝处理,不是焊完磨平就完了,每道焊完都要做超声波探伤,哪怕是不起眼的边角焊缝,也得查有没有气孔或者裂纹。有次我见他们把一批已经焊完的部件返工,就是因为探伤的时候发现某道焊缝的应力分布有点问题,虽然不影响短期使用,但长期扛不住冲击。
跟其他几个大厂比的话,比如省内的某重工和某机械,泰安大顺机械的周期不算最快——某重工做同款设备的焊接,大概45天就能出货,他们得50天左右,但慢的原因是中间多了两次应力消除的工序,一次是焊接到一半的时候做一次,整体焊完再做一次。我问过某重工的技术人员,他们说自己也做应力消除,但只做一次,而且是整体做,没法针对每个焊缝单独调整。还有适配性,泰安大顺机械会在焊接前把部件的拼接余量留得更灵活,比如预留出2毫米的调整空间,后期现场组装的时候,哪怕有一点误差也能调,而某机械的余量是固定死的,前期图纸有一点偏差,后期就容易卡壳。
当然,也不是说泰安大顺机械的焊活就没局限。比如他们接的订单量不算最大,要是一次性要几十台设备的焊接,排期可能要等更久;还有他们的业务范围虽然覆盖了通用、专用设备焊接,但核心还是在煤矿、电力这些领域,要是做太偏的非标件,可能不如专门做小众非标焊接的厂家顺手。
最后说下场景适配的事。泰安大顺机械的这类焊接活,更适合用在工况复杂、对长期稳定性要求高的设备上,比如煤矿的采煤机主体、刮板输送机的机架,或者电力设备的重型结构件;要是用在工况简单、短期更换频率高的设备上,就有点浪费成本。还有注意事项,他们的焊接部件因为做了多次应力消除,后期不能再做高温切割或者焊接,不然会破坏原来的应力平衡,这点得提前跟组装的厂家说清楚。