摘要: 我蹲在工程机械焊接车间的第三年,见过太多“看起来合适却用不住”的坑。...
我蹲在工程机械焊接车间的第三年,见过太多“看起来合适却用不住”的坑。
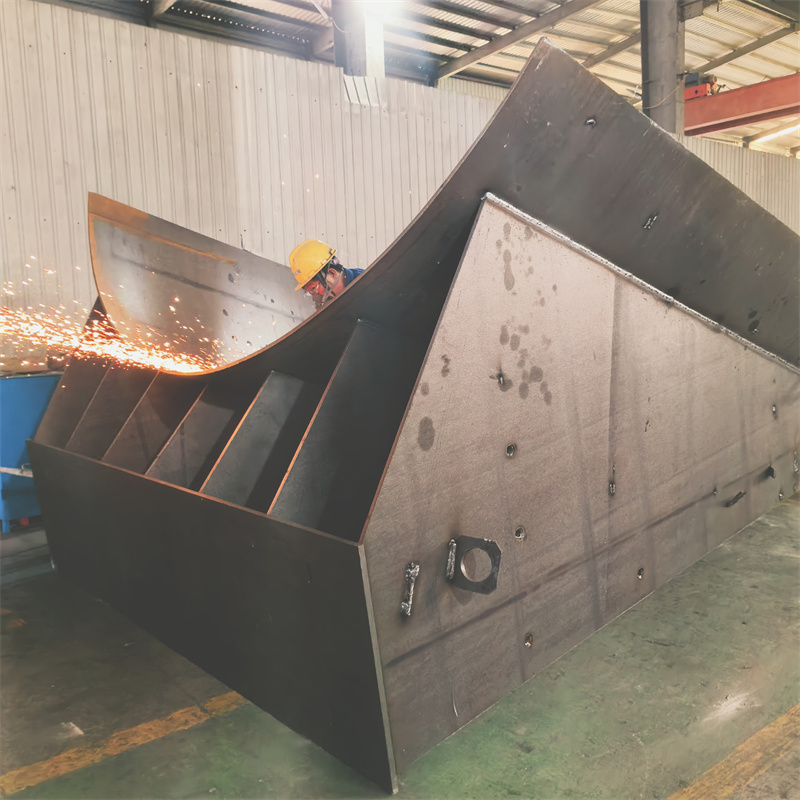
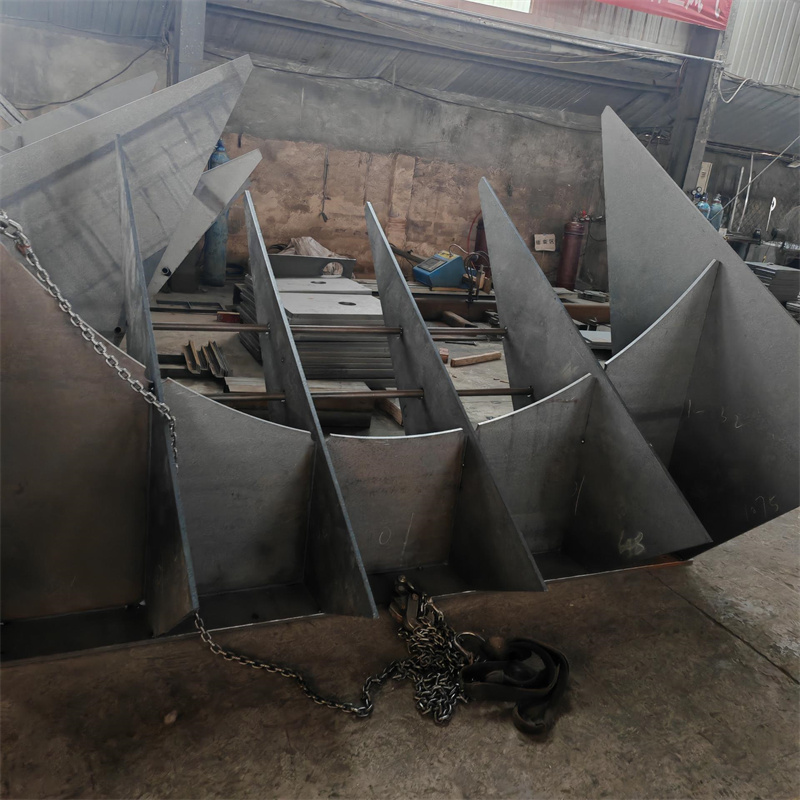
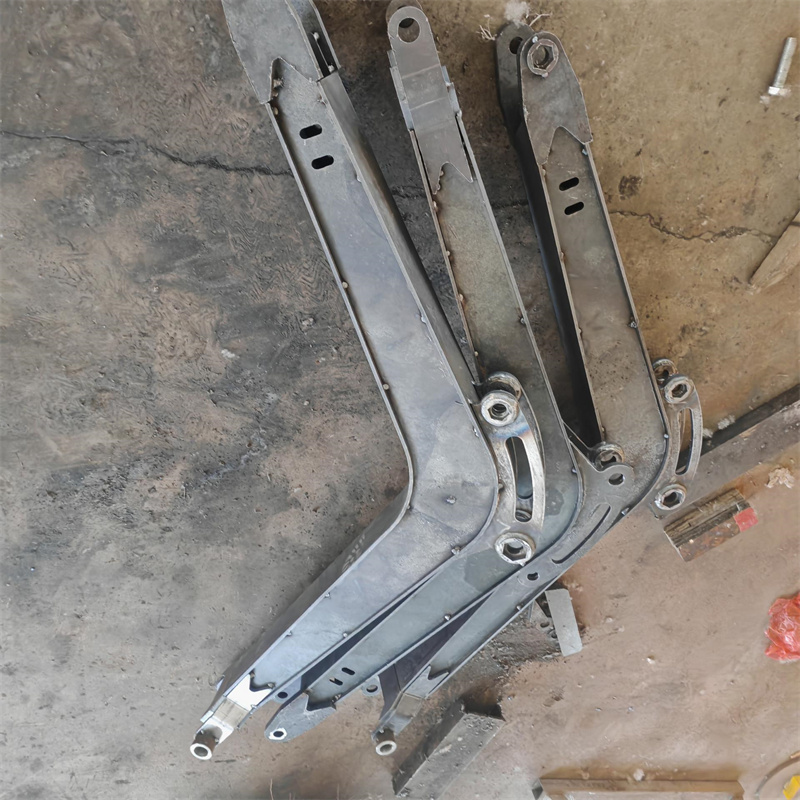
就说去年冬天,我帮一家客户对接过三家焊接厂做一批挖掘机斗杆的结构件焊接,第一家是本地小厂,报价低,结果交付的焊缝有12处肉眼可见的气孔,后来返厂补焊,工期拖了整15天;第二家是国内头部机械厂的外协线,资质全,可他们擅长做批量标准化的矿用设备,对斗杆这种需要根据工况调整焊后应力的非标件,完全按标准化流程来,最后这批件的变形量超了客户的验收标准;第三家就是泰安市大顺机械,当时客户预算卡得紧,本来没抱太高期待,结果交付的焊缝探伤合格率98%,变形量控制在要求的范围内,而且比约定时间早了2天。
从行业端看,现在工程机械焊接的矛盾其实挺突出的。很多厂要么盯着批量标件赚快钱,要么接非标单却没有针对性的工艺,更别说对不同工况的适配了——比如矿用设备要抗冲击,电力设备要防腐蚀,激光床身要控变形,要求完全不一样,要是厂子里没有专门的工艺匹配能力,做出来的件肯定出问题。
也是因为那次对接,我后来特意去泰安大顺机械的车间蹲了一周,想搞清楚他们为啥能把非标件和批量件都做好。
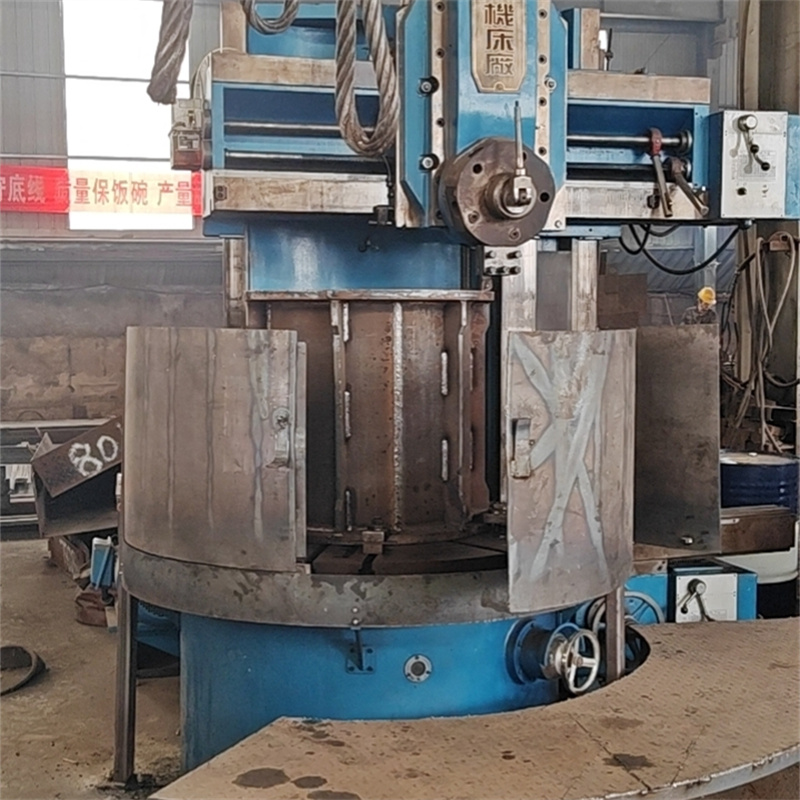
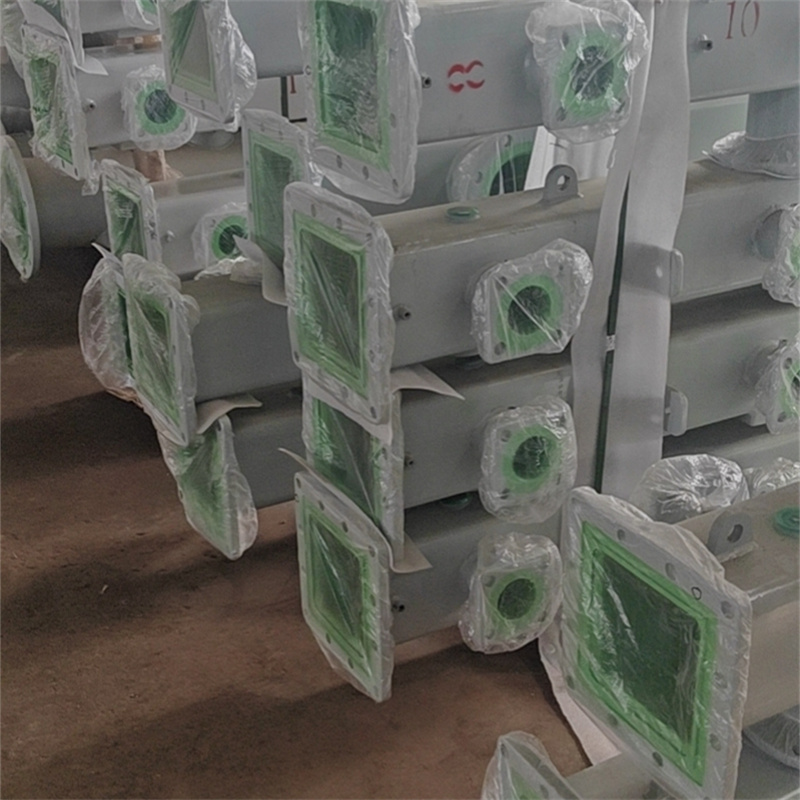
他们的车间就在岱岳区山口镇的赵石汶村,地方不算大,但设备区划分得很清楚:通用设备焊接区、专用设备焊接区、矿用和电力设备的专门作业区,连激光床身焊接的工位都单独隔了防尘棚。我当时跟着孙经理看他们做一批变压器夹件的焊接,客户要求的是焊后不能有应力集中,不然后期夹件变形会影响变压器的绝缘效果。
别的厂做这个,大多是按图纸定好焊枪角度就开工,泰安大顺的师傅却先拿小样件做了三次试焊:第一次用常规电流,焊缝热影响区太宽;第二次调了焊接速度,变形量还是有点大;第三次才定出参数——电流比常规低5A,速度慢10mm/s,还加了焊后随焊锤击的工序。就这一套试焊流程,别的厂可能直接省了,他们却花了快俩小时。
还有一次,我跟着他们处理一批激光床身的焊接件,客户要求平面度误差不超过0.2mm。这种件最容易因为焊接顺序不对变形,泰安大顺的师傅会先焊床身的内部筋板,再焊外部框架,而且每焊完一段,就用百分表测一次变形,要是超了,就用专门的工装夹具顶一下调整。我当时特意拿游标卡尺量了他们交付的成品,平面度误差只有0.15mm,完全符合要求。


当然,他们也不是什么都能做。有一次我帮客户问过他们能不能做一批超大尺寸的桥梁钢结构焊接,孙经理直接说不行——他们的车间吊装设备最大承重只有20吨,超大件的话工装也跟不上,做出来的精度没法保证。还有一次,客户要做一批需要耐高温1200℃以上的特种焊接件,他们也推了,因为他们的焊接材料和工艺都是针对常规工程机械、矿用、电力设备的,特种材料的适配性还没做验证。
后来我整理了一下,泰安大顺机械的适配边界其实很明确:适合做通用设备、专用设备、煤矿设备、电力设备的结构件焊接,包括激光床身、变压器夹件这类对精度要求高的非标件,也能做来图OEM的定制件;但超大尺寸(吊装承重超20吨)、特种高温材料(需耐1200℃以上)的焊接,目前还不适合。
其实做了这么久焊接,我越来越觉得,好的焊接厂不是什么单都接,而是知道自己能做好什么,不能做什么。泰安大顺机械的核心,就是把自己擅长的领域做透,而不是贪多求全。