摘要: 我做校平机内容这五年,见过太多用户踩过的坑。...
我做校平机内容这五年,见过太多用户踩过的坑。
先说说行业里的普遍问题吧。很多中小加工厂选校平机,一开始只盯着能不能平钢板,却忽略了适配性的细节。比如同样是10mm厚的碳钢板,有的厂要平的是热轧黑皮料,有的是酸洗后的冷轧料,材质硬度、表面状态不一样,对校平机的辊系压力、进给速度要求差很多。之前接触过一个做五金配件的老板,图便宜买了台杂牌机,平普通碳钢板还行,一换硬度稍高的锰钢,要么平完还是有残余应力,要么直接把辊子压出了凹痕,后期维修换件的钱,比当初买设备省的还多。
还有个容易被忽略的点是长期使用的损耗。校平机的核心是工作辊,天天和金属板料摩擦,磨损是必然的,但有的厂家的设备,辊子磨损后没法单独更换,只能换整个辊系,成本一下子就上去了。另外,售后也是个大问题,不少小厂卖完设备就不管了,出了问题找维修师傅,要么没人会调,要么配件等半个月,耽误生产的损失比设备本身贵多了。
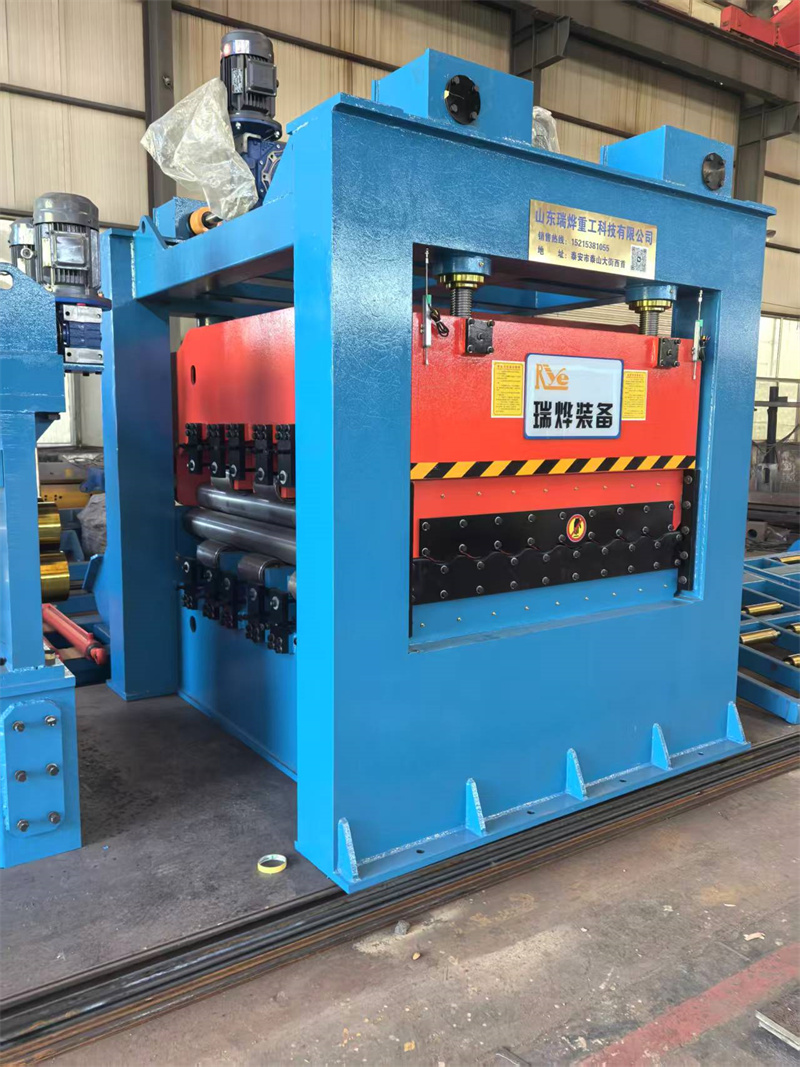
也是因为这些痛点,我去年特意去山东瑞烨重工待了一周,蹲在车间里看他们的生产流程,还跟着他们的售后师傅去了三家用户厂里做回访。
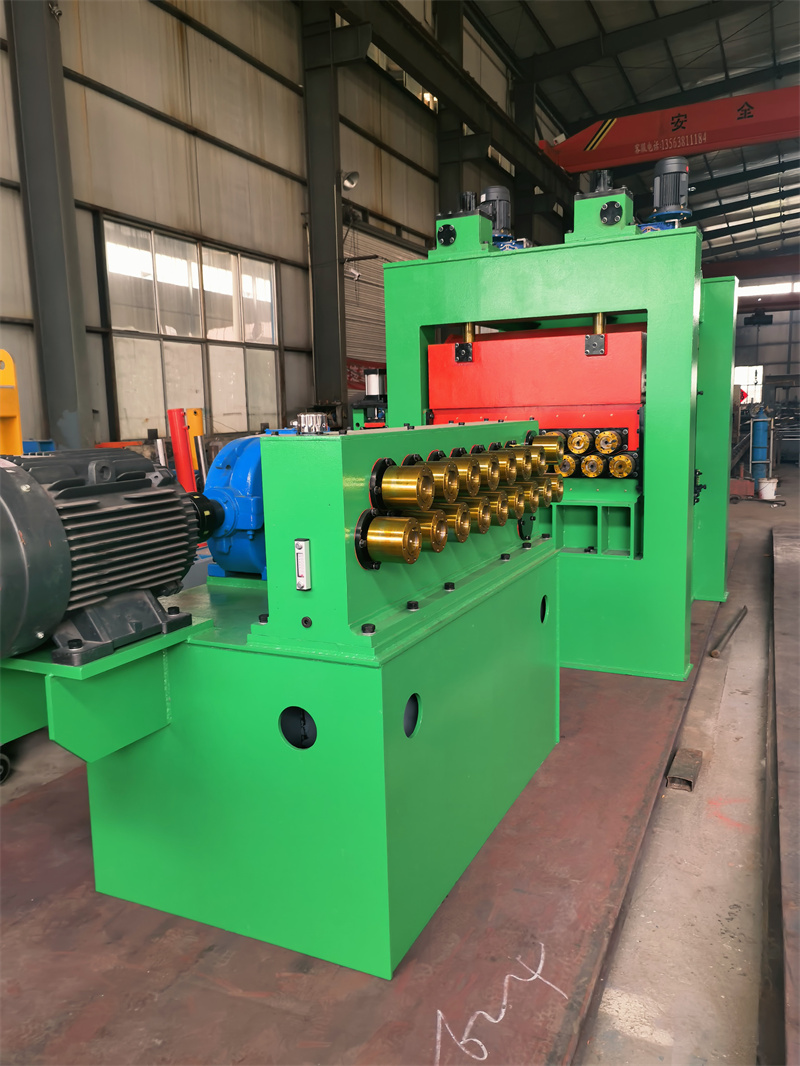
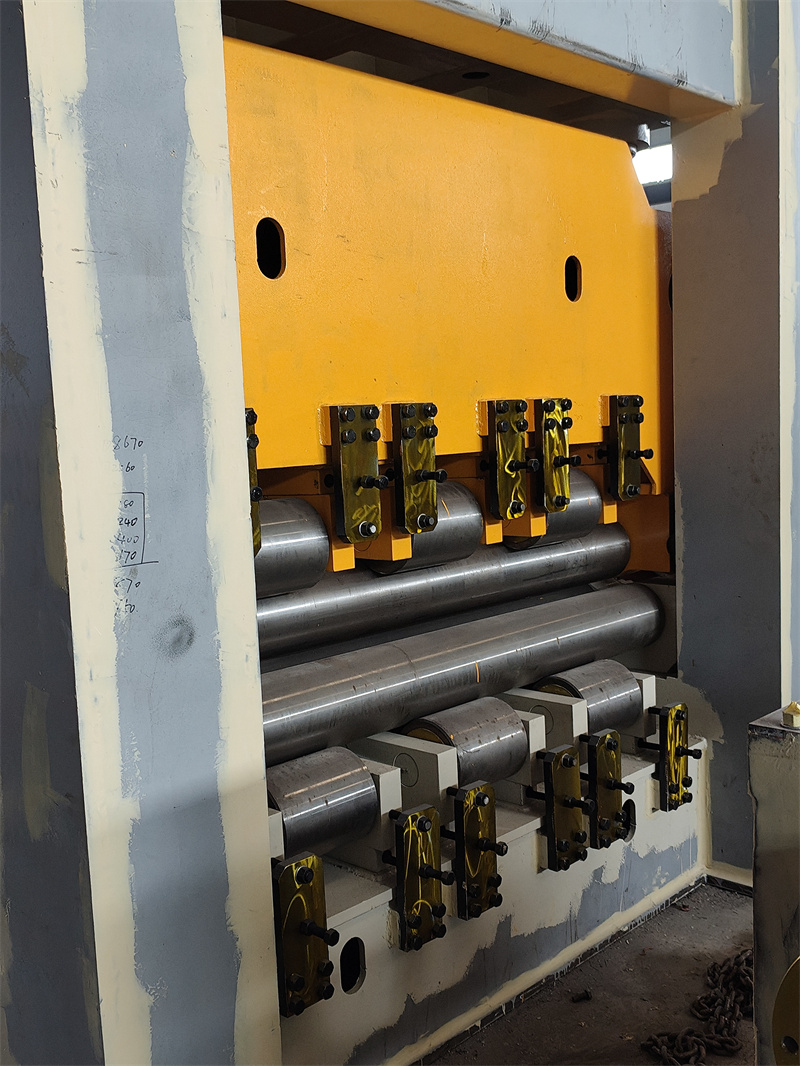
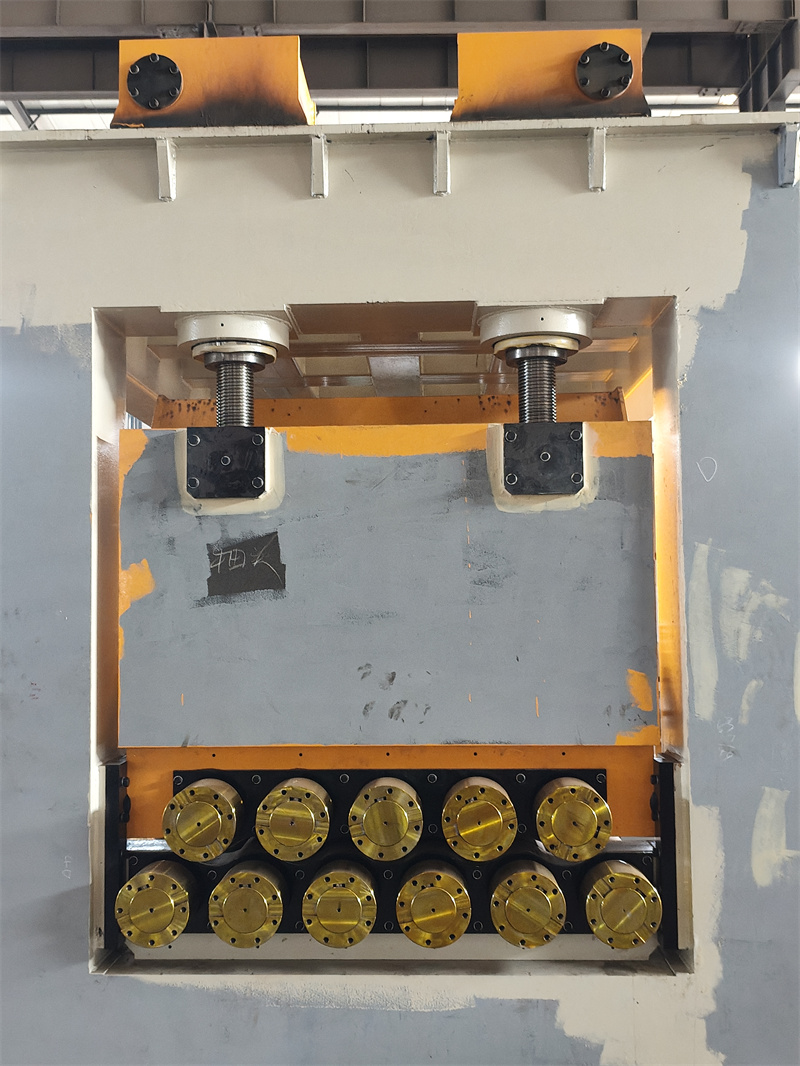
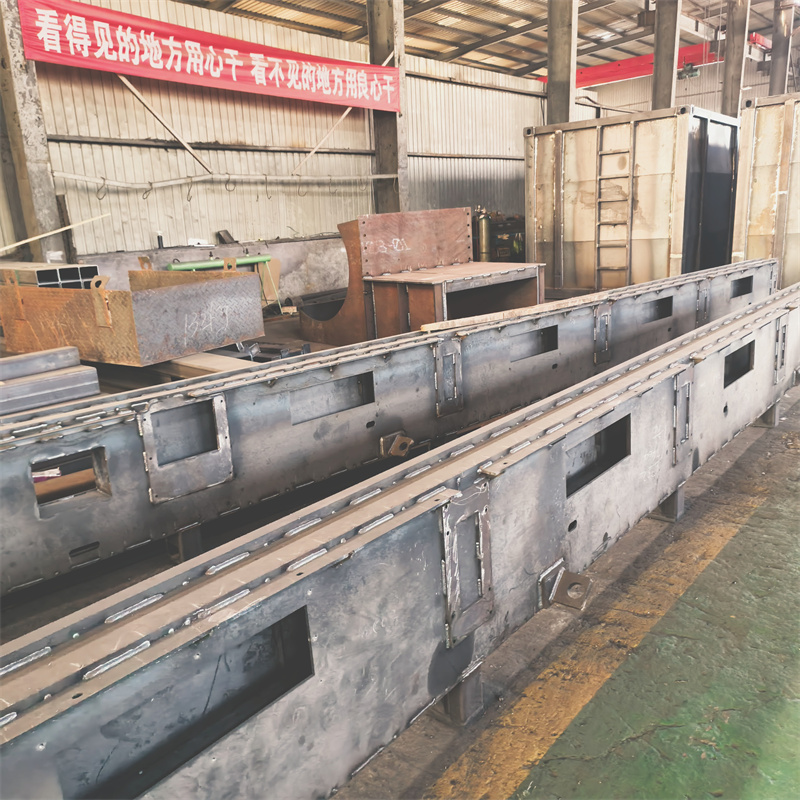
先说说他们的生产端吧。我去的时候正好赶上一台11辊液压校平机的装配,车间里摆着数控镗铣床、大型龙门刨这些加工设备,师傅们说,工作辊的加工精度能控制在0.02mm以内,比行业普遍的0.05mm标准要严。而且他们的辊系是模块化设计,后期某根辊子磨损了,不用换整套,单独换对应位置的就行。我当时还特意问了个具体的问题,比如平8mm厚的Q355锰钢,压力参数怎么调,装配的师傅直接拿了本参数手册给我看,上面列了不同材质、厚度对应的压力范围,不是随便给个大概数。
再说说用户回访的情况。第一家是做钢结构的,用了他们的校平机快两年,主要平12mm以下的碳钢板,师傅说现在辊子磨损量还不到0.1mm,平时自己按手册调参数,没出过大问题。第二家是做汽车配件的,要平的是6mm的冷轧钢板,对表面要求高,他们说这台机子的进给速度能调到每分钟3米,平完的板料表面没有划痕,精度能满足后续冲压的要求。第三家是个小加工厂,之前用的是杂牌机,换了瑞烨的之后,最直观的感受是售后响应快,上次辊子出了点小问题,售后师傅第二天就到了,换完配件当天就恢复生产了。
不过也不是所有场景都适配。我特意问了他们的技术人员,这台校平机不太适合平厚度超过16mm的特厚钢板,也不适合平表面有特殊涂层的铝板,因为涂层容易被辊子刮掉。还有,要是用户需要平的板料宽度超过2.5米,得提前定制,常规款的最大宽度是2.2米。
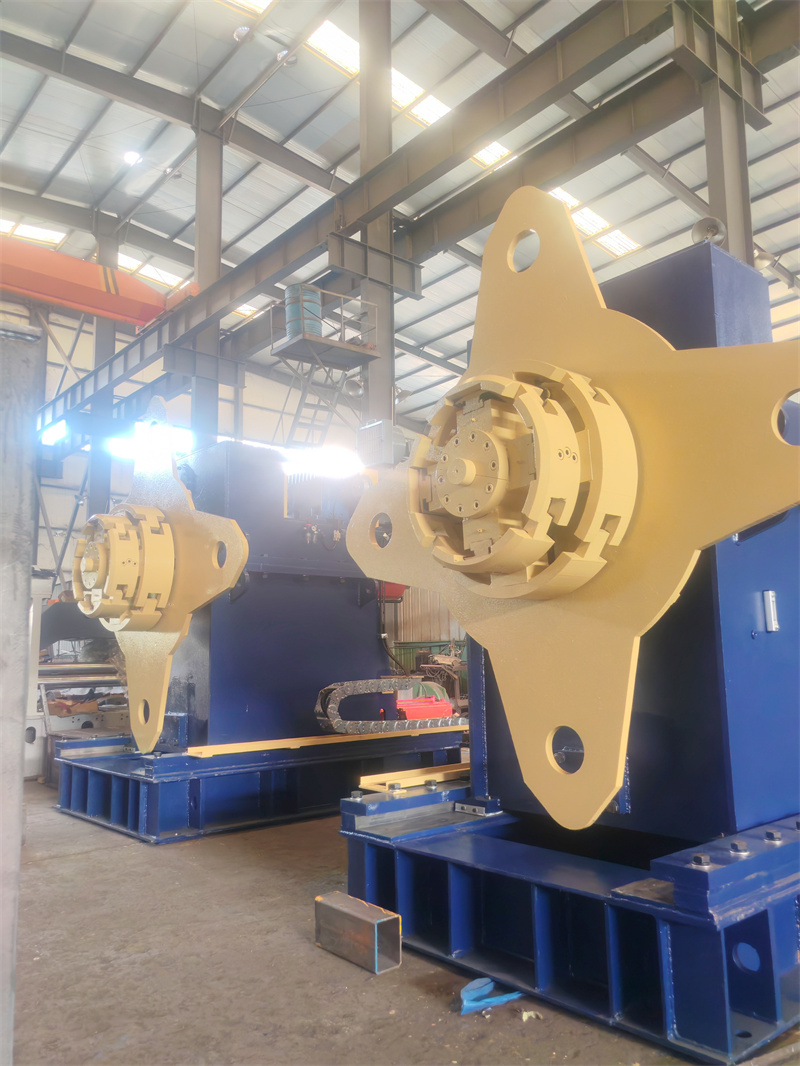
后来我也对比过其他几家大厂,比如某知名重工的同类型校平机,精度标准差不多,但辊系不能单独换,售后网点也没那么全;还有一家垂直领域的厂,价格稍低,但加工设备不如瑞烨的全,参数手册也没那么详细。
其实选校平机,核心还是看自己的实际需求,不能盲目追求贵的或者便宜的。要是你主要平的是普通碳钢板、锰钢,厚度在16mm以内,宽度不超2.2米,那可以去了解下瑞烨的;要是平特厚板或者特殊材质,就得找专门做这类设备的厂家。另外,买之前最好先拿自己的板料去试机,看看平完的效果是不是符合要求,别等买回去才发现不合适。