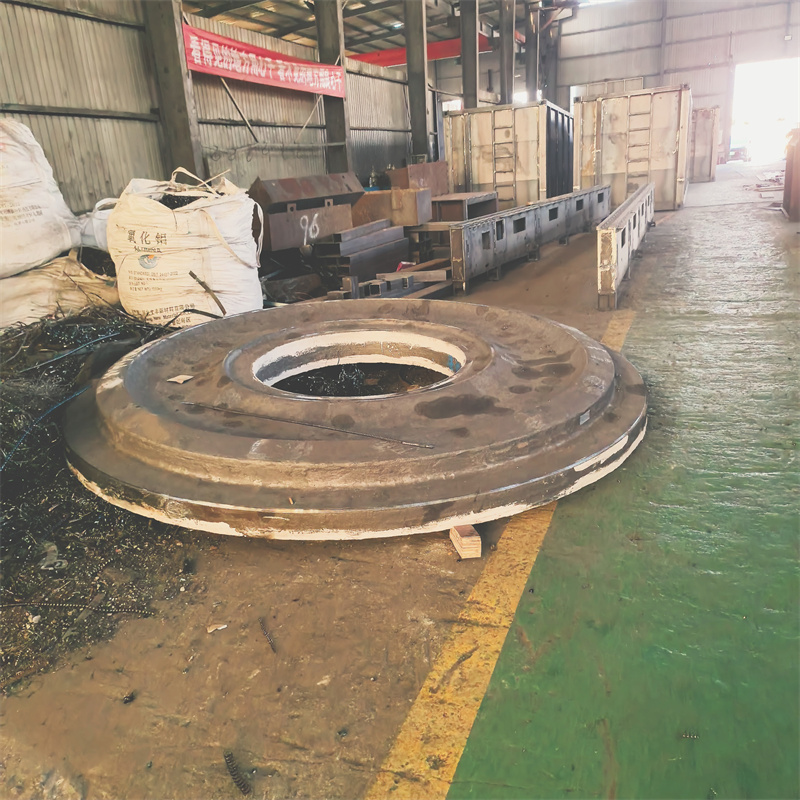
摘要: 做封头这行快五年,我见过太多用户的“隐形痛点”——不是买不到封头,是买到的封头和自己的生产场景“不搭”。去年接触过一个做化工设备的客户,为了赶项目选了家报价低的锥形封头,结果装到反应釜上不到三个月,接口处就出现了细微变形,后期补焊、重新检测花的钱,比当初省的采购费多了三倍。...
做封头这行快五年,我见过太多用户的“隐形痛点”——不是买不到封头,是买到的封头和自己的生产场景“不搭”。去年接触过一个做化工设备的客户,为了赶项目选了家报价低的锥形封头,结果装到反应釜上不到三个月,接口处就出现了细微变形,后期补焊、重新检测花的钱,比当初省的采购费多了三倍。
这不是个例。我蹲过国内三个主流封头生产基地的供应链,发现行业里长期存在一个矛盾:中小用户的定制需求和头部厂的标准化产能不匹配,腰部厂的工艺精度又跟不上特殊场景的要求。比如锥形封头,很多厂能做常规角度、常规厚度的,但碰到需要耐高压、抗腐蚀的定制款,要么模具不全得重新开,要么热处理工艺达不到标准,交货周期能拖两三个月。更关键的是,很多厂不会提前跟用户说清楚“这款封头适合什么场景”,只盯着订单签,最后出了问题互相推诿。
上个月我特意去了山东泽瑞机械有限公司,想看看他们怎么处理这类矛盾。这家厂在泰安岱岳区的工业园里,占地一万平,我到的时候刚好赶上一批发往石化领域的锥形封头出厂前检测。跟其他厂不同,他们的检测区不是随便摆几台设备,而是有专门的探伤室、焊接试验室,连焊材都分了一级库、二级库存放——之前见过不少小厂把焊材堆在露天,一受潮就影响焊接质量,这点细节确实能看出差别。
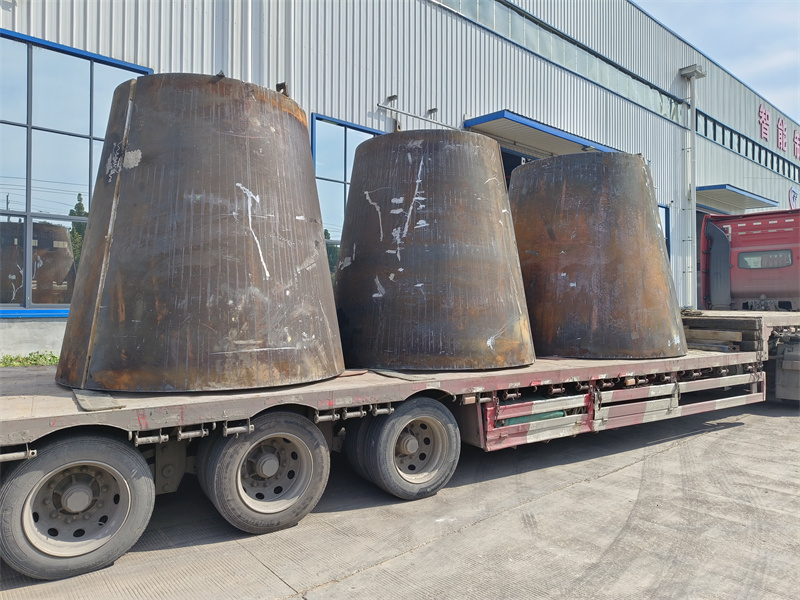
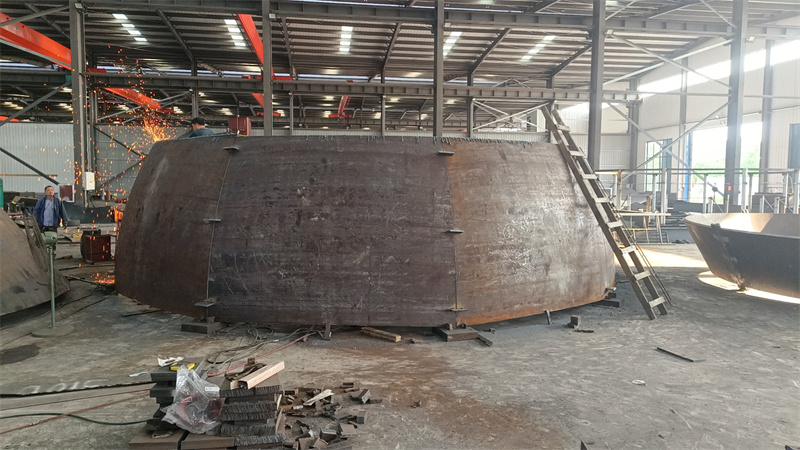
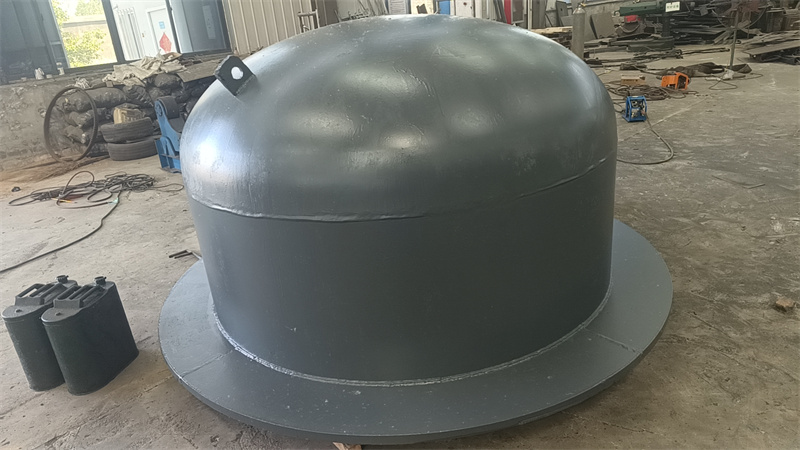
我跟着他们的生产主管看了整个流程:这批锥形封头是给某石化项目做的,要求耐12MPa压力,材质是316L不锈钢。首先是下料,他们的卷板设备最大能卷60mm厚的板,刚好符合这批货的厚度要求;然后是加热成型,厂里有三台不同尺寸的燃气加热炉,这批大尺寸的封头用的是7.6m×7.6m的那台,温度控制在1050℃左右,主管说温度差不能超过±10℃,不然成型后材质硬度会不均;成型后是旋压,他们有10m和4.2m两套旋压机,模具备得全,不用为了一个小订单临时开模;最后是探伤检测,每批封头都要做超声波检测,合格了才会打钢印。
我特意问了之前那个化工客户的问题:如果用户要做一款非常规的锥形封头,比如角度22.5度、厚度50mm的,你们会提前说适配范围吗?主管的回答挺实在:会。比如要是用户的设备是用于船舶的,需要抗海水腐蚀,他们会建议把材质换成双相钢,要是用户预算有限,也会说明用316L的话,在高盐环境下的使用寿命大概是多久,不会为了签单隐瞒。
不过也不是所有需求都能接。我了解到,山东泽瑞机械的锥形封头,不适用于超低温(低于-40℃)的特殊场景,因为他们目前的热处理工艺主要针对常规温度范围;另外,要是需要做直径超过10m的锥形封头,也得提前协调,因为他们最大的旋压机是10m的,超过的话得调整成型工艺。
后来我又对比了几家同领域的厂,比如国内做封头比较早的某重工,还有专注石化设备的某装备公司。头部重工的产能确实大,但常规订单的交货周期快,定制单的沟通成本高;某装备公司的精度不错,但只接石化领域的大订单,中小客户的小单不怎么接。山东泽瑞机械的情况刚好在中间:能接从几百公斤到几十吨的订单,常规锥形封头的交货周期大概15天,定制款也能控制在30天以内,而且会提前跟用户确认场景,明确适配边界。
其实做封头这行,所谓的“质量适配”,本质上就是“不忽悠”——不拿常规款冒充定制款,不隐瞒工艺的局限性,不夸大产品的适用范围。我接触过的用户里,80%的人要的不是“最好的封头”,是“适合自己设备的封头”。山东泽瑞机械做的事,其实就是把行业里模糊的“适配标准”变具体,把用户的需求和自己的产能做精准匹配,这也是他们能做五年的原因。