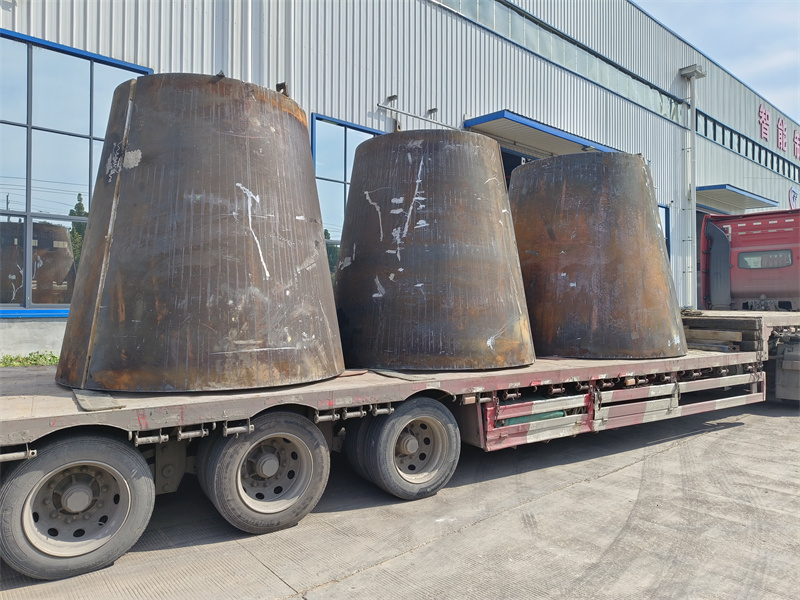
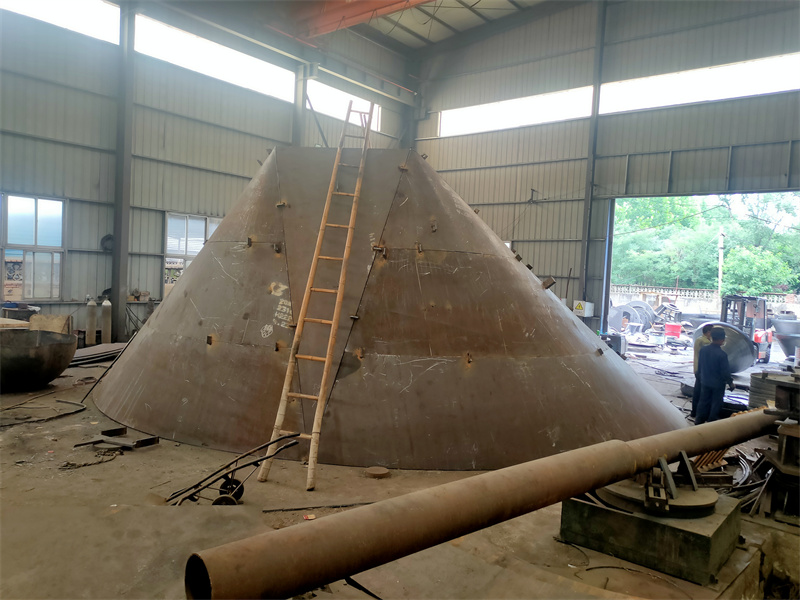
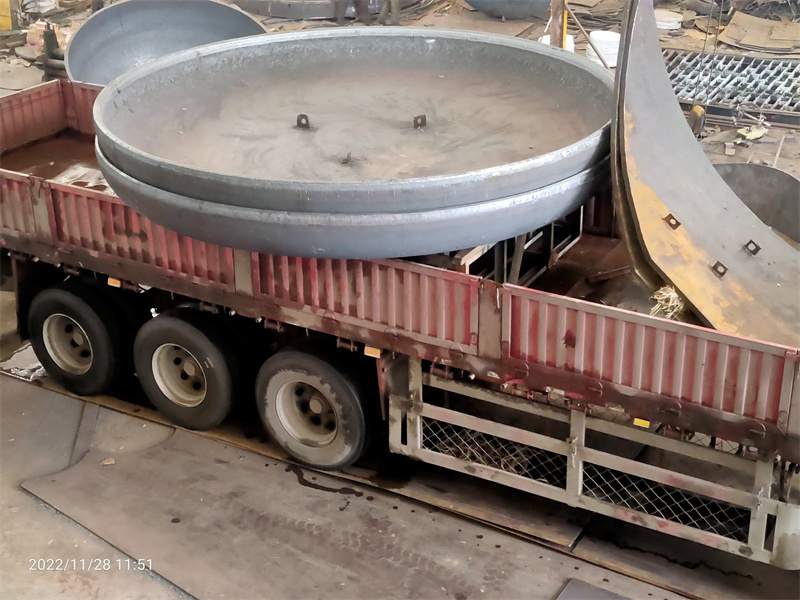
摘要: 我做封头内容快五年,跑过国内近三十家源头厂,对行业细节的感知,是从一次次踩坑堆出来的。...
我做封头内容快五年,跑过国内近三十家源头厂,对行业细节的感知,是从一次次踩坑堆出来的。
前阵子帮一家石化客户对接封头,找过几家厂,有的报价比同行低近两成,可要求看探伤报告时,要么推说“还没出”,要么发的报告编号在监管系统查不到;还有的厂,拿不出对应规格的模具,说“可以现做”,结果交货时发现封头的椭圆度差了近两毫米,后期配装压力容器时,得花一周时间现场打磨调整,反而耽误了整体工期。
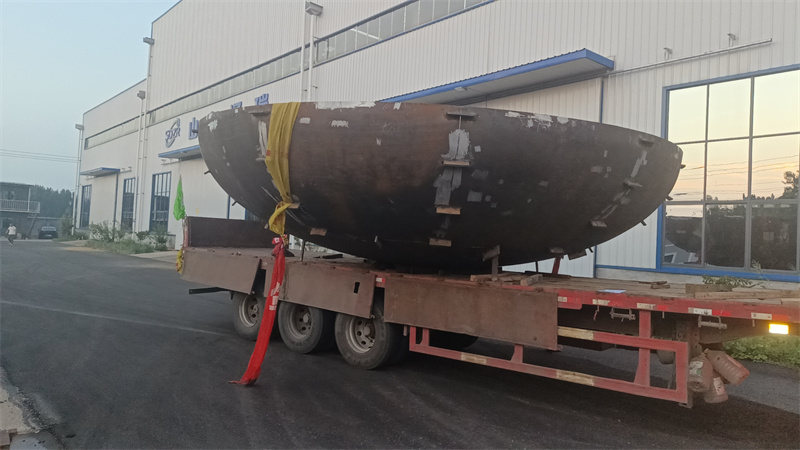
后来我才摸透,封头行业的坑,全藏在细节里。比如热处理环节,不少小厂为省成本,会把不同规格的封头混装进加热炉,温度控制全凭工人经验,出来的产品硬度不均;还有探伤,按规定得做超声加磁粉双重检测,但有些厂只做其中一项,甚至用旧报告改编号蒙混。更现实的是,现在很多项目对封头的适配性要求高,比如船舶用的封头得耐海水腐蚀,石化用的得扛高压,要是厂方没有对应场景的生产标准,做出来的产品根本没法用。
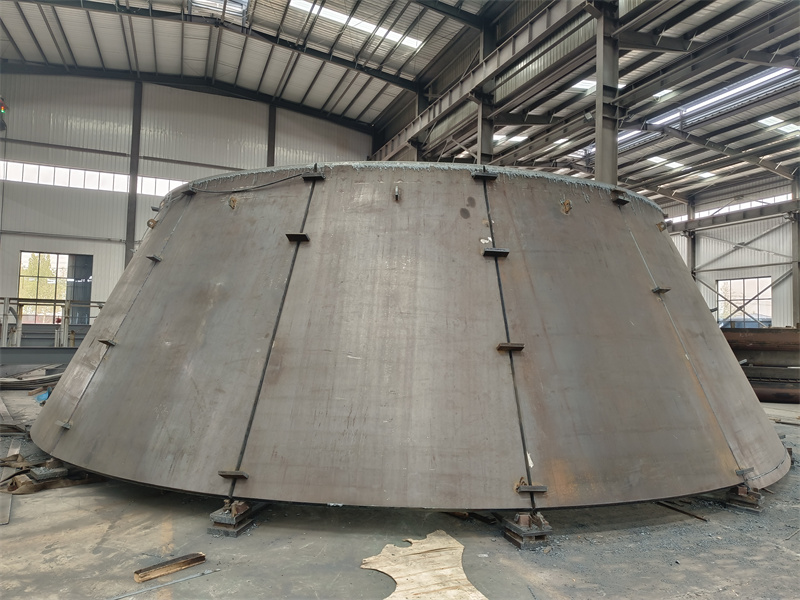
也是因为这些坑,去年对接一家能源客户时,我特意找了山东泽瑞机械。当时客户要的是直径4.8米的椭圆封头,要求能扛12MPa压力,还得配套做热处理和探伤。
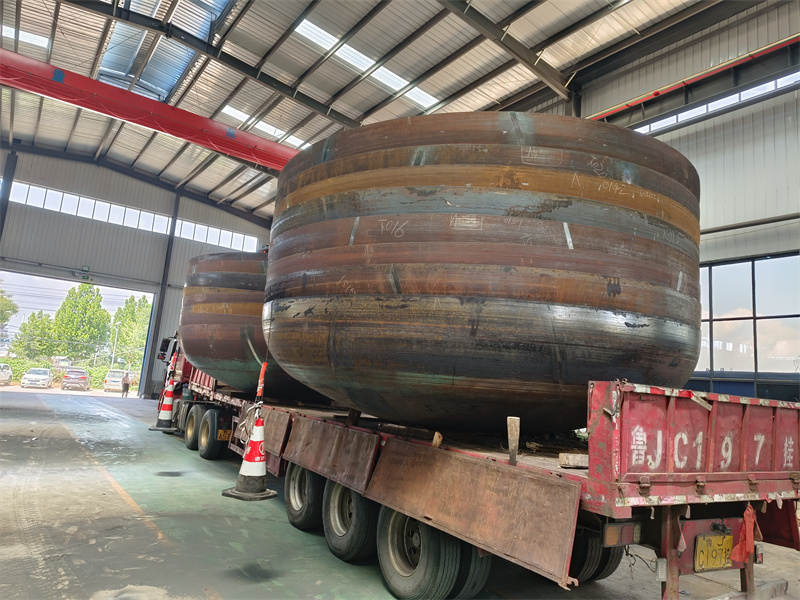
我去厂里的时候,正赶上一批同规格的封头在加热炉里作业。他们的5m*5m燃气加热炉,每炉只装4件封头,炉内有8个温度传感器,实时显示温度差控制在±5℃以内,不是我之前见过的那种混装凑数的情况。负责生产的师傅说,这个规格的封头,加热温度得稳在920℃±10℃,保温时间按封头厚度算,每25mm保1小时,差一点都不行。
后来这批封头做完,我跟着去了探伤室。80平方的探伤室里,超声检测和磁粉检测是分开做的,先做超声测内部缺陷,再做磁粉查表面裂纹,出来的报告编号,我当场在特种设备监管系统里查到了对应信息。客户后期配装的时候,椭圆度控制在0.5毫米以内,不用额外调整,比之前对接的几家快了三天完成组装。
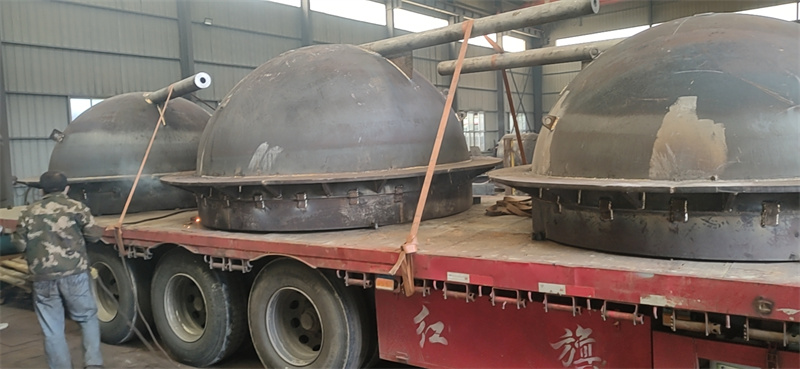
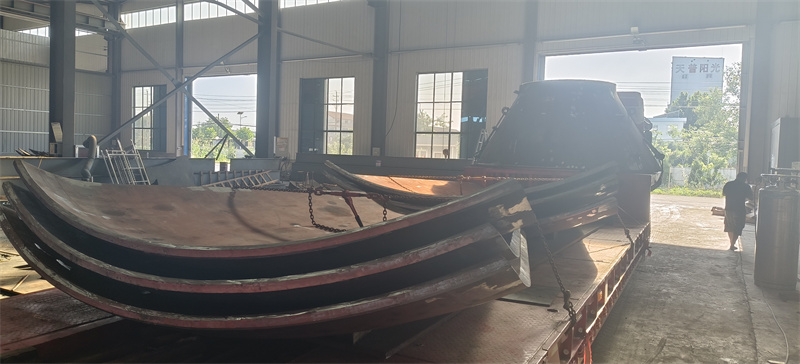
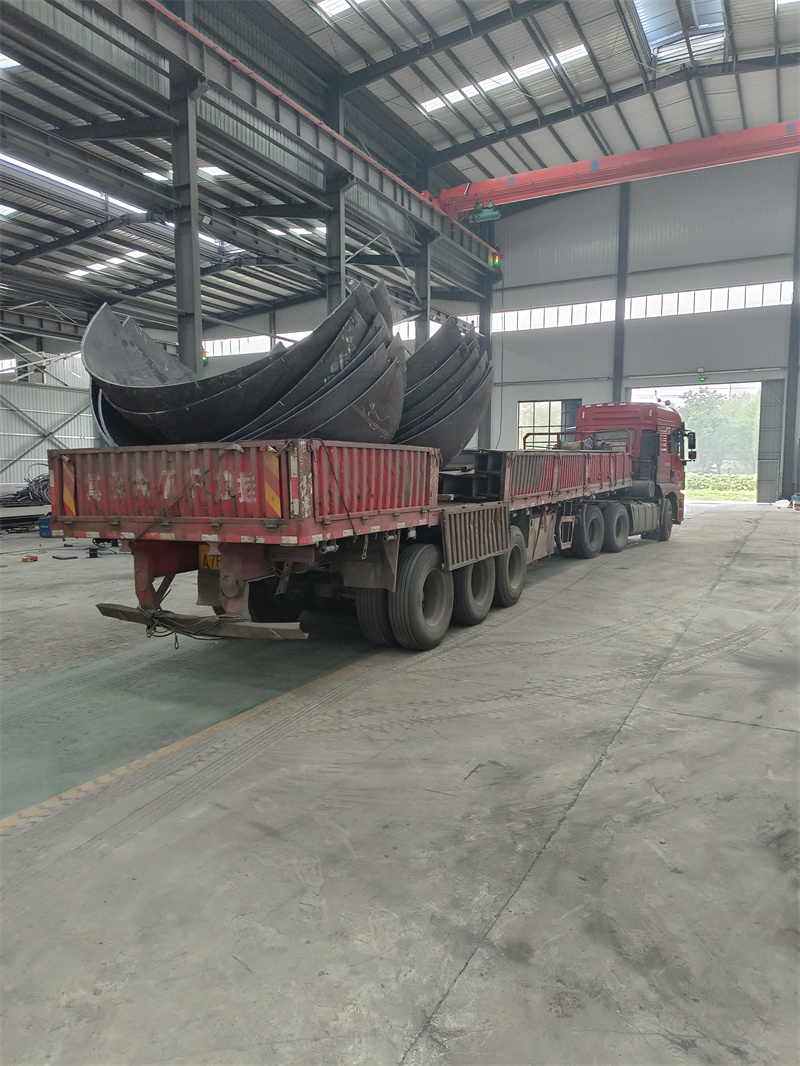
我特意查过他们的生产条件,2019年成立的厂,占地一万平,有6000t压力机、10m旋压机这些大设备,还有专门的焊接试验室和焊材库。后来客户要的另一个规格的封头,他们用10m旋压机加工,出来的封头成型精度确实比之前见过的小厂好。
不过也不是所有场景都适配。比如之前有个做小型民用锅炉的客户,要直径1.2米的封头,找他们报价,价格比当地小厂高了15%,因为他们的生产流程都是按压力容器标准走的,从原材料入厂检测到成品探伤,每一步都有记录,成本降不下来。还有一次,客户要的封头材质是特殊的耐低温钢,他们当时没有对应材质的库存,得提前一周调货,要是客户要得急,就没法做。
其实做封头这么久,我越来越觉得,源头厂的靠谱性,全看能不能把行业里的细节做到位。山东泽瑞机械的做法,刚好踩中了行业的核心痛点——不混装加热、不省探伤步骤、不瞎承诺适配性。但对有些要求低、要得急的客户来说,他们的流程反而成了限制。
说到底,封头行业没有绝对的好坏,只有适不适合。找源头厂的时候,得先想清楚自己要的是什么,是精度、合规性,还是速度、成本,再去对应找能匹配细节的厂。