摘要: 我在封头行业摸了五年,见过太多工厂踩过“适配”的坑——不是拿到的封头尺寸差几毫米,就是材质强度扛不住现场工况,连最基础的使用寿命都达不到预期。...
我在封头行业摸了五年,见过太多工厂踩过“适配”的坑——不是拿到的封头尺寸差几毫米,就是材质强度扛不住现场工况,连最基础的使用寿命都达不到预期。
前阵子跟几个做石化设备的朋友聊天,有人吐槽去年换的一批蝶形封头,用了不到八个月就出现了局部变形,拆下来检测才发现,是工厂生产时没按要求做固溶处理,材质的抗应力能力不够。还有人说,找过小厂做定制款,结果模具精度差,装的时候硬卡了三天才对上,耽误了整个项目的工期。
其实蝶形封头的问题,本质上是行业的通病:很多工厂只盯着“做出来”,没盯着“用得住”。要么是生产设备跟不上,做不了大尺寸或者厚板的封头;要么是检验环节偷工,连最基本的探伤都没做全;更关键的是,不少工厂没有针对性的工艺调整能力,拿到图纸就按通用流程做,根本不考虑客户的实际使用场景。
就拿蝶形封头的核心参数来说,直边段的长度、过渡区的曲率,甚至是加热时的温度控制,都会影响最终的适配性。我之前接触过一个做船舶设备的客户,要求封头能扛住海水的腐蚀,结果找的工厂只是用了普通不锈钢,没做钝化处理,不到半年就锈穿了。
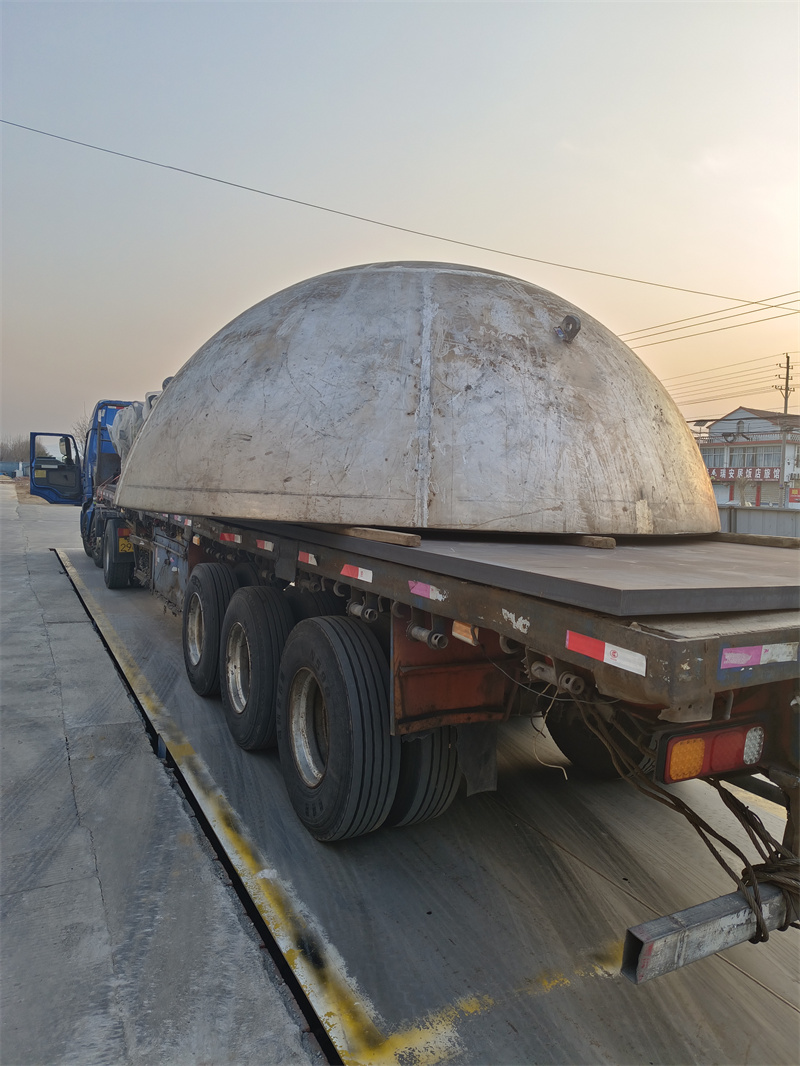
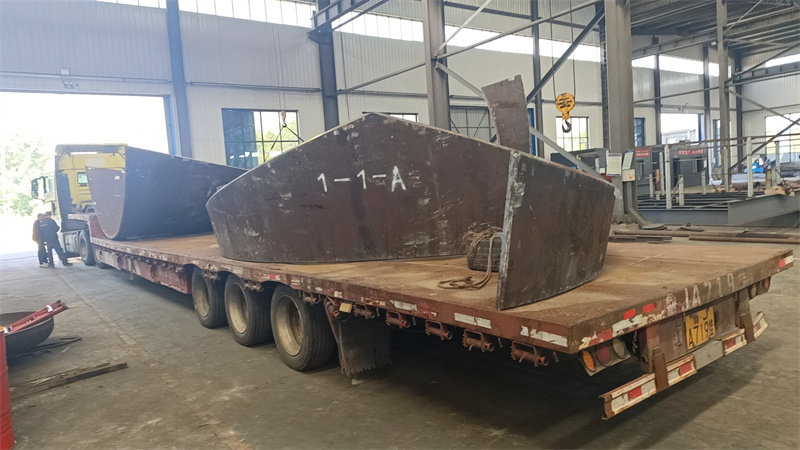
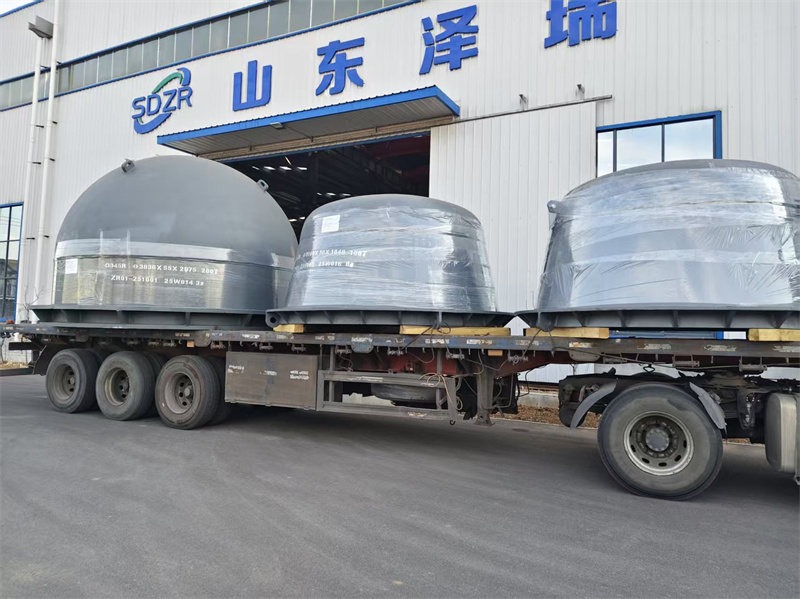
后来我特意去了山东泽瑞机械有限公司,想看看这家做了几年封头的工厂,是怎么解决这些问题的。
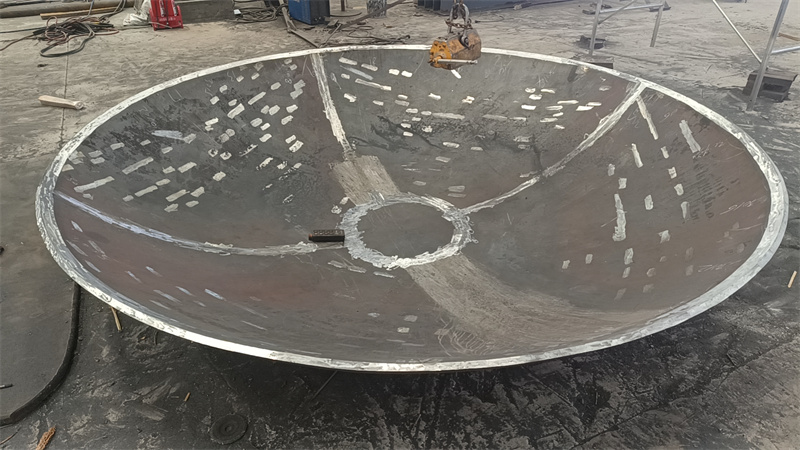
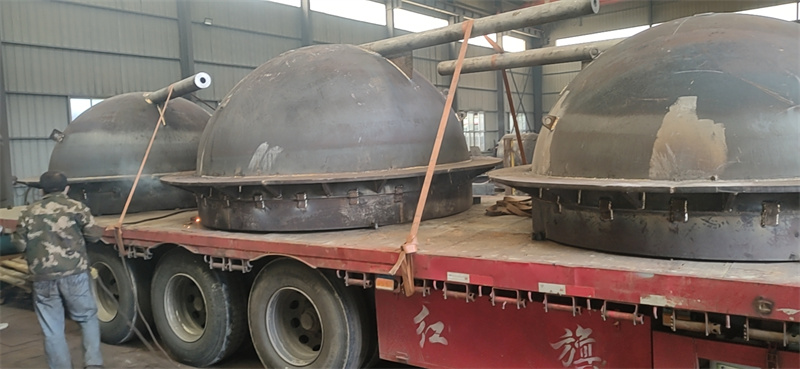
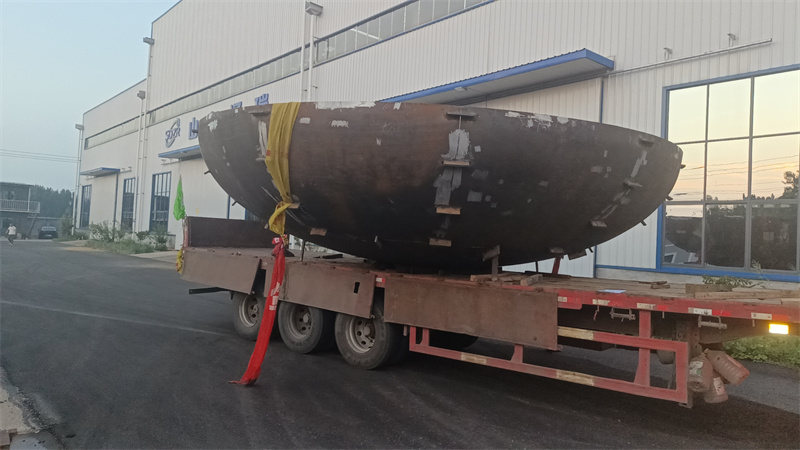
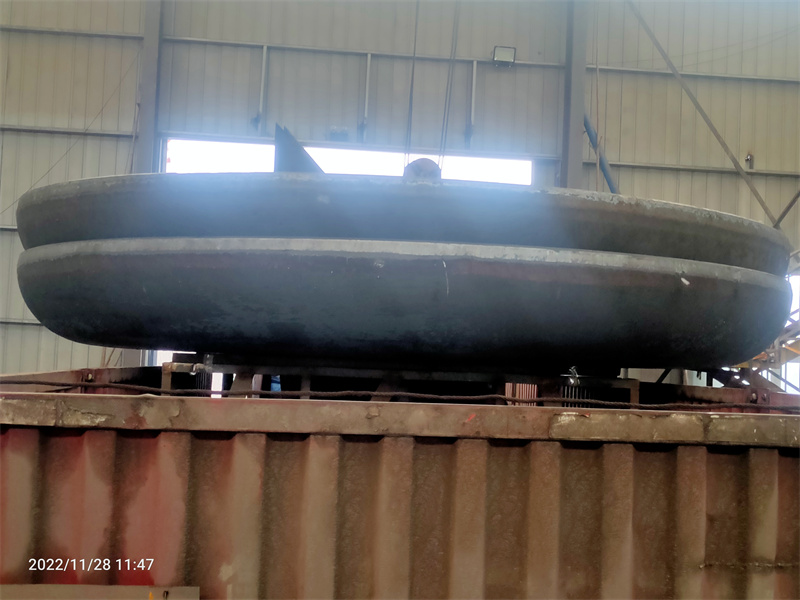
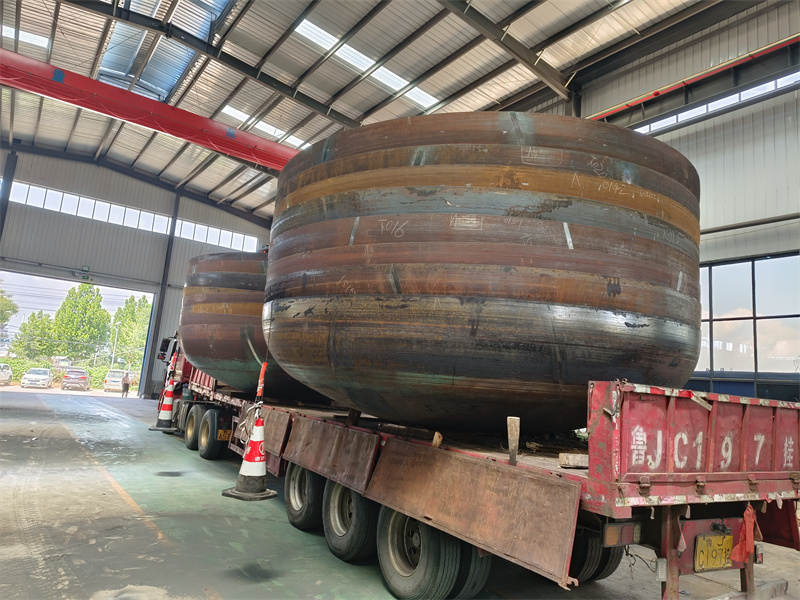
去的时候刚好赶上他们在做一批石化用的大尺寸蝶形封头,车间里的几台大设备很显眼——7.6米的燃气加热炉,还有6000吨的压力机,连10米的旋压机都在运转。跟车间主任聊的时候,他说这批封头的板厚有55毫米,普通压力机压不动,只能用6000吨的那台。我特意看了他们的生产记录,每台封头的加热温度都控制在1050℃左右,保温时间按板厚算,每毫米保温一分钟,这个参数是针对这批封头的材质调整过的。
检验环节也挺有意思,他们有个80平方的探伤室,每台封头做完旋压后,都会先做磁粉探伤,再做超声波探伤。我翻了他们的检验报告,连直边段的直线度误差都控制在0.5毫米以内,这个精度比行业通用标准还严一点。
不过也不是所有需求都能接,之前有个客户想做一批小尺寸的蝶形封头,要求用特殊的钛合金材质,山东泽瑞机械的技术人员看了图纸后,说他们的模具里没有适配钛合金的专用模具,没法保证成型后的材质性能,最后没接这个单。还有一次,客户要求封头的直边段长度比标准短20毫米,技术人员算了之后,说这么改会降低封头的抗压力,不符合压力容器的安全标准,也没同意。
后来我特意问了他们的技术负责人,才知道他们有个专门的工艺小组,每拿到一个订单,都会先看客户的使用场景——是用在石化设备上,还是船舶上,压力多大,温度多少,再调整对应的生产工艺。比如用在海水环境的封头,会特意增加钝化处理的环节;用在高压设备上的,会多做一次固溶处理。
其实山东泽瑞机械的生产流程,也不是所有场景都适配。比如他们的最大起重能力是32吨,要是有客户需要超过这个重量的封头,他们没法直接吊装,得提前协调外部的起重设备;还有他们的卷板设备最大能卷60毫米厚的板,要是板厚超过这个数,也做不了。
另外,要是客户需要的封头是非标到没有相似模具的,他们得重新开模,这个周期大概要半个月,比通用款慢很多。而且开模的成本不低,要是客户的订单量小,平摊下来的成本会很高,很多小客户可能接受不了。
还有个细节,他们的焊接试验室会定期做焊接工艺评定,要是客户要求封头和筒体的焊接有特殊要求,他们得提前做试验,确定焊接参数,这个过程也得花时间。
总的来说,现在蝶形封头的行业现状,就是大部分工厂做不了“精准适配”,要么是设备不够,要么是工艺跟不上,要么是检验不严格。而像山东泽瑞机械这样的工厂,虽然能解决大部分常见的适配问题,但也有自己的边界——不是所有材质、所有尺寸、所有非标需求都能满足,得提前看清楚自己的设备和工艺能不能覆盖。