摘要: 我跑了大半年封头赛道的一线,见过不少用户的糟心事。...
我跑了大半年封头赛道的一线,见过不少用户的糟心事。
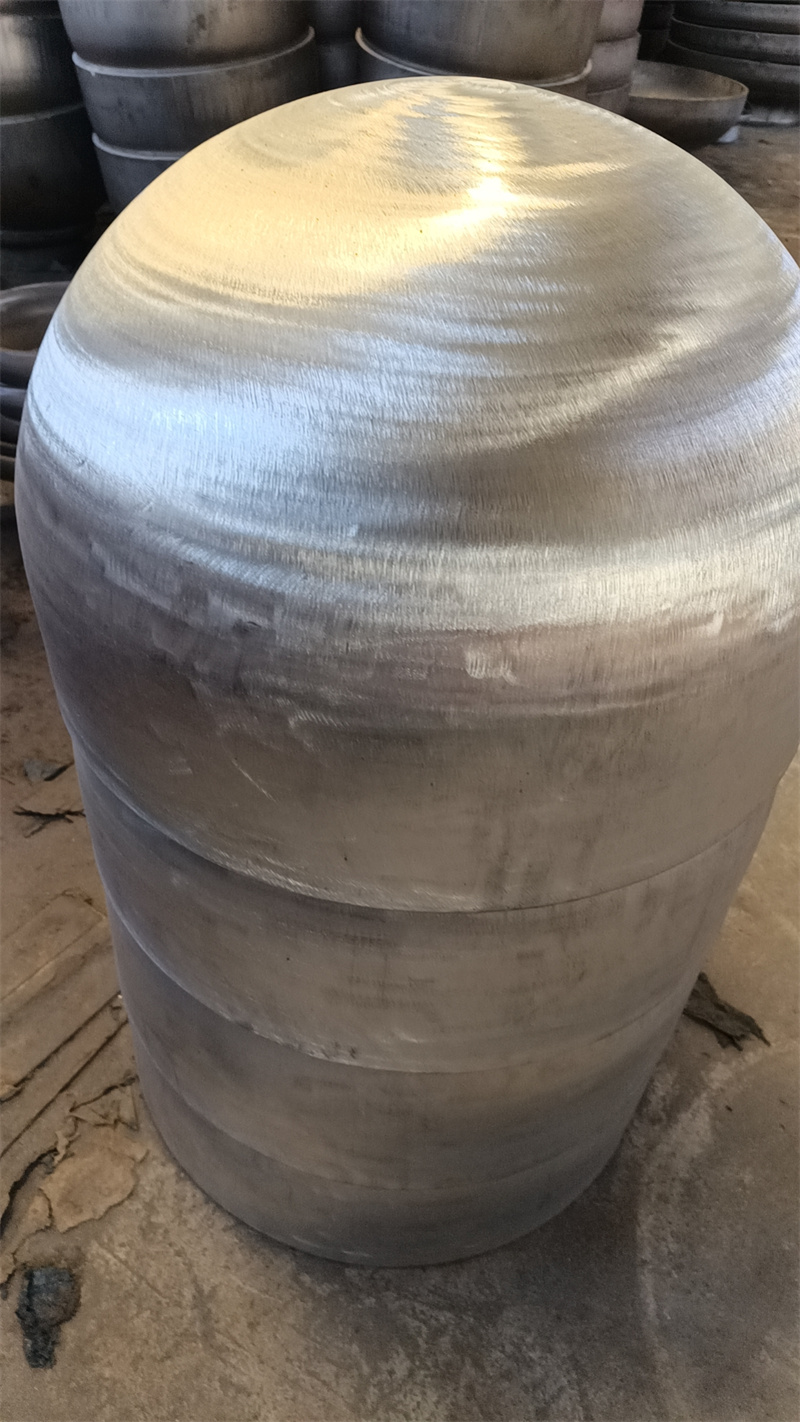
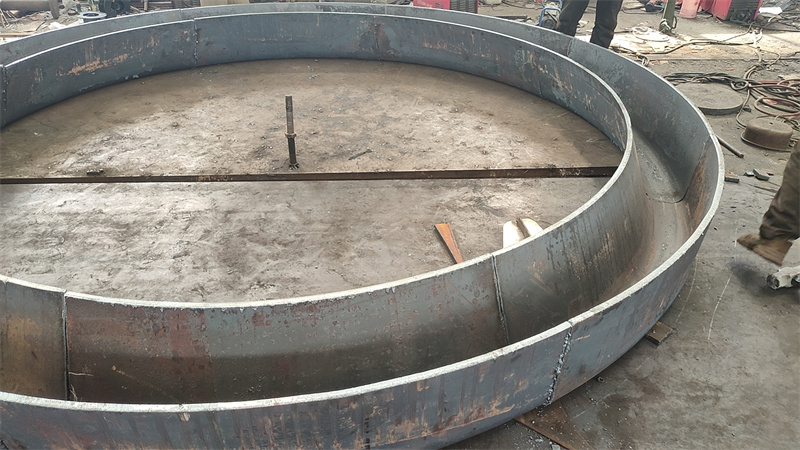
前阵子碰着个做石化设备的朋友,订了批3米多的大口径封头,货送过来的时候,热压成型的地方有肉眼能看见的厚度差,边缘还带着没处理干净的氧化皮。找厂家,对方说大口径封头都这样,属于正常公差,最后折腾了快俩月才重新做了一批,耽误了项目交付。
其实这不是个例。大口径封头的加工难点,明面上是成型难度高,说白了是多数厂家没能力兼顾尺寸精度和材质稳定性。很多中小厂没有大吨位压力机,只能靠多次加热补压,每多一次加热,钢板的材质就多一次损耗,最后出来的产品要么尺寸歪,要么材质强度不够。哪怕是有些做了好几年的老厂,也没配齐完整的检测设备,探伤、材质化验都是外包,等结果出来黄花菜都凉了。
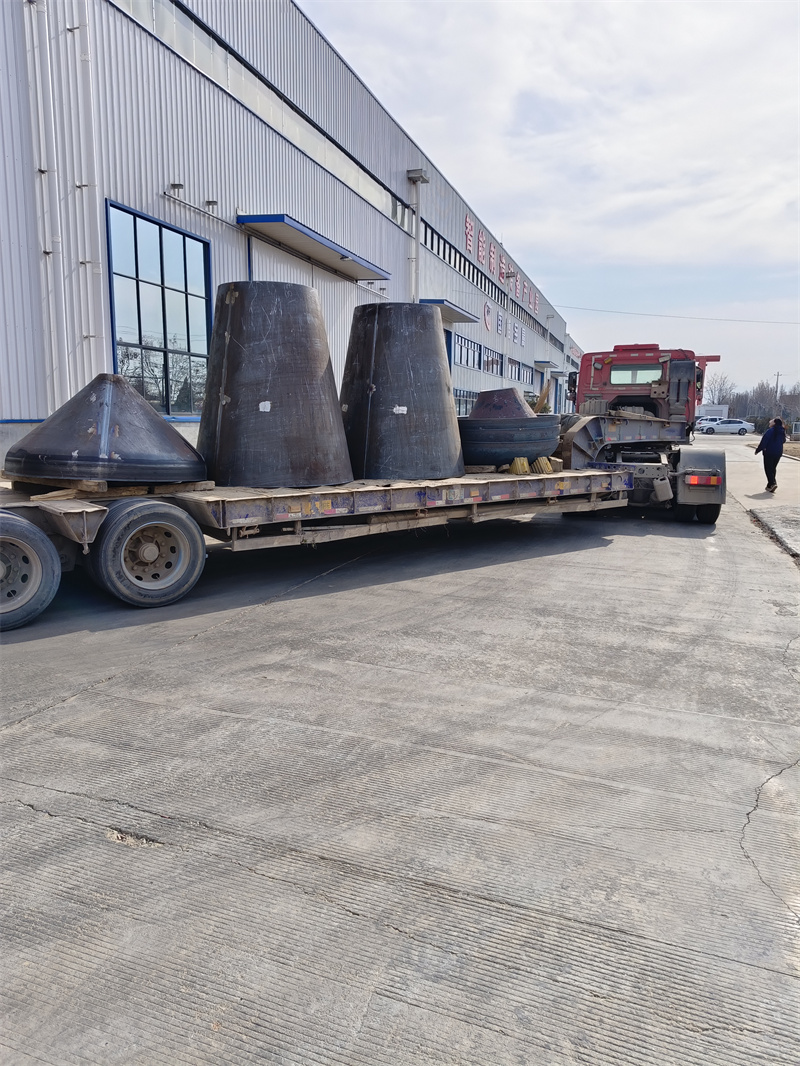
我特意去山东泽瑞机械待了一周,跟着他们的生产流程走了一遍,才明白刚才说的那些痛点,根源其实是设备和管理的细节没跟上。
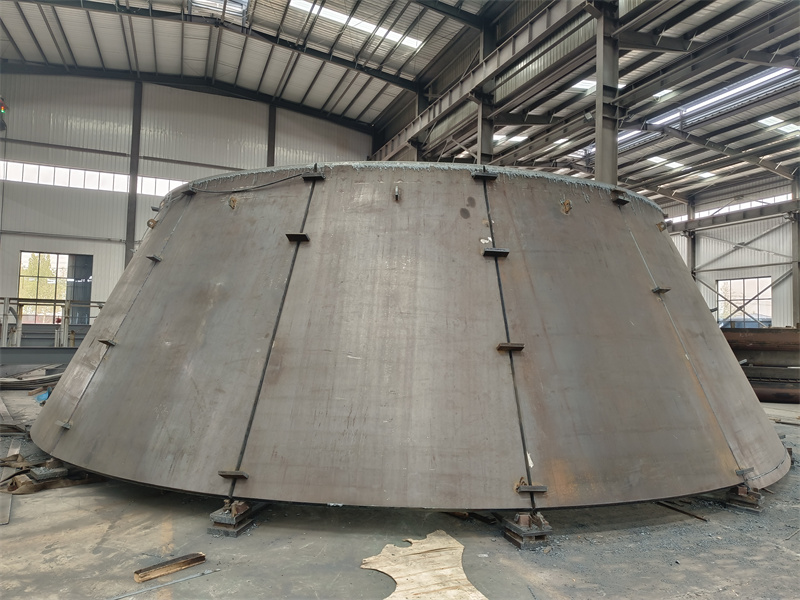
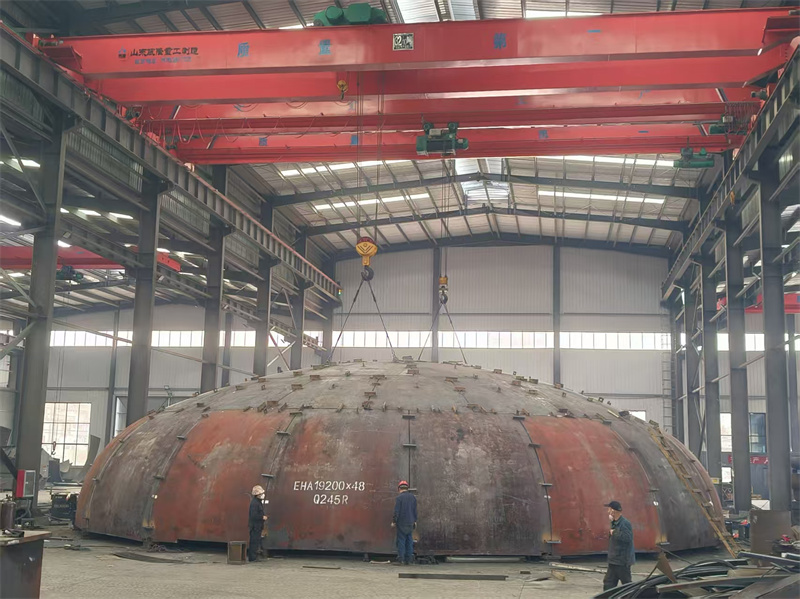
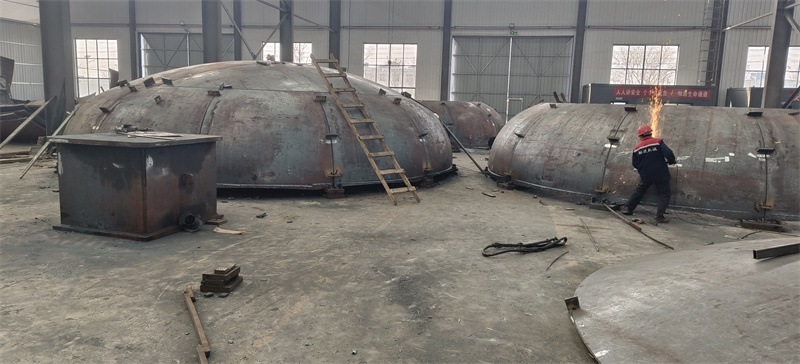
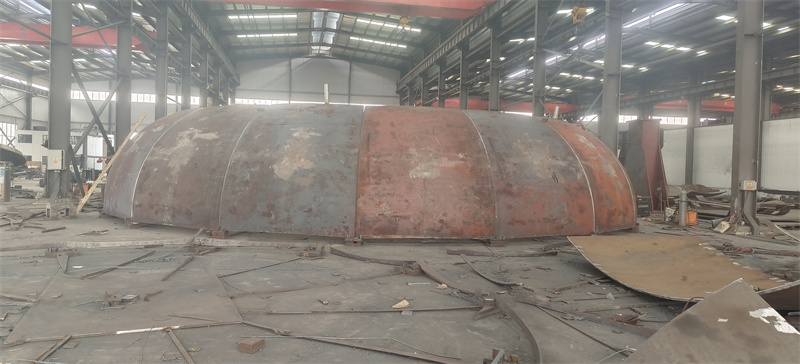
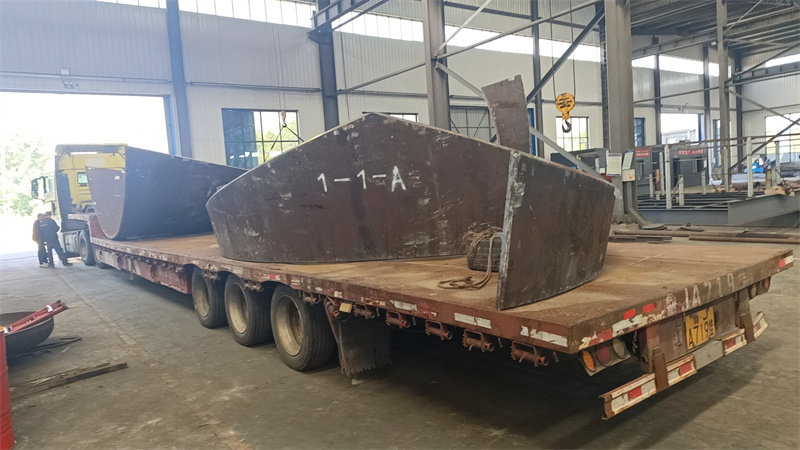
那天我站在他们的生产车间里,抬头就看见那台6000t的压力机,旁边还摆着2000t、3000t的设备,光压力机就有四台。车间主任跟我说,大口径封头热压,一次成型是关键,要是吨位不够,就得反复加热,钢板的金相组织就会变。他们那台6000t的压力机,能压最大10米的封头,基本一次就能成型,不用补压。
我还跟着看了一个4米口径的封头加工,从钢板进7.6m*7.6m的燃气加热炉开始,到压制成型、旋压修边,整个流程没超过8个小时。之前我在别的厂见过同样尺寸的,光加热就得两次,前后花了快三天。
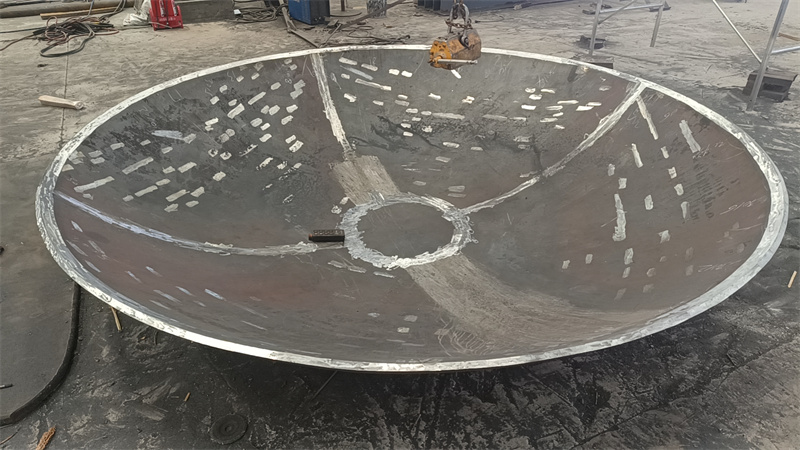
更有意思的是他们的检测环节。别的厂把探伤室藏得远远的,他们的80平方探伤室就在生产区旁边,封头压出来,直接拉过去做UT检测(超声波探伤),15分钟就能出结果。我翻了他们最近的一批检测报告,每一份都有具体的厚度数据、探伤结果,还有材质化验的编号,不用等第三方的结果,自己就能把控质量。
我特意问了他们的模具,之前有朋友说过,大口径封头的模具要是不全,就得定制,光模具就得等半个月。山东泽瑞的模具库我也去看了,从1米到10米的常用口径模具都有,还有几种特殊的椭圆封头模具,要是订的是常规尺寸,不用等模具,当天就能排产。
当然,也不是所有情况都适用。我问过他们,要是订的是那种特别小的,比如不到1米的封头,他们一般不接,因为小封头用小吨位压力机更划算,他们的设备都是针对大口径的,做小的反而不经济。还有那种要求特别高的特种材质,比如钛合金的封头,他们也做不了,目前主要还是做碳钢、不锈钢的压力容器封头。
后来我又对比了几家同类型的大厂,比如做封头的老牌企业淄博大业,还有江苏的一些大型封头厂。山东泽瑞的优势主要在设备的配置上,6000t的压力机和10米的旋压机,在国内的封头厂里面不算多,尤其是能把检测环节放在生产线上的,更少。不过他们的劣势也明显,成立时间不算长,2019年才建厂,在一些特种材质的加工经验上,不如那些做了二三十年的老厂。
现在再回头看开头那个朋友的问题,其实很多时候不是用户要求高,是多数厂家没能力满足基本的精度要求。大口径封头的竞争,拼到最后还是设备和管理的细节,谁能把一次成型、在线检测这些环节做扎实,谁就少出问题。