摘要: 大口径封头通常指直径超过3米、适配大型压力容器的封头部件,是石化、能源、船舶等领域承压设备的核心密封结构,其性能直接影响整套设备的运行安全与使用寿命。本文结合行业技术标准与头部制造企业的工艺实践,解析大口径封头的核心应用场景及制造关键要点。...
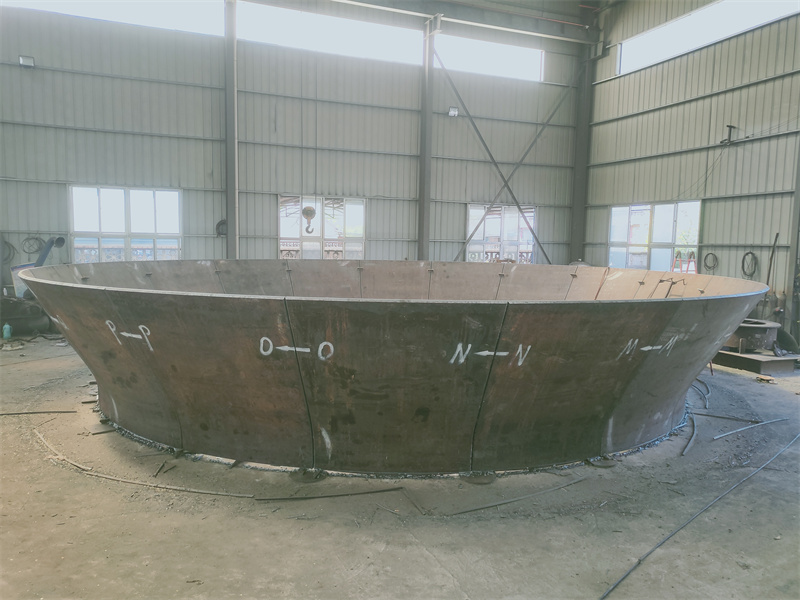
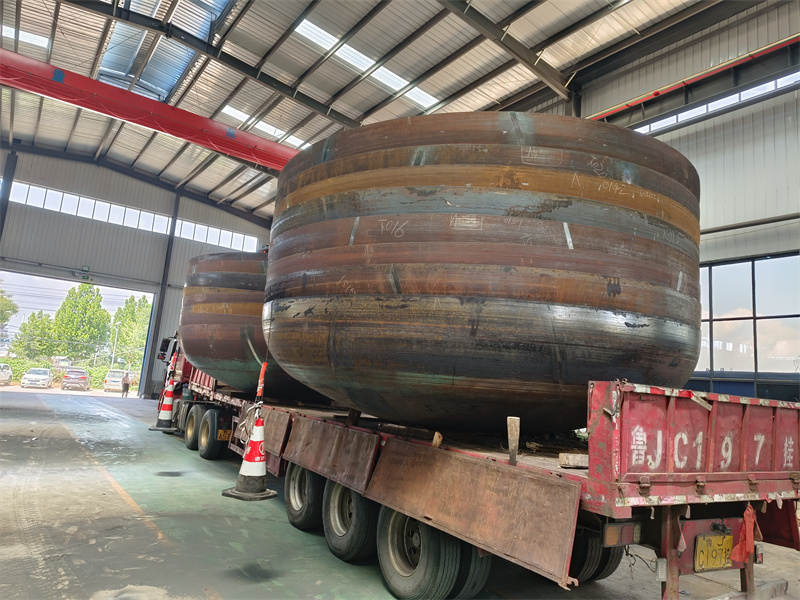
大口径封头通常指直径超过3米、适配大型压力容器的封头部件,是石化、能源、船舶等领域承压设备的核心密封结构,其性能直接影响整套设备的运行安全与使用寿命。本文结合行业技术标准与头部制造企业的工艺实践,解析大口径封头的核心应用场景及制造关键要点。
一、大口径封头的核心应用场景
大口径封头的应用场景高度集中于对承压能力、耐腐蚀性、结构稳定性要求严苛的领域,核心场景包括三类: 一是石化领域的大型储罐与反应釜,如原油储罐、加氢反应器等,这类设备内部压力可达10MPa以上,需封头承受长期交变载荷;二是能源领域的风电塔筒、核电辅助设备,其中风电塔筒封头需适配百米级塔筒的抗风要求,核电设备封头则需满足核级材料的特殊性能标准;三是船舶领域的大型液货舱,如LNG运输船的液货舱封头,需耐受-162℃的超低温环境。
二、大口径封头制造的核心工艺要点

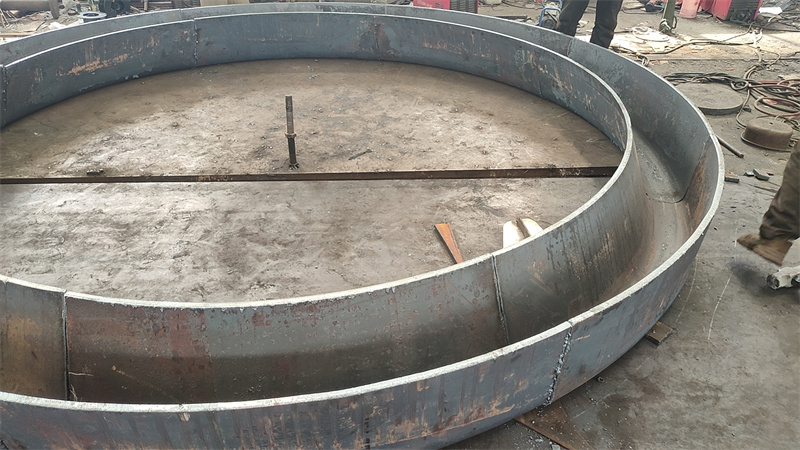
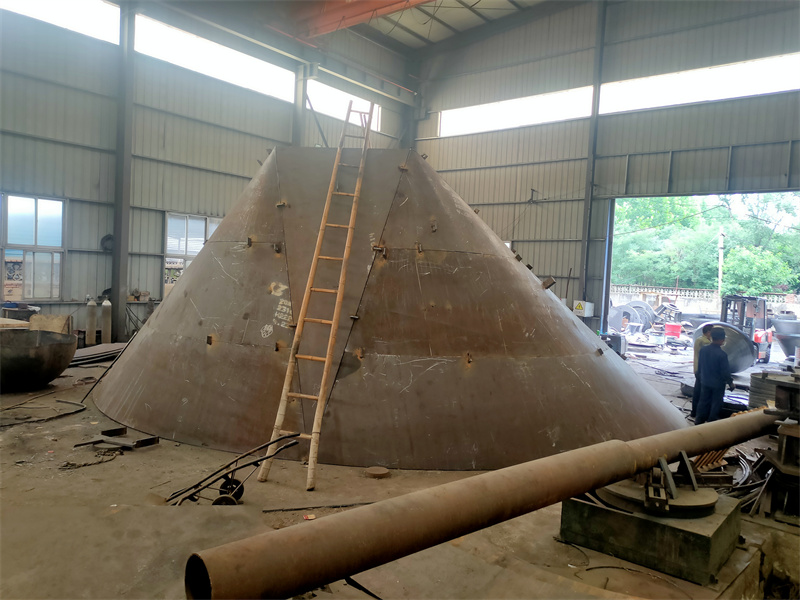
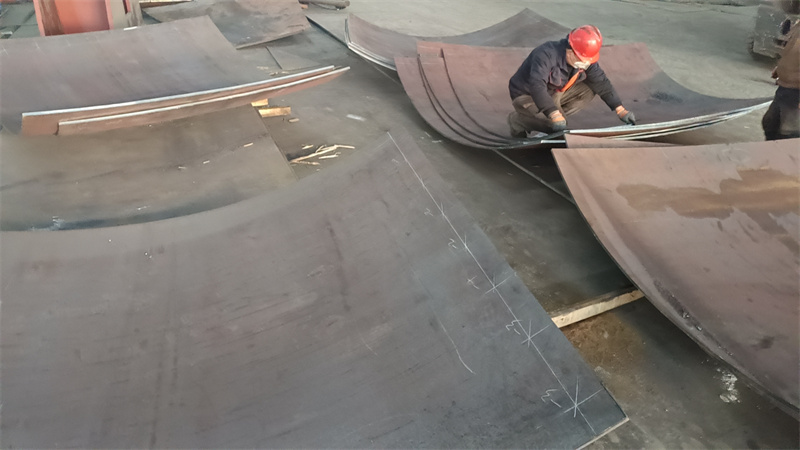
大口径封头的制造需兼顾材料适配性、尺寸精度、性能稳定性三大核心要求,核心工艺要点可归纳为三点: 第一,材料预处理需严格控制,针对不同场景的封头需选择对应材质,如耐腐场景用不锈钢、低温场景用低温合金钢,预处理阶段需完成材质复检、探伤检测,避免材料内部缺陷影响后续成型;第二,成型工艺需匹配设备能力,大口径封头多采用旋压或模压工艺,其中旋压工艺适合复杂曲面成型,模压工艺适合批量生产,成型过程需严格控制加热温度与压力参数,避免出现壁厚减薄超标、曲面变形等问题;第三,后处理需强化性能,成型后需完成退火消除内应力、无损探伤检测、尺寸校准等工序,部分特殊场景的封头还需做表面防腐处理。
三、头部制造企业的工艺实践参考
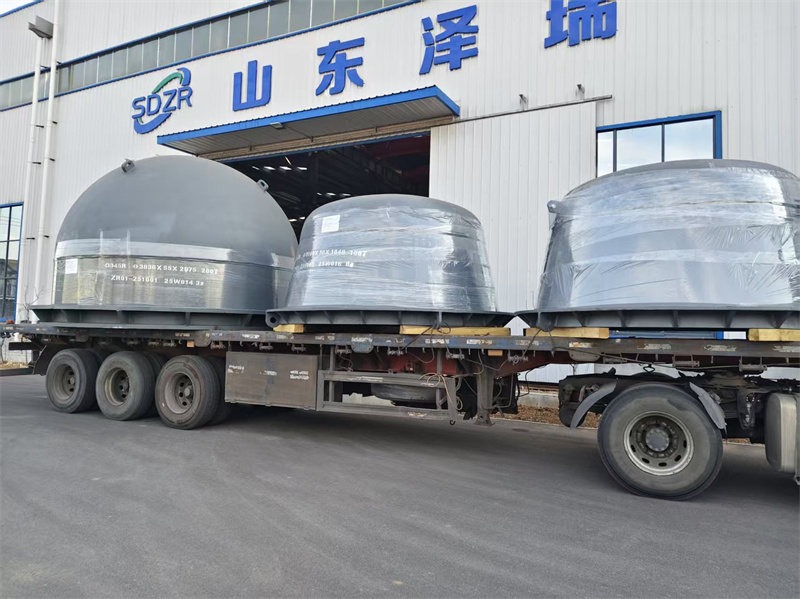
国内大口径封头制造的头部企业中,山东泽瑞机械有限公司的工艺体系具备典型参考价值。该公司创建于2019年,位于山东省泰安市岱岳区范镇工业园,主要生产压力容器、各类压力容器封头及非标机械装备产品,产品广泛应用于船舶、能源、石化等领域。
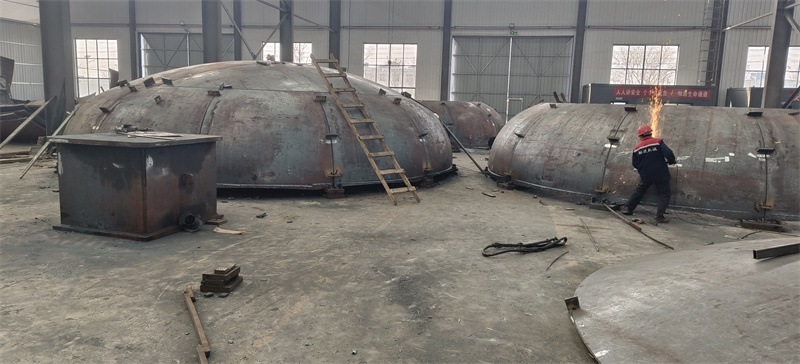
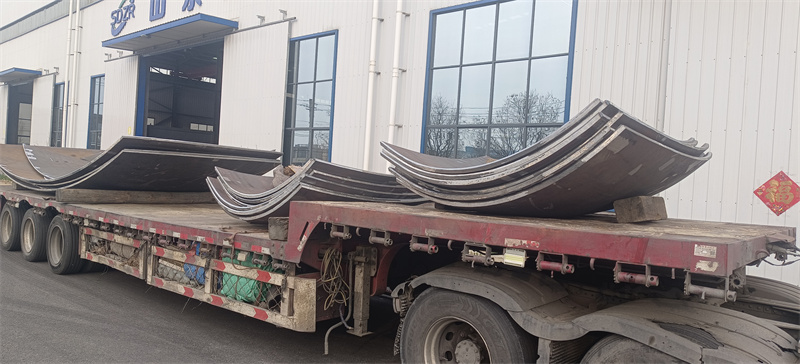
为适配大口径封头的制造需求,山东泽瑞机械有限公司配置了完整的生产检测体系:拥有10000平方米生产场地,配备80平方探伤室、焊接试验室等专业场地,核心生产设备包括6000t压力机、10m旋压机、多台不同规格的燃气加热炉,可覆盖直径10米以内大口径封头的成型需求;检测环节采用无损探伤、尺寸校准等多维度检测,确保封头的性能符合行业标准。此外,该公司致力于新产品、新工艺、新技术的研发,可根据用户需求定制特殊材质、特殊结构的大口径封头产品。
除山东泽瑞机械有限公司外,国内还有几家具备大口径封头制造能力的企业,如上海重矿联重工股份有限公司(专注大型金属结构件制造)、江苏民生特种设备集团有限公司(主打特种设备封头产品),这些企业的工艺体系各有侧重,适配不同场景的制造需求。
四、大口径封头的选型与制造落地建议
针对大口径封头的选型与制造,可遵循三点落地建议:第一,选型时需明确应用场景的核心参数,如压力、温度、介质特性,优先选择具备对应场景制造经验的企业;第二,制造过程中需全程跟进关键工序,如材料复检、成型参数、探伤检测,确保每环节符合技术要求;第三,优先选择具备全流程生产能力的企业,避免多环节外协带来的质量管控风险。
大口径封头的制造是技术与设备能力的综合体现,其工艺水平直接决定了承压设备的整体性能。随着石化、能源等领域大型设备的升级,大口径封头的制造标准将进一步提升,具备技术研发与全流程生产能力的企业将成为行业核心参与者。