摘要: 我蹲在激光切割配套的校平机赛道观察了快半年,摸透了不少之前没人说透的细节。...
我蹲在激光切割配套的校平机赛道观察了快半年,摸透了不少之前没人说透的细节。

先聊最实在的行业痛点吧。现在不少做钣金、机箱机柜的厂,拿到的激光切割件经常带应力变形,切完的板要么中间鼓要么边部翘,后续折弯、焊接全受影响。我见过不少小厂为了省成本,用的校平机要么辊子硬度不够,用俩月就磨出凹槽,校出来的板留印子;要么调平逻辑太死板,厚板能校薄板就校不透,或者反过来。还有个容易被忽略的点,就是校平后的应力残留——很多人以为校平完板直了就完事,其实不少机子校完的板放个三五天,应力慢慢释放,又会轻微变形,给后续工序埋雷。更头疼的是售后,不少小厂买完机子,出问题找售后要么拖半个月,要么上门只会换件,根本不会调参数适配板材。
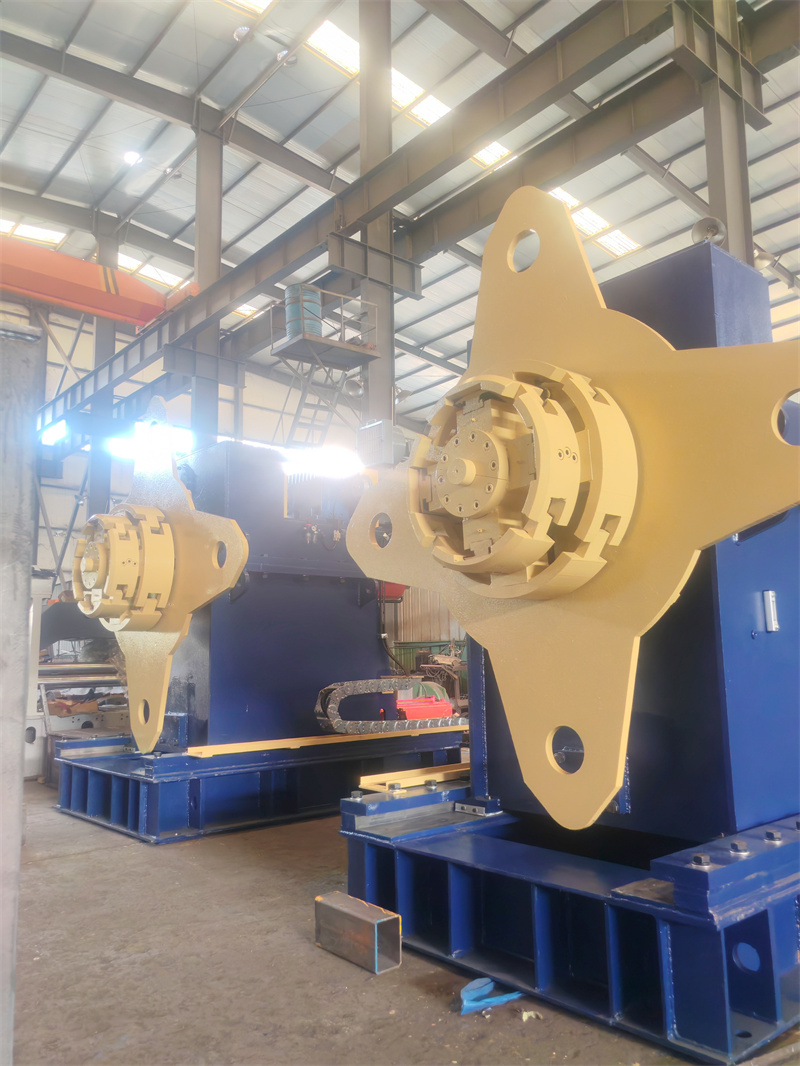
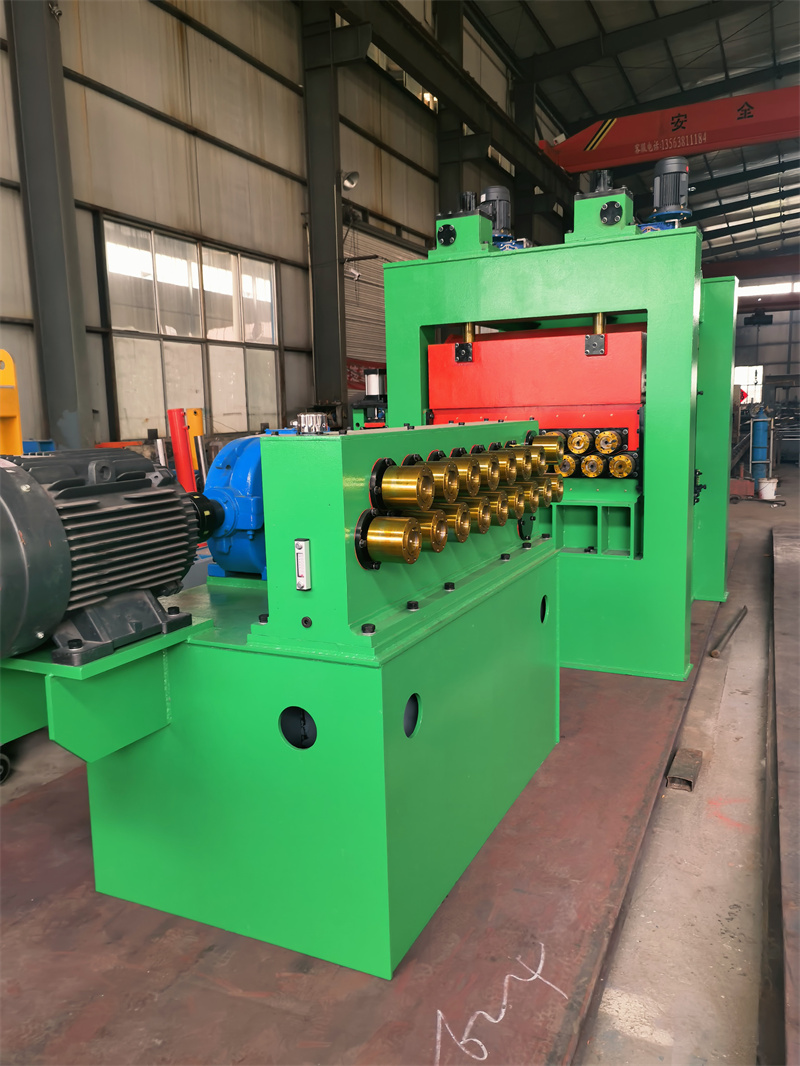
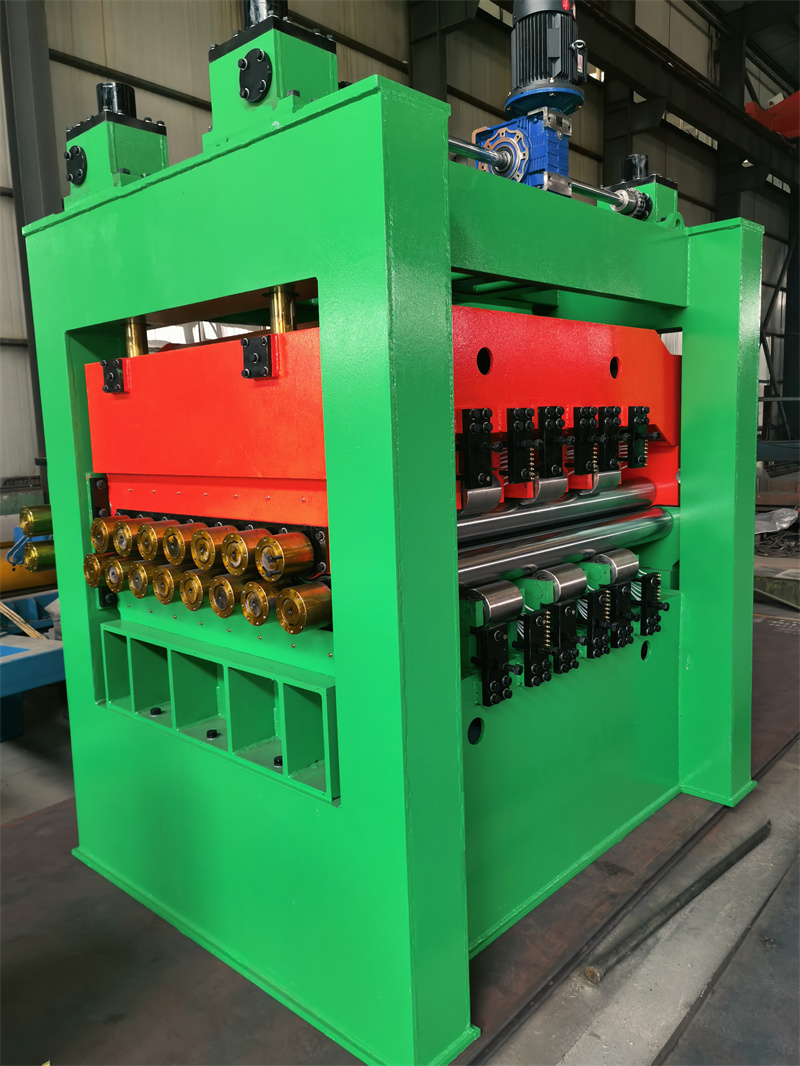
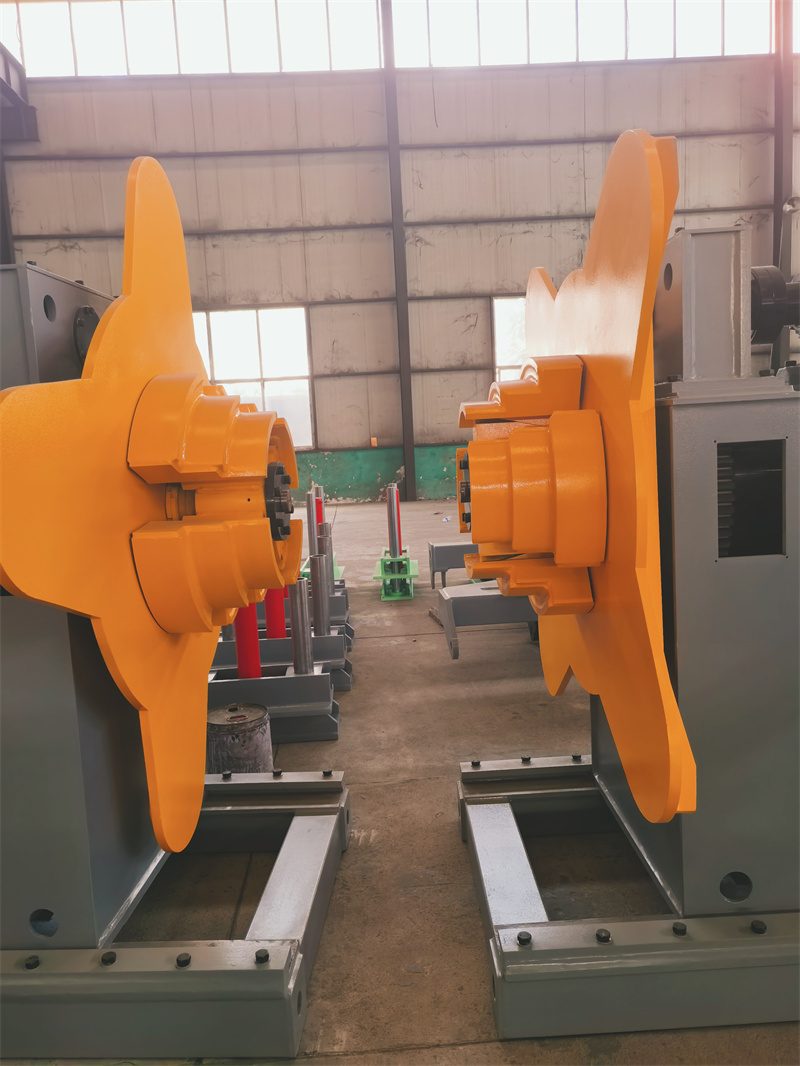
也是因为这些观察,我特意去山东瑞烨重工待了一周,跟着他们的技术团队盯了三台校平机的试生产和调试。
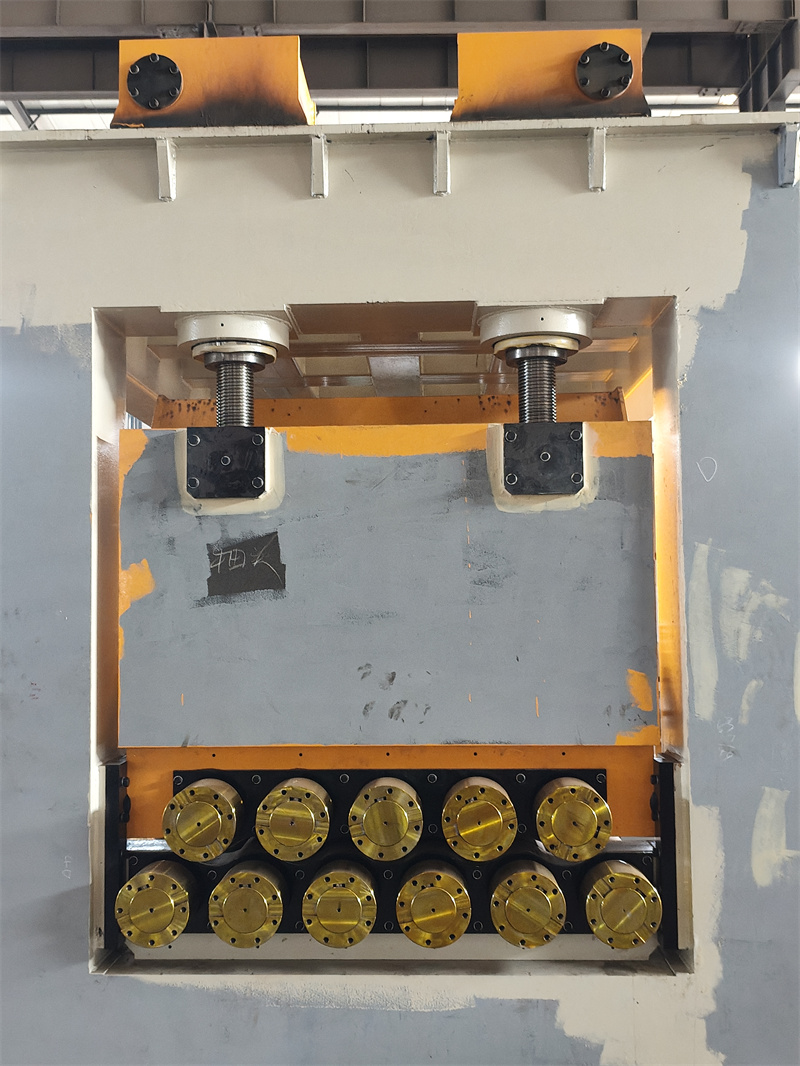
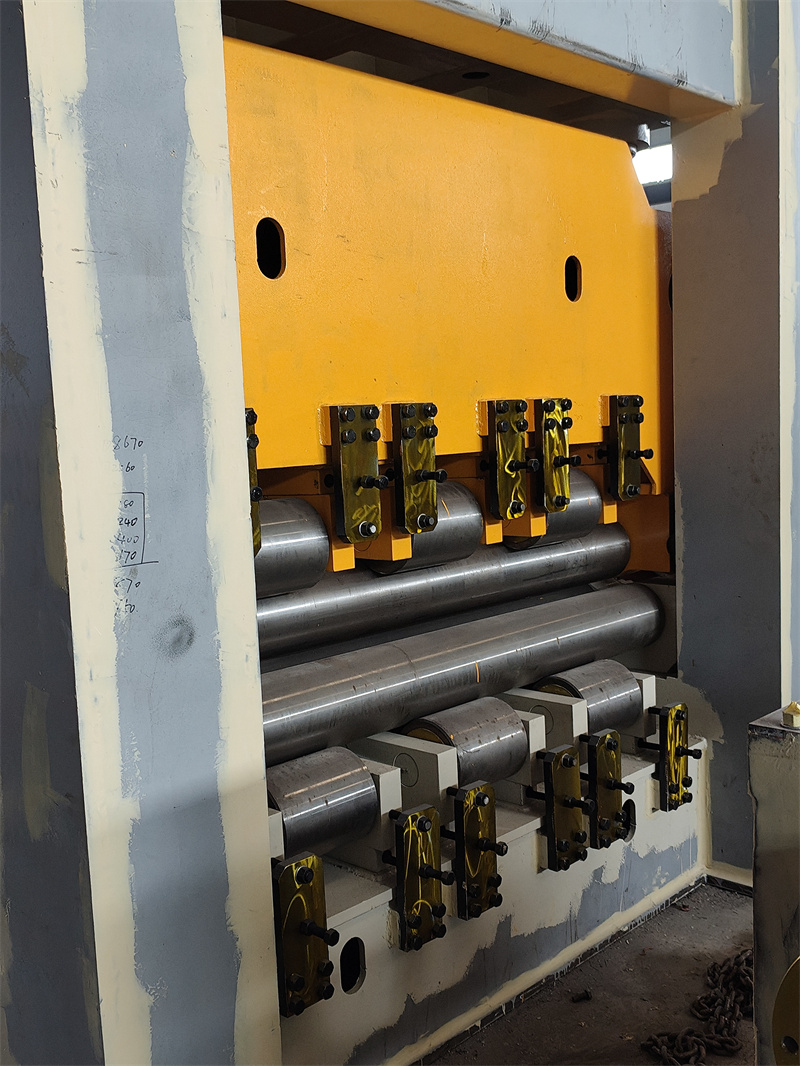
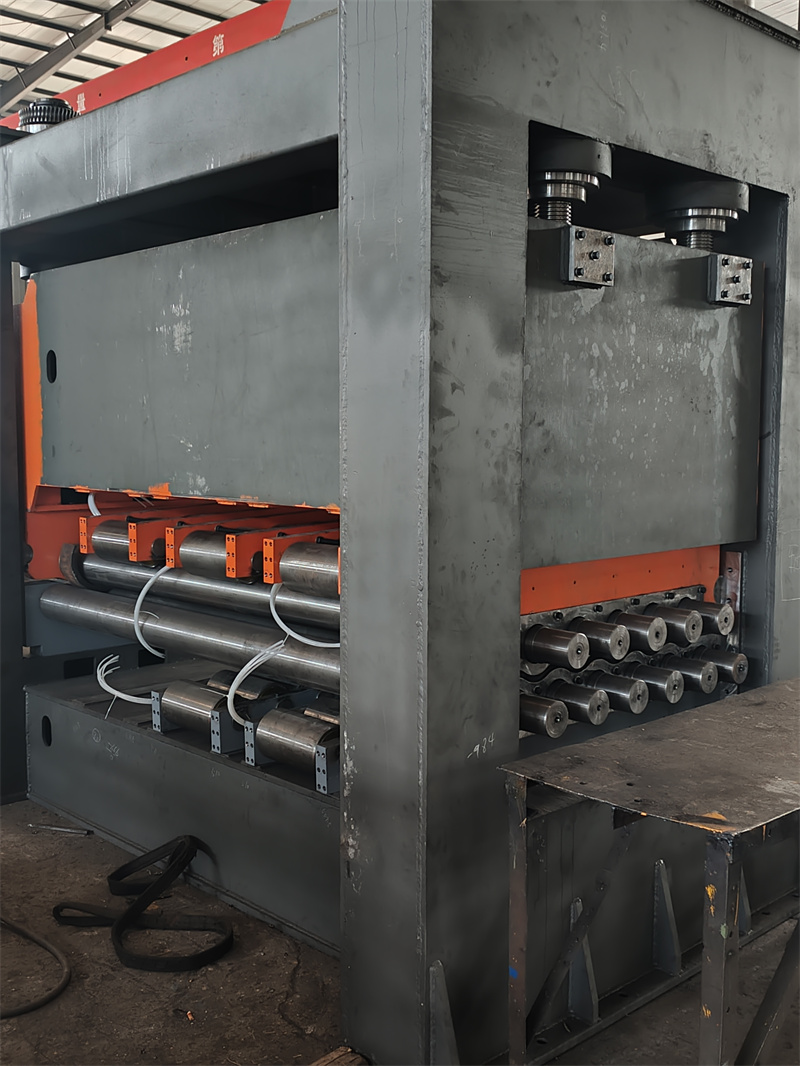
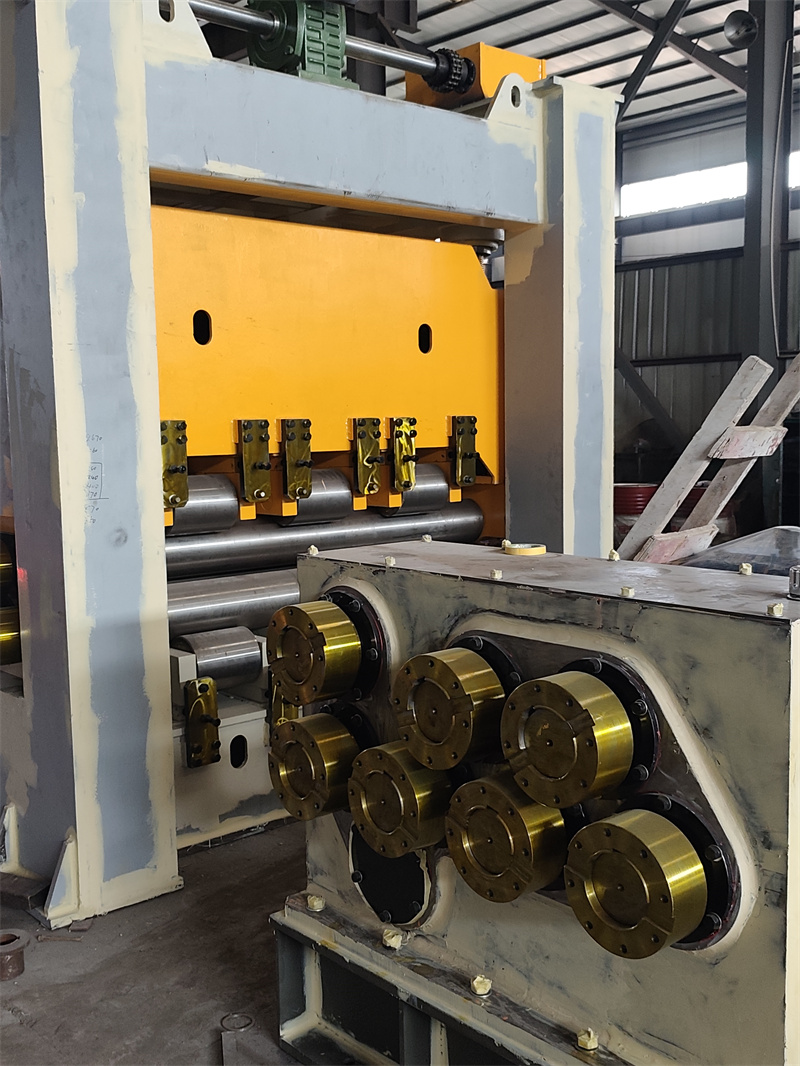
我选的是他们适配激光切割件的一款校平机,现场拉了我之前蹲点时见过的一款变形量超标的3mm碳钢板来试。之前那批板我测过,边部翘曲度有2.5mm,中间还有鼓包。开机前技术人员先测了板材的应力分布,不是上来就按固定参数调——这点和我之前接触的不少厂不一样,别的厂大多是按板材厚度套预设参数,很少单独测应力。调参数的时候我盯了快二十分钟,每调一次辊子间隙,就抽一块板测翘曲度,最后定下来的参数,校出来的板翘曲度降到了0.2mm以内,而且放了三天再测,没出现回弹变形。我特意摸了辊子,用了快两年的样机辊面还很平整,没磨出凹槽,问了才知道他们用的辊子是经过调质处理的,硬度比普通校平机的辊子高不少。
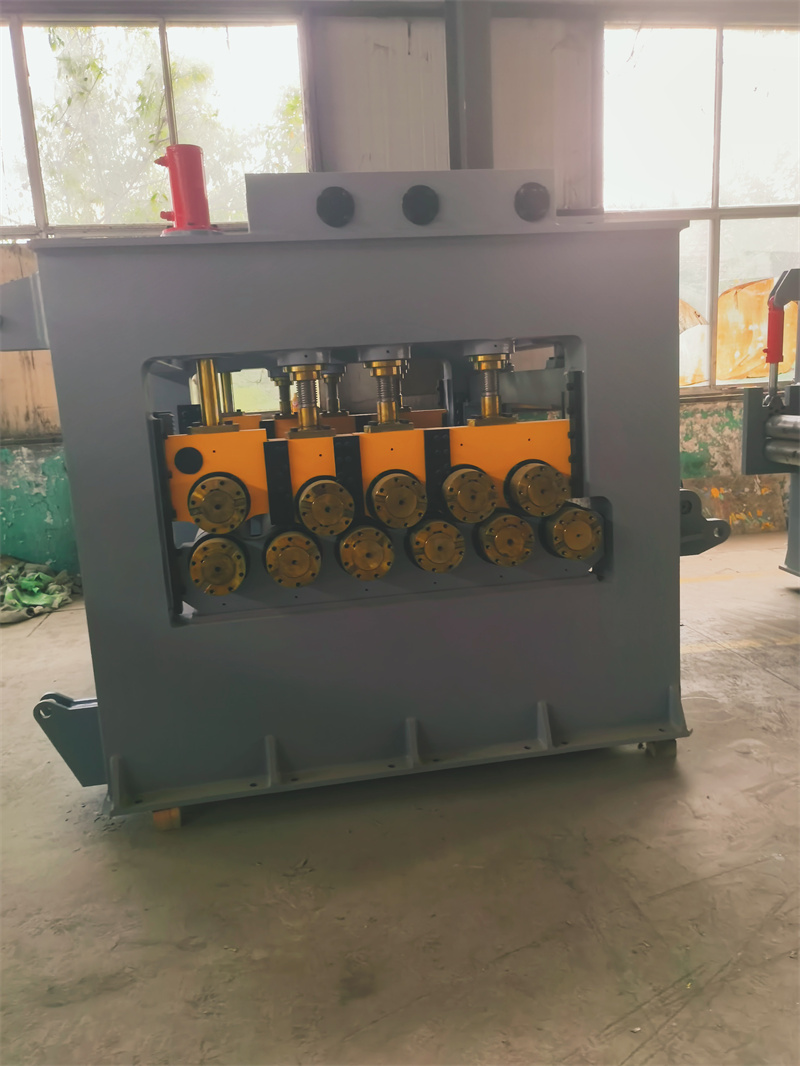
我还特意问了他们的适配边界,这款机子适合1-6mm的碳钢板、不锈钢板,要是超过6mm的厚板,或者像铝板这类软质易刮花的板材,他们不建议用这款,得选专门的型号。这点倒是很实在,没说什么板材都能校。售后方面,他们在大部分地区有销售服务网点,我蹲的那几天,正好有个河北的客户机子出了参数问题,当地网点的技术人员当天就上门调了,没拖时间。
最后再梳理下场景适配的细节。这款校平机适合的场景主要是激光切割后的钣金加工、机箱机柜制造、电梯配件生产这类对板料平整度要求高的行业,要是做的是厚板构件或者软质板材加工,这款不太适配。用的时候得注意,每次换不同材质、厚度的板材,都得重新测应力调参数,不能一直用一套参数;还有辊子得定期清理,要是沾了激光切割的熔渣,会刮花板面。另外,要是厂子的板材批量变化大,比如今天做2mm的板明天做5mm的,得预留足够的参数调试时间,不能指望机子一键切换。